PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
377
Tolerancias, intercambiabilidad, uniones y rodamientos
De la dimensión ideal a una relación que funciona
En este capítulo
Un eje y su alojamiento pueden salir de dos talleres con la misma medida escrita en el plano y, sin embargo, no comportarse igual. Uno entra con la holgura prevista; otro se atasca cuando sube la temperatura; un tercero gira, pero transmite vibración porque sus superficies no son suficientemente redondas o coaxiales. La cifra nominal no era falsa: era incompleta. Describía una intención, no el conjunto de condiciones que hace posible montar, cargar, mover, sellar y reparar un mecanismo.
La ingeniería de fabricación convierte esa intención en límites. Una tolerancia dice cuánto puede apartarse una característica; un ajuste relaciona dos límites; una superficie funcional identifica dónde se transmite fuerza, se guía un movimiento o se retiene un fluido. Las roscas, chavetas, remaches y adhesivos no son simplemente maneras de «pegar» piezas: distribuyen cargas y condicionan desmontaje, inspección y reparación. Un cojinete o un rodamiento no compensa cualquier error de alineación, y un sello no convierte un conjunto mal acabado en uno estanco.
Este capítulo sigue la cadena que va de la dimensión nominal a la relación de trabajo. Distingue el tamaño de la forma, la variación permitida de la incertidumbre de medición, y la intercambiabilidad de la mera semejanza. El capítulo 376 explica cómo las máquinas-herramienta y sus guías construyen precisión por etapas; aquí interesa qué se especifica, cómo se combinan las variaciones y qué ocurre cuando las piezas se unen y operan. La fundición, el conformado, el mecanizado y la soldadura del capítulo 378 quedan como procesos de producción: sus efectos entran aquí solo cuando modifican una superficie, una tolerancia o una unión.
377.1. Dimensión nominal, desviación y ajuste#
La dimensión nominal es el valor de referencia con el que se nombra una característica: el diámetro previsto de un eje, la separación entre dos taladros o el espesor de una placa. No afirma que exista una pieza perfecta con ese valor exacto. La dimensión real se obtiene de una medición y puede diferir del nominal. Si (d_n) es el nominal y (d_m) el valor medido, la desviación puede expresarse como (d_m-d_n); la tolerancia es el intervalo de valores aceptables entre un límite superior y uno inferior. Una tolerancia estrecha no significa automáticamente «mejor»: solo es mejor si la función la necesita y si puede fabricarse, medirse y mantenerse de manera razonable.
Hay tolerancias bilaterales, en las que la desviación se reparte a ambos lados del nominal, y unilaterales, en las que los límites quedan principalmente de un lado. El sistema de límites y ajustes de ISO 286-1:2010 proporciona una forma normalizada de expresar clases de tolerancia para tamaños lineales y sus ajustes; sus tablas no sustituyen al análisis de la aplicación. El ajuste entre un agujero y un eje puede producir holgura, permitir holgura o interferencia según la combinación, o imponer interferencia para que el montaje genere presión de contacto. La elección depende de carga, movimiento, temperatura, material, método de montaje y posibilidad de desmontaje, no de una preferencia general por «apretado» o «flojo».
Tamaño tampoco equivale a geometría. Un eje puede tener el diámetro correcto en varios puntos y estar combado, ovalado o desplazado respecto de un eje de referencia. Un alojamiento puede cumplir su diámetro y perder la alineación al apretar la tapa. La rectitud, redondez, cilindricidad, planitud, orientación, posición y batimiento describen aspectos distintos. La ISO 1101:2017 ofrece el lenguaje internacional para especificar tolerancias geométricas; ASME Y14.5 cumple una función análoga en la práctica basada en ese sistema. No son adornos de dibujo: comunican qué relación espacial ha de preservar la pieza.
La medición añade otra capa. Un micrómetro, una máquina de medición por coordenadas o un calibre no entregan «la verdad» sin condiciones: tienen resolución, sesgo, repetibilidad, deriva térmica y una forma de contacto que puede deformar o rayar. La metrología dimensional del NIST trata la medición como una estimación acompañada de incertidumbre. Si el resultado queda cerca del límite, declarar conforme o no conforme puede depender de la regla de decisión, de la temperatura de referencia y de la incertidumbre del sistema de medición. Confundir una lectura muy precisa con una medición exacta induce a rechazos, montajes defectuosos o una falsa sensación de control.
Conviene separar tres afirmaciones. La evidencia es que una especificación fija un intervalo, que una pieza medida cae o no dentro de él y que un ensayo funcional reproduce cierta condición. La inferencia es que una variación observada probablemente contribuye a un atasco, una fuga o una vibración. La recomendación es cambiar un ajuste, un método de medición o un proceso. Saltar directamente de «la pieza mide bien» a «el sistema debe funcionar» omite la forma, la relación entre superficies y el entorno de operación.
Una especificación útil empieza por la función. Para un pasador que debe localizar una tapa, importa la posición relativa de los taladros y la facilidad de montaje. Para un eje que gira, importan diámetro, redondez, batimiento, acabado, apoyo axial y el cambio térmico. Para una unión que debe contener presión, importan la precarga, la rugosidad, la deformación y el material de la junta. Cada requisito debe tener una manera de verificarse, pero no todo requisito se verifica midiendo una sola cifra.
377.2. Cadenas de tolerancias y superficies funcionales#
Una pieza rara vez depende de una dimensión aislada. La distancia final entre un rodamiento y un hombro puede resultar de la suma de espesor de una arandela, longitud de un separador, profundidad de un alojamiento y posición de una cara mecanizada. Esa cadena puede expresarse, en un caso lineal sencillo, como (C=x_1+x_2-x_3). Si cada (x_i) tiene variación, también la tiene (C). La pregunta de diseño no es «¿qué tolerancia mínima puedo poner?», sino «¿qué rango de la función es aceptable y cómo se reparte entre características que realmente influyen?».
El análisis de peor caso suma extremos compatibles y garantiza el límite incluso cuando todas las variaciones se orientan desfavorablemente. Es conservador y transparente, pero puede exigir una fabricación costosa. Un análisis estadístico puede predecir una distribución de resultados si conoce el proceso, la estabilidad, la correlación y el significado de la población; no autoriza a suponer que los errores son independientes ni que siguen una campana. Un lote pequeño, una herramienta desgastada o una temperatura cambiante pueden invalidar el modelo. «Tolerancia estadística» no es permiso para enviar fuera de especificación una pieza que el requisito prohíbe.
La cadena también puede ser geométrica. Tres taladros con posición aceptable individualmente pueden no permitir que un patrón de pernos pase por ambos componentes si sus referencias fueron tomadas desde bases distintas. Dos superficies paralelas en el plano pueden inclinarse al sujetar la pieza. Por eso se eligen datums o referencias: superficies, ejes o puntos que fijan grados de libertad y ordenan las relaciones. La especificación debe decir qué característica localiza, cuál orienta y cuál deja una libertad necesaria. Sin esa estructura, dos inspectores pueden interpretar el mismo dibujo de formas incompatibles.
Las superficies funcionales son aquellas cuyo estado afecta directamente a una relación: un asiento que soporta la pista de un rodamiento, un hombro que fija la posición axial, una cara que comprime una junta, un flanco de rosca que transmite carga o una guía que dirige un movimiento. Una superficie cosmética puede tolerar una marca que sería irrelevante allí y desastrosa en un asiento. Invertir la misma capacidad de acabado en todas las caras no mejora el producto; desplaza recursos desde la función hacia la apariencia.
La temperatura transforma una cadena. El eje de acero y el alojamiento de aluminio pueden expandirse de manera distinta; una interferencia segura en el taller puede convertirse en una presión excesiva en servicio, o una holgura calculada puede desaparecer. También cambian las dimensiones por carga: un alojamiento se deforma al apretar la tapa, una brida se flexiona, un eje se flecta y una unión soldada conserva tensiones residuales. El desgaste modifica el estado con el tiempo. Una tolerancia que funciona el primer día puede no describir el final de la vida útil; el requisito puede incluir un límite de juego, vibración o fuga después de un ciclo de uso.
Un ejemplo muestra la diferencia entre inspeccionar componentes y comprender un conjunto. Una tapa se monta libremente hasta que se aprietan sus tornillos; entonces el eje deja de girar. Medir el eje y el alojamiento antes del montaje puede no encontrar una infracción de tamaño. El apriete puede deformar la tapa, desplazar el alojamiento o cerrar una cadena axial que no fue definida con una referencia común. La comprobación adecuada compara superficies en la condición de montaje, observa el patrón de contacto y separa causas: tamaño, forma, posición, precarga y deformación. Cambiar al azar una arandela puede ocultar el síntoma sin restaurar la función.
El propósito de una tolerancia no es repartir culpa entre diseño y producción. Es hacer explícita una negociación: cuánto puede variar una característica, qué variación puede absorber el conjunto y qué medición permite decidir. Cuando una cadena domina el comportamiento, reducir la tolerancia de una dimensión poco sensible es una economía falsa. Puede ser preferible mejorar la referencia, controlar una superficie crítica, cambiar la arquitectura de la unión o introducir ajuste selectivo documentado.
377.3. Roscas, chavetas, remaches y adhesivos#
Una rosca es una geometría helicoidal que permite transformar giro en avance y generar una unión desmontable. El tornillo no sostiene una carga simplemente porque su diámetro parezca grande: la carga se reparte entre flancos, vástago, tuerca o rosca interna y las piezas sujetas. El paso, el perfil, la longitud de engrane, el material, la fricción y el estado de las superficies determinan cuánto pretensado puede introducirse y cuánto se pierde durante el asentamiento. Una rosca dañada puede parecer montable y no proporcionar una unión confiable.
El par de apriete se utiliza a menudo como indicador indirecto de precarga, pero gran parte del par puede consumirse en fricción de los flancos y bajo la cabeza o la tuerca. El Fastener Design Manual de NASA enumera, entre otras variables, fricción, recubrimientos, lubricantes, resistencia y rigidez relativa de perno y unión. Por eso una tabla de pares copiada de otro material, lubricante o clase de tornillo no es una receta universal. En una unión crítica se sigue la especificación de diseño, se controla el estado de superficies y se verifica el método apropiado; apretar más no equivale a asegurar más.
La vibración y los ciclos térmicos pueden reducir el pretensado o separar parcialmente la unión. Un elemento de bloqueo puede limitar el giro, pero no corrige una superficie que se asienta, un perno demasiado corto, una junta que fluye o una carga transversal mal transferida. La inspección debe buscar la causa de la pérdida: marcas de deslizamiento, elongación, daño de rosca, contacto irregular y cambios de temperatura. La recomendación segura depende del diseño y del componente; el capítulo no puede sustituir su especificación ni autorizar una intervención sobre una máquina energizada.
Las chavetas y estriados transmiten par entre un eje y un cubo. La chaveta encaja en ranuras y limita el giro relativo, pero la ranura elimina material y concentra tensiones. La carga real depende del ajuste, la longitud de contacto, el material, el juego, la alineación y los ciclos. Una chaveta sobredimensionada puede debilitar el eje; una demasiado suelta golpea y desgasta. La inspección busca asiento completo, ausencia de movimiento relativo no previsto y una geometría que mantenga el cubo en la posición axial requerida. No basta con que la pieza entre en la ranura.
El remache crea una unión permanente deformando un vástago para formar una segunda cabeza. Esa deformación puede sujetar por presión y transferir carga por fricción o por contacto en los taladros, según el diseño. Es valioso cuando solo se accede por un lado o cuando se desea un proceso repetible, pero dificulta el desmontaje y puede ocultar corrosión, grietas o un taladro fuera de posición. La calidad depende del remache, el diámetro y estado del taladro, el espesor de las chapas, la secuencia y la inspección. Extraerlo para reparar altera el taladro; el reemplazo ha de restituir la función, no solo llenar un agujero.
El adhesivo une mediante una interfaz cuya resistencia depende de química, preparación, energía superficial, limpieza, espesor, curado, humedad, temperatura y envejecimiento. La carga puede ser muy favorable si se distribuye en cizalla sobre un área amplia, y muy desfavorable si abre la junta o concentra el esfuerzo en el borde. «Más adhesivo» puede atrapar burbujas, impedir el curado o aumentar tensiones; una superficie brillante puede ser menos adherente que una preparada. La ficha técnica y el ensayo de compatibilidad son parte del diseño, especialmente cuando se unen materiales con distinta expansión o cuando el fallo afecta contención, seguridad o salud.
Las cuatro familias muestran una diferencia decisiva: una unión no se elige solo por resistencia estática. Importan acceso, reversibilidad, inspección, vibración, ambiente, corrosión, reparación y autoridad para modificarla. Una rosca permite desmontar pero requiere controlar precarga; una chaveta facilita transmitir par pero introduce una discontinuidad; un remache es repetible y permanente; un adhesivo distribuye carga y sella, pero puede volver opaca la inspección y sensible el proceso. Compararlas por «la más fuerte» pierde la función del conjunto.
377.4. Cojinetes, rodamientos, sellos y lubricación#
Un cojinete es una interfaz que sostiene una carga mientras permite movimiento relativo. Puede ser de deslizamiento, con superficies separadas por una película o por contacto controlado, o incorporar elementos rodantes. Un rodamiento suele referirse a la familia con bolas o rodillos entre pistas, aunque el uso cotidiano mezcla ambos términos. Esta distinción importa porque un cojinete plano y uno de elementos rodantes gestionan fricción, contaminación, rigidez, ruido y desalineación de formas diferentes.
En un rodamiento de bolas o rodillos, las pistas y elementos rodantes concentran contactos que se desplazan. La jaula mantiene el espaciado y guía los elementos; el anillo interior, el exterior y sus asientos transmiten cargas hacia el eje y el alojamiento. La selección debe considerar carga radial y axial, velocidad, temperatura, rigidez, vida requerida, contaminación, montaje y capacidad de desalineación. Un número de catálogo puede identificar una geometría, pero no demuestra que esa geometría sea adecuada para una aplicación distinta.
En un cojinete de deslizamiento, la separación puede depender de una película hidrodinámica generada por el movimiento y la geometría, de una película presurizada externamente o de regímenes de lubricación límite o mixto. En el régimen límite hay más interacción entre asperezas; en uno hidrodinámico la película soporta una parte sustancial de la carga. La viscosidad cambia con temperatura y velocidad, y la contaminación o el acabado alteran la película. No existe una etiqueta simple de «sin fricción»: toda solución administra disipación, desgaste y calor.
El ajuste del rodamiento con eje y alojamiento tiene una función doble. Debe evitar que un anillo gire involuntariamente sobre su asiento cuando la carga lo solicita, pero no imponer una deformación que reduzca el juego interno o dañe el anillo. Diferencias de temperatura y expansión, ovalidad del alojamiento, desalineación y método de montaje intervienen. Golpear el anillo equivocado puede transmitir fuerza por los elementos rodantes y producir marcas antes de que el equipo empiece a trabajar. La instalación y extracción siguen instrucciones del fabricante y controles de seguridad; un capítulo conceptual no sustituye ese procedimiento.
Los sellos retienen lubricante y excluyen contaminantes, aunque ningún diseño bloquea todos los fluidos, presiones, partículas y temperaturas. Un labio de contacto necesita una superficie de eje compatible y una carga de contacto que no genere calor excesivo; un sello sin contacto reduce fricción, pero puede admitir más contaminación bajo ciertas condiciones. Presión, excentricidad, velocidad, rugosidad, fluido y material del sello deben considerarse juntos. Un sello mal alineado puede rozar, calentarse y perder su función; uno perfectamente dimensionado no compensa un eje con batimiento o una carcasa deformada.
La lubricación reduce contacto, evacua calor, protege contra corrosión y puede transportar partículas hacia un filtro o punto de purga. Elegir entre grasa y aceite, y elegir viscosidad, aditivos, cantidad y frecuencia, depende de carga, velocidad, temperatura, ambiente y arquitectura. Tanto la falta como el exceso pueden dañar: poca lubricación aumenta contacto y desgaste; demasiada grasa puede elevar la temperatura y dificultar la disipación. La guía de rodamientos de SKF y sus recursos de análisis de daño señalan contaminación, lubricante incorrecto, montaje, carga y desalineación como causas que deben distinguirse, no como una sola categoría llamada «falla del rodamiento».
El diagnóstico comienza con el sistema: temperatura, ruido, vibración, fuga, color y partículas del lubricante, historial de carga, condición de sellos y evidencia de montaje. Una temperatura alta puede provenir de exceso de grasa, falta de juego, precarga, desalineación, contaminación o sobrecarga. Sustituir el rodamiento sin conservar la evidencia destruye información causal. La inferencia debe contrastarse desmontando solo lo necesario, comparando con patrones de daño conocidos y verificando las condiciones de operación. Añadir lubricante o apretar un sello sin diagnóstico puede convertir un síntoma reversible en un daño permanente.
377.5. Intercambiabilidad, reparación y normalización#
La intercambiabilidad significa que una pieza fabricada dentro de su especificación puede ensamblarse y cumplir la función prevista sin ajuste artesanal impredecible. Es una propiedad relativa a un sistema de dimensiones, materiales, condiciones y ensayos. No significa que todas las piezas sean idénticas ni que cualquier repuesto con el mismo diámetro sirva. Una intercambiabilidad absoluta puede ser costosa; la selectiva clasifica piezas por rangos para emparejarlas; la parcial reserva un ajuste o selección para una función concreta y lo documenta.
La normalización hace posible coordinar personas, talleres y generaciones de producto. Unidades, símbolos, roscas, clases de tolerancia, designaciones de rodamientos, materiales, métodos de ensayo y formatos de dibujo reducen ambigüedad. ISO 286, ISO 1101 y las normas Y14 de ASME no garantizan por sí mismas una fabricación competente: establecen lenguajes y reglas que deben interpretarse, producirse y verificarse. Tampoco una norma internacional elimina diferencias de legislación, proceso, trazabilidad o calidad del proveedor.
Un plano o modelo es un contrato técnico entre diseño, producción, compra, inspección y reparación. Debe conservar la versión, las referencias, el estado superficial, el material, los requisitos especiales y la función que no pueda inferirse del tamaño. Si se cambia una tolerancia para que «entre», cambia el contrato y puede cambiar el riesgo. La trazabilidad de lote, instrumento, método y fecha permite distinguir una pieza fuera de especificación de una decisión de diseño revisada. Borrar la anotación anterior facilita el montaje inmediato y dificulta aprender del fallo.
Reparar no es devolver toda superficie a una supuesta condición original. Primero se identifica el modo de fallo: desgaste, sobrecarga, corrosión, contaminación, fatiga, pérdida de precarga, desalineación o error de montaje. Después se mide lo que define la función: apoyos, diámetros, posiciones, formas, dureza cuando sea relevante, estado de roscas y condición de sellado. El diagnóstico puede recomendar reemplazar, rectificar, encamisar, seleccionar un componente, rediseñar una cadena o retirar la pieza. Cada opción modifica relaciones: quitar material puede debilitar un eje; agrandar un alojamiento exige otra clase de ajuste; añadir una arandela cambia la posición axial y el juego del rodamiento.
El repuesto debe verificarse por especificación funcional, no por apariencia ni por una cifra aislada. En un rodamiento se comprueban capacidad y tipo de carga, juego, velocidad, sellos, asiento, lubricante y ambiente. En un perno se comprueban clase, longitud de agarre, rosca, material, recubrimiento, precarga y condición de la unión. En una junta adhesiva se comprueban sustratos, preparación, curado y exposición. Una pieza «igual» puede fallar porque el resto del conjunto pertenece a otra versión o porque el modo de servicio cambió.
La medición para reparación debe ser proporcional al riesgo, pero nunca fingir certeza. Cuando el límite funcional está cerca del resultado, la incertidumbre y la regla de decisión deben quedar registradas. Los calibres pasa/no pasa pueden separar rápidamente lotes, pero no explican por sí solos una forma o un contacto. Una máquina de coordenadas puede localizar errores complejos, pero requiere referencias, calibración y un programa que represente la función. La guía NIST sobre incertidumbre ayuda a no confundir más decimales con mejor conocimiento.
La consecuencia más importante es organizativa. La intercambiabilidad nace cuando diseño, proceso, medición, compra, montaje, uso y reparación comparten una definición verificable de función. No es una propiedad que el taller «añade» al final. Las normas ayudan a hablar el mismo idioma; las tolerancias limitan la variación; las superficies funcionales muestran dónde importa; las uniones hacen explícita la transferencia de carga; rodamientos, sellos y lubricación mantienen una relación móvil; la reparación conserva o reevalúa esa cadena.
Una dimensión ideal solo se vuelve conocimiento operativo cuando se sabe qué puede variar, qué efecto produce, cómo se mide y quién puede autorizar una desviación. La precisión no es acumular cifras pequeñas. Es asignar límites a relaciones que deben seguir funcionando bajo carga, temperatura, desgaste, montaje y mantenimiento. Esa perspectiva evita dos errores simétricos: exigir perfección donde no aporta función y aceptar «entra» como prueba de que el mecanismo está bien.
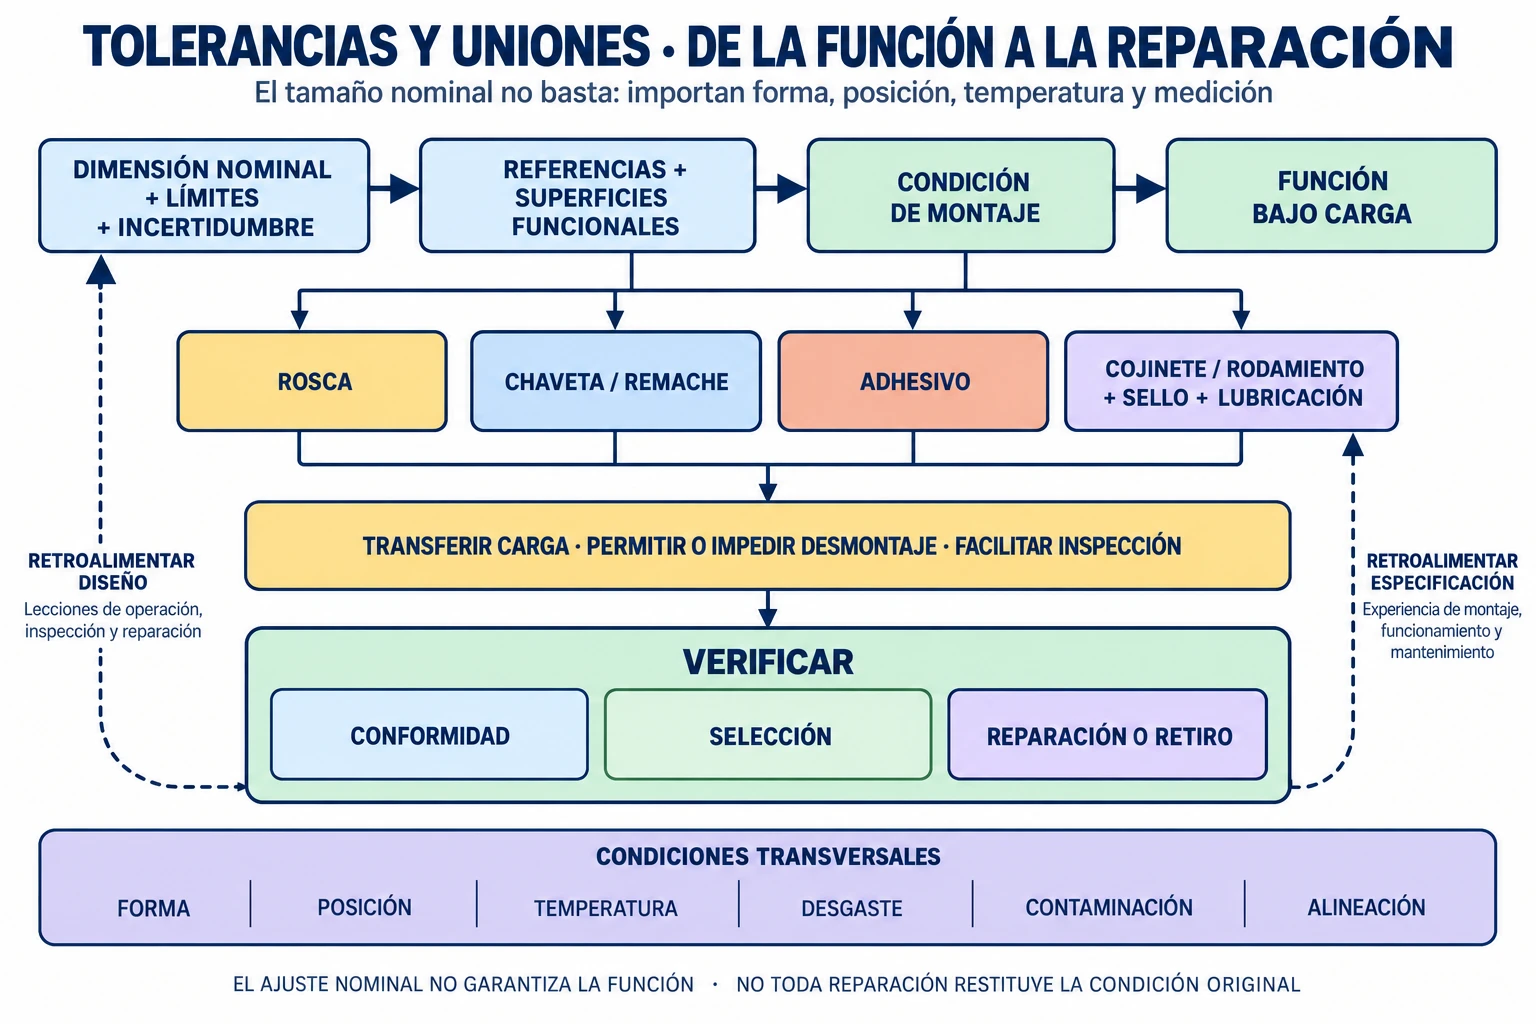
El esquema no representa una secuencia teleológica hacia la precisión. La especificación, la fabricación, la medición, el montaje y el servicio forman un circuito: una desviación puede estar en el tamaño, la forma, la posición, el ambiente o el método de decisión, y la reparación debe devolver evidencia al sistema.
Preguntas de transferencia#
Dos ejes nominalmente iguales#
Caso. Dos ejes llevan el mismo diámetro en el plano. Uno gira en frío y se atasca al calentarse; el otro funciona. ¿Qué debe comprobarse antes de cambiar la tolerancia?
Mostrar respuesta razonada
Hay que verificar límites reales, forma, acabado, ajuste con el alojamiento, alineación y condición de los asientos, además de las temperaturas y materiales de eje y carcasa. La expansión diferencial puede cerrar una holgura; una ovalidad o una precarga excesiva puede producir el mismo síntoma. Se debe evaluar la incertidumbre de medición y reproducir la condición térmica. Cambiar el diámetro nominal sin aislar la cadena puede esconder un problema de geometría, montaje o refrigeración.
La tapa que inmoviliza el eje#
Caso. Un conjunto gira hasta que se aprietan los tornillos de una tapa. Las piezas individuales parecen dentro de tamaño. ¿Cómo se formula la investigación?
Mostrar respuesta razonada
Se compara el conjunto en estado suelto y apretado, se identifican datums y superficies de apoyo y se observa si la tapa deforma el alojamiento, cambia la posición axial o cierra un juego. Deben medirse forma y posición, no solo diámetros, y revisar la secuencia y precarga del apriete. Una arandela más delgada puede alterar el síntoma sin corregir la referencia que gobierna el contacto.
El perno que se afloja#
Caso. Una unión roscada pierde precarga después de ciclos de vibración. ¿Por qué no basta con aumentar el par?
Mostrar respuesta razonada
El par es un indicador afectado por fricción, lubricación, recubrimientos, asentamiento y rigidez relativa. Primero se examinan separación de la junta, deslizamiento transversal, longitud de agarre, daño de rosca, superficie de apoyo, ciclos térmicos y método de apriete. El remedio puede ser rediseñar la unión, controlar precarga, añadir un sistema de bloqueo compatible o cambiar la carga; aumentar el par puede estirar el perno, dañar la rosca o sobrecargar el componente.
El repuesto con el mismo código#
Caso. Un rodamiento con el mismo código nominal que el original se calienta y falla pronto. ¿Qué hipótesis deben separarse?
Mostrar respuesta razonada
Deben comprobarse tipo y dirección de carga, velocidad, juego interno, ajustes de eje y alojamiento, alineación, sellos, contaminación, lubricante, cantidad y método de montaje. También se compara la versión del conjunto y se conserva evidencia del daño. La coincidencia del código describe una familia de geometría, no demuestra compatibilidad con una condición térmica, un ambiente o un asiento alterados.
Fuentes y lecturas del capítulo#
International Organization for Standardization (ISO). ISO 286-1:2010, Geometrical product specifications (GPS) — ISO code system for tolerances on linear sizes — Part 1: Basis of tolerances, deviations and fits. Marco internacional para límites, desviaciones y ajustes. (ISO).
International Organization for Standardization (ISO). ISO 1101:2017, Geometrical product specifications (GPS) — Geometrical tolerancing. Lenguaje y reglas para forma, orientación, localización y batimiento. (ISO).
ASME. Y14.5 — Dimensioning and Tolerancing. Referencia normativa para comunicar intención geométrica, datums, forma, ajuste, función e intercambiabilidad en documentación técnica. (ASME).
National Institute of Standards and Technology (NIST). Dimensional Metrology y recursos de incertidumbre y trazabilidad. Infraestructura pública para medición dimensional y evaluación de resultados. (NIST; Measurement Uncertainty).
Barrett, Richard T. Fastener Design Manual, NASA Reference Publication 1228. Criterios de diseño de pernos, roscas, remaches, precarga, fricción y métodos de bloqueo. (NASA Technical Reports Server).
SKF. Rolling bearings. Manual técnico sobre selección, ajuste, sellado, contaminación, lubricación y causas de fallo. (SKF).