PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
376
Herramientas que fabrican herramientas
Cómo las máquinas-herramienta convierten referencias, movimiento y medición en capacidad de fabricar otras máquinas
En este capítulo
En un taller llega un eje de repuesto cuyo dibujo pide un diámetro, una ranura y una rosca. La pieza no existe en el almacén. Para hacerla hay que sujetar el material, guiar una herramienta, controlar la profundidad de corte y comprobar el resultado. Pero aparece una pregunta anterior: ¿con qué se fabricó el torno que debe producir el eje, y cómo se hicieron su husillo, sus guías y el instrumento que verifica el diámetro? La respuesta no es una máquina originaria perfectamente exacta. Es una cadena de referencias, movimientos, superficies, herramientas y mediciones que se corrige a sí misma.
Una máquina-herramienta es una máquina fija y motorizada que procesa piezas mediante arranque, adición o deformación controlada; la definición internacional incluye tanto operación humana como control por computadora y los periféricos que acondicionan el proceso (ISO, terminología de sistemas de fabricación). Un torno hace girar la pieza frente a una herramienta; una fresadora mueve una herramienta giratoria contra la pieza; una taladradora genera un agujero guiando una broca; una rectificadora remueve cantidades muy pequeñas con un abrasivo. Esta lista orienta, pero no explica la propiedad decisiva: la máquina restringe y repite relaciones de movimiento para producir superficies que otra máquina, herramienta o instrumento pueda usar.
La Parte XXXIII siguió recursos primarios desde su formación geológica hasta extracción, procesamiento, residuos y cierre. La Parte XXXIV cambia de escala: pregunta cómo esos materiales llegan a convertirse en componentes, útiles y máquinas, y cómo una infraestructura material conserva la capacidad de volver a fabricarlos.
Por eso se dice que ciertas máquinas-herramienta son «máquinas que hacen máquinas». La frase no significa que cada máquina fabrique toda clase de máquinas ni que la automatización haya reemplazado el conocimiento del oficio. Significa que una parte importante de la capacidad industrial se reproduce mediante equipos capaces de construir husillos, bancadas, moldes, engranajes, matrices y herramientas de corte con una combinación de rigidez, guía y medición que sería difícil obtener solo a mano. La transición desde el capítulo 375 —donde importaban la acción del cuerpo, el banco, la fragua, el torno y el aprendizaje situado— comienza aquí con la mecanización de esas referencias. El capítulo 377 tratará cómo se expresan y combinan dimensiones, ajustes, uniones y rodamientos; este capítulo se detiene antes, en la arquitectura que vuelve posible producirlos.
376.1. De plantillas y guías a máquinas-herramienta#
Antes de que una máquina pudiera reproducir un movimiento, alguien debía definir una forma que sirviera de referencia. Una plantilla es un patrón que se compara con una pieza o guía la posición de una operación. Una guía o útil de sujeción mantiene la pieza y orienta la herramienta. Un calibre de límite no mide necesariamente una longitud: puede indicar que una pieza entra o no entra en una abertura patrón. Estos recursos no eliminan el juicio, pero trasladan parte de él desde la mano y la vista hacia una relación material repetible.
La plantilla puede ser geométrica —una silueta, un perfil, un bloque patrón— o funcional: una pieza que se acopla con otra, un tornillo cuya rosca sirve de referencia o una superficie que se raspa hasta cumplir un contacto. La repetición no es copia perfecta. El patrón se desgasta, se deforma con temperatura, acumula suciedad o conserva un error. Lo que cambia es el tipo de control: en lugar de pedir a cada operario que reconstruya toda la forma, se fija una parte de la relación y se reserva el esfuerzo para el cambio, la inspección y la corrección.
Una guía mecánica añade dirección. Si una herramienta se desliza por una superficie, la rugosidad y la geometría de esa superficie influyen en la trayectoria. Si un husillo transforma giro en avance, su paso y su juego condicionan el movimiento. Si un útil de sujeción localiza la pieza mediante topes, el resultado depende de la estabilidad de esos topes y de la limpieza de los apoyos. Así, una máquina-herramienta no es simplemente un motor que mueve una cuchilla: es una jerarquía de referencias que limita grados de libertad no deseados y deja disponibles los que forman la superficie.
Un torno de tornillería de finales del siglo XVIII asociado a Henry Maudslay ilustra el cambio. Su carro guiado se desplaza por barras paralelas y un tornillo de avance permite regular el movimiento de la herramienta; el ejemplar conservado por el Science Museum Group se describe como un instrumento para fabricar roscas mucho más precisas que las producidas manualmente (Science Museum Group, torno de roscar de Maudslay). El interés histórico no es atribuir a una sola persona una invención aislada, sino observar la relación: una rosca usada para construir otras piezas puede convertirse en referencia para mover el útil que fabrica roscas.
La generación de una forma y su reproducción son problemas relacionados, pero no idénticos. Una plantilla puede transferir un perfil; una leva puede imponer una secuencia; un engranaje puede transmitir una relación angular; una copia de una superficie puede aproximar una forma. Cuando la máquina incorpora un carro, una mesa, un husillo o una guía, convierte la referencia en movimiento y el movimiento en trayectoria. La pieza resultante depende además de la rigidez del conjunto, de la herramienta, del material y de la carga. Una guía correcta montada sobre una bancada que se flexiona no conserva la trayectoria prevista.
La historia tampoco sigue una escalera uniforme desde la artesanía hacia la perfección. Los talleres combinaron limado manual, raspado, taladrado, torneado, patrones, calibres y ajustes. La máquina podía hacer una operación repetitiva y dejar otras al oficio. El Deutsches Museum presenta esa continuidad: tornos, cepilladoras, fresadoras y máquinas de tallar engranajes de los siglos XVIII y XIX aparecen como parte de un desarrollo que hizo posible trabajar metales con nuevas capacidades, mientras el control numérico del siglo XX desplazó ciertas operaciones de la mano a instrucciones codificadas (Deutsches Museum, Machine Tools). El cambio importante es organizativo y técnico a la vez: las referencias se estabilizan, las operaciones se separan y el conocimiento puede incorporarse a componentes, planos y procedimientos.
Una plantilla no es una máquina-herramienta en miniatura, y una guía no garantiza precisión por sí sola. Su función depende de la escala, el material, el desgaste y el modo de verificarla. La pregunta útil es qué relación fija cada dispositivo y qué errores deja abiertos. Con esa distinción se entiende por qué los tipos de máquina no se reducen a nombres de herramientas: cada uno organiza de manera distinta pieza, útil, movimiento y referencia.
376.2. Tornos, taladros, fresadoras y rectificadoras#
Los nombres de las máquinas describen una relación dominante entre pieza y herramienta. En un torno, la pieza gira alrededor de un eje y una herramienta se desplaza respecto de ella; es especialmente apto para superficies de revolución, caras, ranuras y roscas. En una taladradora, una broca gira y avanza para producir un agujero; la calidad depende de la alineación, el soporte, la rigidez y la evacuación de viruta, no solo del diámetro nominal de la broca. En una fresadora, una herramienta de varios filos gira mientras la pieza o la herramienta se desplaza; permite planos, ranuras, contornos y superficies compuestas. En una rectificadora, un abrasivo remueve una capa pequeña para mejorar dimensión, forma o acabado; necesita control de calor, desgaste y apoyo, no es simplemente una fresadora «más fina».
Esta clasificación es funcional, no absoluta. Un centro de mecanizado puede integrar fresado, taladrado y cambios automáticos de herramienta. Un torno puede incorporar herramientas motorizadas y ejes adicionales. Una mandrinadora trabaja el interior de un agujero con una herramienta que puede corregir su geometría; una brochadora usa un útil de dientes progresivos para retirar material en una secuencia. Una máquina de electroerosión no corta con un filo convencional, sino mediante descargas controladas, y una máquina de fabricación aditiva deposita material según una trayectoria. Todas pueden ser máquinas-herramienta si organizan material, energía, movimiento y control para producir una pieza; no todas resuelven la misma combinación de superficie, volumen, material y ritmo.
El primer criterio de comparación es el movimiento relativo. ¿Gira la pieza o la herramienta? ¿Se desplaza linealmente una mesa, un carro o un cabezal? ¿Hay un eje que inclina la herramienta? El segundo es la función estructural: sujetar, guiar, transmitir, cortar, enfriar, retirar viruta o medir. El tercero es el tipo de capacidad: producir una pieza única, repetir un lote, generar una forma compleja, conservar una superficie o recuperar una dimensión durante una reparación. Una máquina adecuada no se elige por su apariencia ni por el número de ejes, sino por la cadena completa desde el material inicial hasta la característica que se debe comprobar.
La rigidez es una propiedad relacional. Una máquina rígida no es la que nunca se deforma, sino la que mantiene dentro de límites previsibles la relación entre herramienta y pieza ante fuerzas, temperatura y aceleraciones del proceso. Una bancada pesada puede reducir vibraciones, pero también puede calentarse lentamente y alterar la geometría. Una estructura ligera puede mover más rápido y compensar errores, pero exigir sensores y modelos confiables. El husillo debe sostener la herramienta, transmitir par y conservar una trayectoria; las guías deben permitir movimiento sin juego excesivo ni fricción inestable. La transmisión puede usar tornillos, engranajes, cremalleras, correas, motores lineales o combinaciones.
La rectificadora muestra por qué la clasificación no debe confundirse con una escala de prestigio. El rectificado puede corregir pequeñas desviaciones y lograr una superficie más adecuada para contacto, pero también puede quemar o deformar una pieza si el calor no se evacua. Un torno puede ser más exacto para una operación concreta que una rectificadora mal ajustada. La precisión no pertenece al nombre de la máquina; resulta del diseño, el estado, la herramienta, el material, el proceso, la medición y las condiciones ambientales.
El control numérico añade otra capa. Un programa especifica posiciones, velocidades, cambios y secuencias, pero la máquina ejecuta esas instrucciones con su propia geometría, holguras, elasticidad, temperatura y estado de herramienta. El control puede compensar errores conocidos o ajustar una trayectoria a partir de mediciones, pero no convierte automáticamente una estructura inestable en una estructura exacta. La automatización desplaza el conocimiento: parte de la competencia pasa a la preparación de datos, la sujeción, la selección de referencias, la simulación y la interpretación de señales.
El capítulo 375 ya trató cómo una persona corta, sujeta y mide en un espacio de trabajo, y por qué orden, iluminación y extracción importan. Aquí interesa el modo en que una máquina hace esas relaciones repetibles y transferibles. La seguridad de un equipo automatizado, sus resguardos y su control de energías siguen siendo esenciales, pero no son el núcleo de este capítulo. El siguiente tema es la arquitectura que sostiene todas estas operaciones: una máquina no gana capacidad porque acumule accesorios, sino porque sus elementos mantienen una relación estable.
376.3. Husillos, bancadas, guías y transmisión#
Una máquina-herramienta puede representarse como un circuito de fuerzas y referencias. La pieza se apoya en una estructura; la herramienta se sostiene en un cabezal; entre ambos hay ejes de movimiento; un sistema de transmisión convierte la energía del motor en giro o avance; el control decide una secuencia; la medición revela cuánto se apartó el resultado. Cada componente tiene una función local, pero la capacidad de la máquina depende de los acoplamientos. Una guía puede ser geométricamente buena y recibir una carga mal distribuida; un husillo puede girar con baja vibración y estar desalineado con la mesa.
La bancada o base aporta camino estructural para fuerzas y movimientos. Su forma, material, uniones y apoyos determinan cómo se deforma bajo carga y cómo se disipa el calor. El hierro fundido se ha usado por su capacidad de amortiguamiento y estabilidad, mientras que aceros, hormigones polímeros y estructuras soldadas ofrecen otras combinaciones de masa, rigidez, fabricación y costo. No existe un material universalmente superior: importa el comportamiento del conjunto y el régimen de trabajo. Una base diseñada para una máquina de alta velocidad no tiene los mismos compromisos que una destinada a corte pesado.
Las guías restringen el movimiento a una trayectoria. Pueden ser prismáticas, de cola de milano, de rodillos, de bolas, hidrostáticas u otras. Una guía debe soportar cargas, limitar juego, controlar fricción y conservar geometría durante miles de ciclos. El contacto, la lubricación, la contaminación y el desgaste alteran el movimiento. El juego no siempre es un defecto simple: una precarga demasiado alta puede elevar fricción y temperatura; una precarga baja puede permitir desplazamientos no deseados. La ingeniería decide una ventana de funcionamiento, no una ausencia abstracta de movimiento.
El husillo cumple funciones distintas según la máquina. El husillo principal mantiene y hace girar una herramienta o una pieza; un husillo de avance convierte rotación en desplazamiento, por ejemplo mediante un tornillo de bolas o un tornillo trapezoidal. En el primer caso importan equilibrio, rodamientos, par, velocidad y sujeción. En el segundo importan paso, error acumulado, reversibilidad, rigidez axial, juego y calentamiento. Un husillo de bolas reduce fricción y puede admitir precarga, pero requiere protección, lubricación y control de contaminación. El diseño de un husillo no debe evaluarse solo por su velocidad máxima: una operación de fuerza lenta y otra de alta velocidad piden compromisos diferentes.
La transmisión conecta motor y movimiento. Engranajes pueden proporcionar par y relación exacta; correas aíslan vibraciones y simplifican mantenimiento; cremalleras permiten recorridos largos; motores lineales eliminan ciertos elementos intermedios pero plantean demandas de guiado, control y disipación. Cada solución introduce errores, elasticidad, juego, ruido, pérdidas y mantenimiento. Al invertir el movimiento, una transmisión con holgura puede no llevar la mesa al mismo punto desde direcciones opuestas. Ese fenómeno no es necesariamente visible en una sola pasada y por eso se estudia con pruebas de ida y vuelta, cargas y mediciones volumétricas.
Una máquina también necesita sujetar. El plato de un torno, la mordaza de una fresadora, un mandril, una mesa magnética o un útil dedicado determinan qué superficies quedan accesibles y cómo se transmiten las fuerzas. La sujeción puede deformar una pieza delgada que luego recupera su forma al liberarla; una referencia elegida en una operación puede no coincidir con la usada en la siguiente. El útil de fabricación es, por tanto, parte de la máquina ampliada. La repetibilidad que se atribuye al equipo puede pertenecer en realidad a la combinación entre máquina, dispositivo de fijación, herramienta y método de carga.
Las máquinas modernas añaden sensores de posición, temperatura, vibración, fuerza y estado de herramienta. Los sensores no «ven» precisión directamente: convierten una magnitud en una señal que debe calibrarse, filtrarse y relacionarse con un modelo. NIST resume la calibración de máquinas-herramienta distinguiendo errores intraeje, entre ejes y volumétricos, y reúne métodos de medición, modelado y compensación (Gao et al., NIST, Machine tool calibration). La compensación puede corregir una parte predecible; no reemplaza una estructura que cambia de modo desconocido bajo carga.
La arquitectura prepara la cuestión más delicada: cómo construir precisión sin suponer que una máquina recién fabricada es exacta en todo. La solución histórica e industrial es escalonada. Se fabrican referencias, se miden, se ensamblan superficies, se corrigen errores y se deja que la máquina produzca componentes para otra iteración.
376.4. Construir precisión por etapas#
La precisión no es una virtud única. La exactitud expresa cercanía a un valor de referencia; la repetibilidad describe la dispersión al repetir una operación bajo condiciones semejantes; la reproducibilidad considera cambios de operador, instrumento o condición. Una máquina puede regresar muchas veces al mismo punto y estar desplazada respecto del valor deseado. También puede acertar en promedio y dispersarse mucho. Separar estas propiedades evita prometer «alta precisión» sin decir qué se midió.
La construcción por etapas comienza con referencias de forma y movimiento. Se seleccionan o fabrican superficies patrón, barras, bloques, roscas, conos, reglas, esferas o instrumentos con una trazabilidad metrológica adecuada al objetivo. Una superficie puede servir para raspar otra; un tornillo patrón puede verificar o generar otro; una máquina de medición puede revelar el error de una máquina de producción. Ningún eslabón es perfecto, por lo que la estrategia distribuye y caracteriza los errores. La referencia no es una esencia fuera del sistema: es un objeto medido dentro de una cadena de comparaciones.
El principio de generación permite que una superficie produzca otra mediante un movimiento controlado. Al rectificar una guía, el camino de la muela, la geometría de la mesa y la relación entre pasadas determinan el resultado. Al cortar una rosca con un husillo de avance, la relación entre giro y desplazamiento genera el paso. Al fabricar un engranaje con una herramienta adecuada, el movimiento relativo y el perfil del útil producen una forma que luego puede transmitir movimiento. La máquina no necesita contener una réplica completa de la superficie final; necesita imponer una relación geométrica estable.
El ensamblaje añade errores nuevos. Dos guías rectas pueden quedar desalineadas; una bancada puede torsionarse al apoyarse sobre una base irregular; un rodamiento puede introducir inclinación; un husillo puede calentarse con el uso. Por eso el montaje incluye raspado, ajuste, alineación, precarga, nivelación y pruebas. La temperatura importa porque dimensiones y precargas cambian con la expansión térmica. La contaminación importa porque una partícula bajo un apoyo altera la posición. El mantenimiento no es una etapa separada de la precisión: conserva las condiciones en las que la calibración sigue siendo válida.
La medición debe ocurrir en el proceso, no solo al final. Un calibre, un comparador, una regla, un interferómetro láser, un sistema de visión o una máquina de medición por coordenadas responden preguntas diferentes. Un instrumento puede tener resolución fina y una incertidumbre total mayor por temperatura, alineación o método. NIST describe los servicios de medición dimensional como una cadena hacia el metro del Sistema Internacional y señala que la calibración permite propagar resultados de referencia a muchas mediciones posteriores (NIST, Dimensional Measurement Services). La trazabilidad no hace verdadero cualquier número: permite conocer cómo se relaciona con un patrón y qué incertidumbre acompaña la relación.
La secuencia práctica es iterativa: fabricar, medir, localizar el error, cambiar la geometría o la compensación, volver a fabricar y comprobar. Esa realimentación puede ser manual, mecánica, numérica o combinada. Un operador raspa una superficie guiándose por manchas de contacto; un técnico ajusta un rodamiento; un control incorpora una tabla de compensación; un sensor detecta una deriva térmica. La iteración no es un fracaso de la máquina, sino el modo en que la capacidad se construye cuando las causas de error son múltiples. El límite aparece cuando se corrige un error y se introduce otro, o cuando el modelo funciona en vacío y falla bajo carga.
La producción de una nueva máquina-herramienta puede aprovechar máquinas ya existentes, pero no empieza desde una nada perfecta. Un torno fabrica parte de un torno; una fresadora prepara una bancada o un útil; una rectificadora termina una guía; un calibre verifica un diámetro; el montaje y el ajuste relacionan esas piezas. La capacidad se acumula porque cada generación conserva, mejora o redistribuye referencias. En la industria contemporánea, software, sensores y control estadístico agregan medios de compensación, pero la base sigue siendo material: geometría, rigidez, temperatura, fuerza, herramienta y medición.
No se debe confundir esta construcción escalonada con una garantía de precisión ilimitada. La exactitud útil depende de la escala de la pieza, el material, la operación, la vida del equipo y la finalidad. Una máquina para fabricar una estructura soldada y otra para producir un componente óptico enfrentan distintas fuentes de error. La pregunta no es cuál es «la máquina más precisa», sino qué precisión necesita la función, cómo se verifica y qué recursos se dedicarán a conservarla. Los ajustes, tolerancias y sistemas de intercambio que convierten esa capacidad en productos compatibles son el asunto del capítulo siguiente.
376.5. Máquinas madres, utillaje y capacidad industrial#
Una máquina-herramienta aislada produce piezas. Una red de máquinas-herramienta, instrumentos, útiles, materiales, energía, personas y documentos produce capacidad industrial. La expresión máquina madre señala ese papel generativo: un torno, una fresadora, una rectificadora o una prensa puede fabricar componentes y útiles que permiten construir otras máquinas. No es una categoría jurídica ni un rango fijo; depende de qué parte de la infraestructura fabril esté reproduciendo y de la autonomía de la cadena.
El utillaje hace visible esa red. Una plantilla localiza; una guía orienta; una mordaza sujeta; una matriz confiere forma; una herramienta de corte transforma el material; un calibre decide si el resultado entra en una ventana. Algunos útiles son universales y otros están hechos para una única pieza o familia. Un útil dedicado puede elevar la repetibilidad de una operación, pero también encerrar el proceso en un diseño y volver costosa una modificación. Un útil flexible puede adaptarse, aunque exija más programación, medición o tiempo de preparación. La capacidad industrial incluye saber cuándo conviene fijar una relación y cuándo conservar libertad.
La escala transforma el problema. En una reparación, el objetivo puede ser recuperar una pieza y documentar una solución. En un lote, importa que la primera y la última pieza compartan proceso y comprobación. En producción masiva, el tiempo de cambio, el mantenimiento, la disponibilidad de herramientas, la calibración y la logística pueden decidir más que la velocidad de corte. Una máquina rápida que se detiene por vibración o que requiere reajuste continuo produce menos capacidad que otra más lenta pero estable. Las métricas de productividad deben incluir calidad, tiempos de preparación, mantenimiento, desperdicio y posibilidad de repetir el proceso.
La historia de la fabricación estadounidense muestra que las máquinas no crean por sí solas piezas intercambiables. David Hounshell, al estudiar los métodos de producción entre 1800 y 1932, reconstruye a partir de registros industriales cómo herramientas, calibres, especialización, diseño y organización se combinaron de manera gradual; también cuestiona la idea de que la producción en masa apareció completa en una sola industria o fecha (Johns Hopkins University Press, From the American System to Mass Production). La lección es transferible: la capacidad depende de un sistema que aprende, no de comprar una máquina emblemática.
La difusión de una máquina cambia lo que un taller puede intentar. Un husillo más estable permite un acabado o una rosca que antes exigía ajuste manual. Una fresadora universal puede hacer útiles para otras operaciones. Una rectificadora puede convertir una superficie funcional en una referencia más confiable. El control numérico puede repetir trayectorias y facilitar cambios, pero necesita modelos, postprocesadores, herramientas, sujeción y verificación. La fabricación asistida por computadora no sustituye el conocimiento de cómo una pieza se deforma, dónde se apoya o qué error puede esconder una medición.
También hay una dimensión de mantenimiento. La capacidad industrial se degrada cuando se pierden planos, parámetros, patrones, herramientas de ajuste o personal capaz de interpretar una señal. Una máquina puede seguir encendiendo y haber dejado de ser confiable. Registrar alineaciones, ciclos térmicos, cambios de rodamientos, resultados de calibración y límites de uso conserva conocimiento que no está en la carcasa. El mantenimiento preventivo corrige desgaste previsible; el predictivo busca señales de deriva; el correctivo recupera una función, pero puede no recuperar la geometría original si faltan referencias.
La transferencia entre sectores tampoco es automática. Una máquina construida para acero no tiene necesariamente la misma respuesta al aluminio, al titanio, a un polímero o a un compuesto. Una geometría que funciona para una pieza grande puede no conservar estabilidad en microfabricación. Un país puede comprar equipos y seguir sin disponer de rectificación, instrumentos, herramientas, energía estable o técnicos capaces de mantenerlos. La capacidad está en la combinación y en las cadenas de aprendizaje, no en el inventario nominal de máquinas.
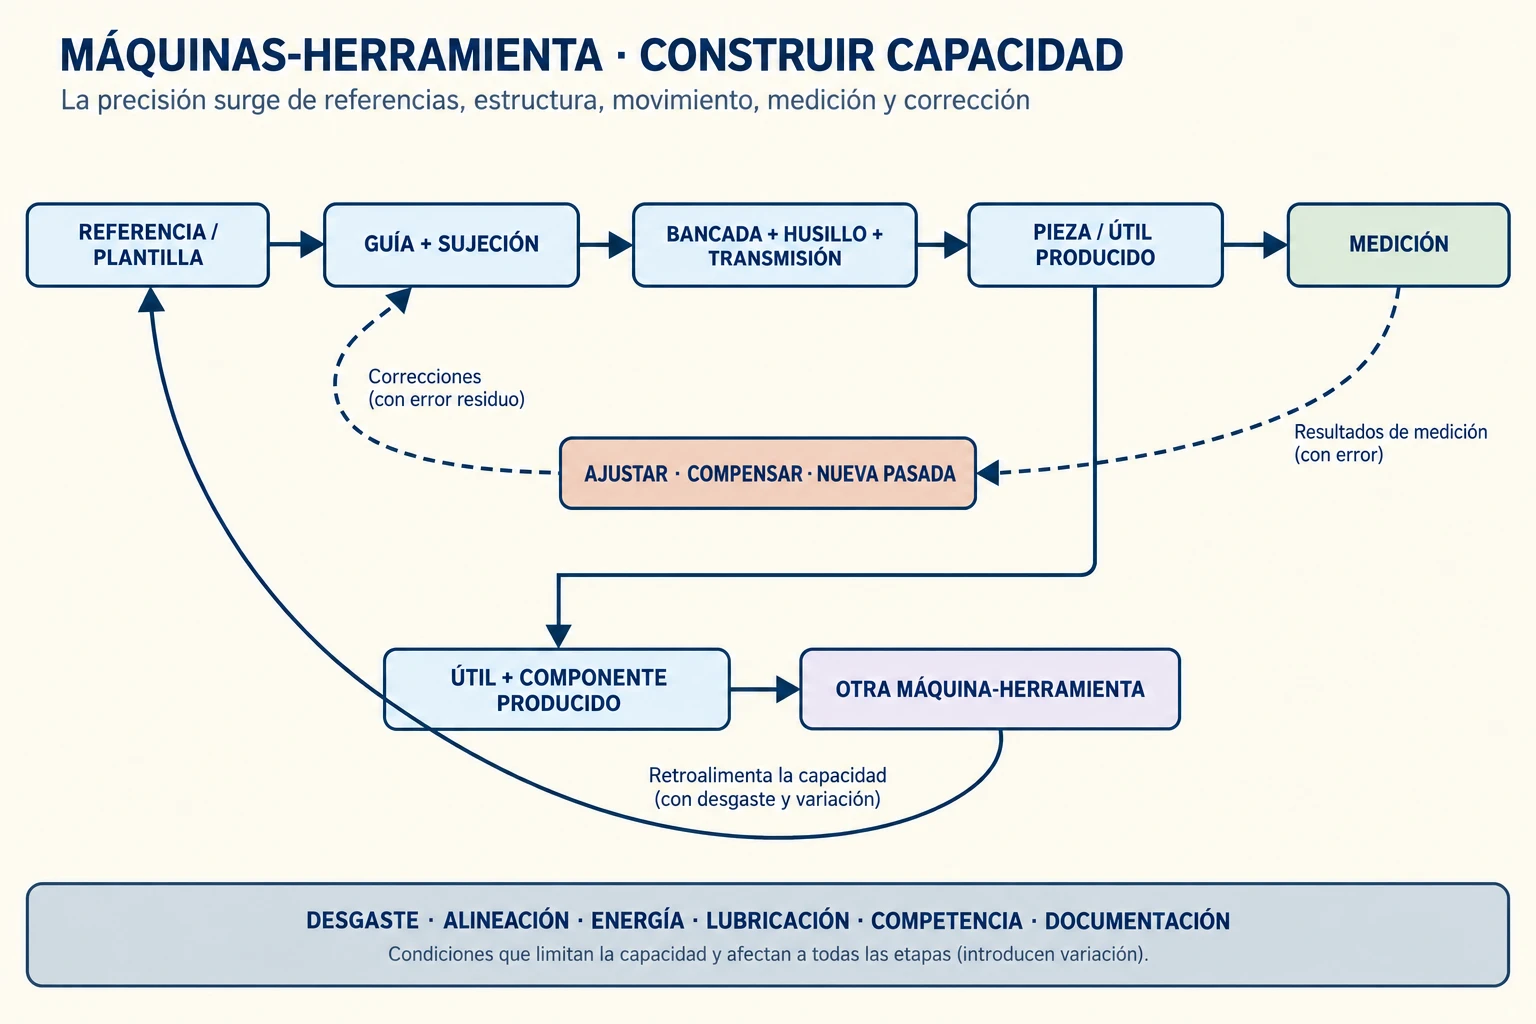
Clave de lectura. La línea material avanza desde la referencia hacia una pieza o útil; la línea de información vuelve desde la medición hacia el ajuste. La segunda línea muestra reproducción de capacidad, no una genealogía única ni una escala temporal.
La máquina madre es, en último término, una relación de dependencia. Una fábrica no se vuelve autosuficiente porque posea un torno o una fresadora, sino porque puede mantener las referencias, fabricar y afilar herramientas, medir resultados, reparar equipos, cambiar procesos y transmitir el conocimiento necesario. Esa capacidad hace posible que una sociedad no solo consuma objetos, sino que sostenga las condiciones para producirlos y modificarlos. Cuando el capítulo siguiente hable de tolerancias, ajustes y rodamientos, esas cifras no aparecerán como propiedades abstractas del dibujo: dependerán de una infraestructura capaz de fabricar y comprobar las superficies que el dibujo exige.
Preguntas de transferencia#
Reparar una máquina con otra máquina#
Ejemplo construido. Un taller debe reconstruir un husillo dañado. Tiene un torno antiguo, un comparador, un útil de sujeción improvisado y acceso ocasional a una rectificadora. El responsable afirma que el torno basta porque puede «hacer cualquier cilindro». ¿Qué debería analizar antes de empezar?
Mostrar respuesta razonada
Debe identificar las superficies funcionales, la referencia de cada medida, la rigidez y alineación del torno, la sujeción, el material y el acabado requerido. Hacer girar un cilindro no garantiza conservar concentricidad, rectitud, diámetro ni calidad superficial a lo largo del eje. El comparador puede revelar una desviación local, pero su montaje y referencia también deben verificarse. La rectificadora podría ser necesaria para terminar superficies, aunque no corrige por sí sola una mala geometría previa. La conclusión depende de la función del husillo, de la incertidumbre admisible y de la capacidad de medir, no del nombre de la máquina.
Plantilla o control numérico#
Ejemplo construido. Para una serie corta de piezas complejas, una empresa duda entre fabricar un útil dedicado que guíe la herramienta o programar una máquina de varios ejes. ¿Qué comparación evitaría una decisión basada solo en la tecnología más reciente?
Mostrar respuesta razonada
Hay que comparar tiempo de preparación, número de piezas, cambios previsibles, capacidad de medición, rigidez, mantenimiento, habilidades disponibles y coste de corregir un error. Un útil puede fijar referencias y simplificar la repetición, pero limitar variantes; el control numérico puede aceptar cambios, pero exige un modelo, sujeción, postprocesado y verificación. Ninguna opción es universalmente superior. La pregunta es qué relación conviene estabilizar: la posición mediante el útil, la trayectoria mediante el programa o ambas mediante un proceso validado.
La máquina que repite mal#
Ejemplo construido. Una fresadora vuelve al mismo punto con una dispersión pequeña, pero una máquina de medición muestra que ese punto está desplazado respecto del valor nominal. El informe la describe como «precisa» y da por terminada la calibración. ¿Qué distinción falta?
Mostrar respuesta razonada
Falta separar repetibilidad de exactitud. La máquina puede repetir un error sistemático, por ejemplo por desalineación, error de escala o compensación incorrecta. La calibración debe definir la referencia, las condiciones térmicas y de carga, medir los ejes y el volumen de trabajo relevante y decidir si se corrige mecánicamente o mediante compensación. Una dispersión pequeña no autoriza a afirmar que la posición sea correcta; hace más fácil caracterizar y corregir el sesgo.
Capacidad industrial sin inventario suficiente#
Ejemplo construido. Un país compra centros de mecanizado modernos, pero después de unos años depende del extranjero para husillos, herramientas de corte, calibración y reparación de guías. Un informe concluye que ya posee una industria de máquinas-herramienta porque tiene equipos instalados. ¿Qué componente está omitiendo?
Mostrar respuesta razonada
Está confundiendo capacidad instalada con capacidad reproducible. La segunda incluye utillaje, instrumentos trazables, energía, mantenimiento, software, proveedores, materiales, formación y documentación. Sin esa red, el equipo puede producir mientras dura el soporte externo, pero la organización no puede adaptar, reparar ni verificar el proceso por sí misma. El inventario de máquinas es evidencia de infraestructura; no demuestra autonomía técnica ni continuidad de aprendizaje.
Fuentes y lecturas del capítulo#
International Organization for Standardization. ISO 23704-1:2022, Automation systems and integration — General requirements for cyber-physically controlled smart machine tool systems — Part 1: Overview and fundamental principles. Definición formal de máquina-herramienta y de sus componentes en un sistema de fabricación. (ISO Online Browsing Platform).
Deutsches Museum. Machine Tools — the Basis for Production. Recorrido institucional por la evolución de tornos, fresadoras, cepilladoras, talladoras y control numérico. (Deutsches Museum).
Science Museum Group. Henry Maudslay's original screw-cutting lathe, c.1800. Ficha de colección sobre carro guiado, husillo de avance y fabricación de roscas de precisión. (Colección en línea).
Robert S. Woodbury. History of the Milling Machine: A Study in Technical Development. The MIT Press, 1960. Estudio histórico de la evolución técnica de la fresadora y de sus relaciones con la producción. (MIT Press).
David A. Hounshell. From the American System to Mass Production, 1800–1932: The Development of Manufacturing Technology in the United States. Johns Hopkins University Press, 1985. Investigación histórica sobre máquinas, utillaje, calibres, organización y límites de la producción intercambiable. (Hopkins Press).
Wei Gao, Soichi Ibaraki, Alkan Donmez et al. Machine tool calibration: Measurement, modeling, and compensation of machine tool errors. International Journal of Machine Tools & Manufacture, 187 (2023), 104017. Revisión técnica de errores geométricos, térmicos, de carga, medición y compensación. (NIST, ficha y DOI).
National Institute of Standards and Technology. Dimensional Measurement Services. Marco institucional para mediciones dimensionales de alta exactitud, calibración y trazabilidad al Sistema Internacional. (NIST).