PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
387
Producción por lotes y continua: flujo y cuellos de botella
Mover trabajo sin convertir la espera en inventario invisible
En este capítulo
Una planta puede tener máquinas ocupadas casi todo el día y entregar pedidos tarde. Entre una estación y otra se acumulan piezas; un cambio de formato se alarga; una inspección retiene un lote; el equipo más rápido produce más material del que el siguiente puede absorber. Desde lejos parece falta de esfuerzo. En realidad, la salida de un sistema depende de la ruta completa, sus variaciones y la espera que cada decisión desplaza.
La producción por lotes agrupa unidades para procesarlas juntas; la producción continua mantiene una corriente o una secuencia con alimentación y salida persistentes. Entre ambos extremos hay campañas, células, líneas y sistemas híbridos. Ningún modo es una etapa universal hacia otro. Un lote puede proteger trazabilidad o permitir productos variados; un flujo continuo puede estabilizar condiciones o volver costosa una parada. La elección depende de demanda, material, seguridad, limpieza, cambio de formato, calidad, mantenimiento y capacidad de respuesta.
Este capítulo estudia el sistema como una ruta de transformaciones y esperas. El capítulo 386 trata el procesamiento, conservación e inocuidad de alimentos; aquí se habla de lotes y flujo sin convertir alimentos en un ejemplo único. El 388 abordará requisito, inspección, ensayos y no conformidades; aquí la calidad entra como restricción de flujo y punto de decisión, no como catálogo de métodos de inspección. La pregunta no es cómo hacer que cada recurso esté ocupado, sino cómo sostener una salida útil, segura y adaptable sin ocultar inventario, trabajo o riesgo.
387.1. Ruta de proceso y capacidad efectiva#
Una ruta de proceso es la secuencia de operaciones, transportes, esperas, inspecciones y decisiones que transforma una entrada en una salida. Puede dibujarse como un diagrama de flujo, pero el dibujo solo es útil si incluye rutas alternativas, retrabajo, cuarentena, mantenimiento, limpieza, aprobación y descarte. Una máquina que no procesa material pero espera una liberación de calidad sigue ocupando espacio y tiempo en la ruta. La capacidad se mide en la condición real, no en la placa de la máquina.
La capacidad nominal es el máximo teórico bajo un conjunto de supuestos: velocidad, disponibilidad, producto, turno, operador, material y ausencia de fallas. La capacidad efectiva descuenta cambios, limpieza, ajustes, paradas, microparos, mantenimiento, defectos y restricciones de alimentación o salida. Si una prensa puede hacer cien piezas por hora, pero necesita preparación y produce una familia variable, cien es una referencia de diseño, no un compromiso de entrega. La diferencia debe documentarse para no prometer con una capacidad que solo existe en un caso ideal.
Una ruta se gobierna por el recurso o condición que limita la salida global. Puede ser una máquina lenta, una etapa de limpieza, una aprobación, un material escaso, una habilidad especializada o un límite de seguridad. El cuello de botella no es necesariamente el equipo con más horas de trabajo: una etapa ocupada por retrabajos puede limitar más que una máquina visible. La demanda también puede ser la restricción; fabricar más inventario no crea capacidad de venta ni resuelve una cola en el cliente.
La capacidad debe describirse con una unidad funcional. Piezas por hora no basta si los productos tienen tamaños, tiempos, tolerancias o riesgos diferentes. Un horno se limita por volumen y ciclo; una línea de envasado por formato, limpieza y velocidad; una sala de ensayo por personal, instrumentos y tiempo de liberación; una operación manual por fatiga y variación. Comparar números sin una unidad común puede hacer parecer que una estación es más capaz cuando solo procesa trabajos más sencillos.
El tiempo de entrega incluye proceso, transporte, espera, inspección, retrabajo y decisiones. Reducir el tiempo de una operación que representa una fracción pequeña del total puede no cambiar la fecha de entrega. Acumular inventario antes de una máquina rápida puede aumentar la ocupación local y empeorar el plazo global. La clase de capacidad de MIT OpenCourseWare relaciona capacidad, inventario y tiempo de flujo, y presenta la ley de Little para sistemas en equilibrio: (L=\lambda W), donde (L) es trabajo en curso medio, (lambda) la tasa de salida y (W) el tiempo medio en el sistema. La relación no dice qué causa qué; permite comprobar si una promesa de más salida con el mismo inventario y plazo es coherente.
El trabajo en curso o WIP no es solo material almacenado. Incluye una pieza en espera de máquina, una orden detenida por falta de firma, un lote en cuarentena o un archivo que espera revisión. Tiene valor invertido y puede deteriorarse, quedar obsoleto o esconder defectos. Reducirlo sin cambiar el flujo puede trasladar la espera a otra cola; aumentarlo puede proteger una estación frente a interrupciones, pero también alargar la detección de errores. El nivel correcto depende de variabilidad, riesgo de interrupción, tiempo de reposición y costo de esperar.
Una ruta efectiva necesita puntos de medición que expliquen, no solo contadores de actividad. Se observan entrada, salida, tiempo de ciclo, espera, disponibilidad, defectos, retrabajo, cambios, mantenimiento y causas de detención. Un porcentaje de utilización alto puede coexistir con baja entrega si el sistema fabrica lo equivocado o si una restricción downstream está saturada. La métrica debe ser congruente con el objetivo y acompañarse de límites de seguridad y calidad; optimizar una cifra aislada produce juegos locales.
387.2. Lotes, campañas, cambio de formato y limpieza#
Un lote agrupa unidades para compartir carga, preparación, tratamiento o trazabilidad. Agrupar puede reducir cambios y aprovechar una instalación que tarda en arrancar; también aumenta el tiempo hasta detectar un defecto y la cantidad potencialmente afectada. El tamaño del lote es una decisión entre costos de preparación, espera, inventario, limpieza, estabilidad del material, demanda y capacidad de segregación. No existe un tamaño óptimo universal ni una ventaja automática del lote grande.
Una campaña es una secuencia de lotes relacionados que reduce cambios de material, color, formato o condición. Puede mejorar rendimiento, pero limitar variedad y acumular inventario de un producto que no se necesita. La secuencia puede disminuir contaminación si va de productos menos exigentes a más exigentes, o al revés si se busca proteger una especificación estricta; la decisión depende de compatibilidad, residuos y método de limpieza. La guía de prevención de contaminación de EPA muestra que el cambio de producto puede generar limpiezas, enjuagues, residuos y decisiones de recuperación que forman parte del proceso, no una tarea administrativa exterior.
El cambio de formato incluye desmontar, limpiar, ajustar, cargar parámetros, verificar la primera unidad y liberar la línea. El tiempo que se ve en el cronómetro no siempre incluye preparar herramientas, esperar autorización, buscar piezas o corregir una primera configuración defectuosa. Separar actividades internas —que requieren la máquina detenida— de externas —que pueden prepararse mientras produce— puede reducir parada, pero no autoriza a omitir verificación o seguridad. Una preparación más rápida que aumenta el riesgo de mezcla o montaje incorrecto no es una mejora.
La limpieza tiene función de seguridad, calidad y mantenimiento. El nivel requerido depende del producto anterior, el siguiente, el material del equipo, residuos, alérgenos o sustancias peligrosas, y del criterio de aceptación. Limpiar con agua, aire, solvente, desmontaje o una combinación produce corrientes y exposiciones distintas. El capítulo no ofrece presiones, concentraciones ni recetas: los métodos deben seguir compatibilidad química, ventilación, bloqueo de energías, protección personal, tratamiento de residuos y validación local.
La primera unidad después del cambio es una transición, no una prueba decorativa. Puede contener mezcla de materiales, temperatura no estabilizada, dimensiones fuera de ajuste o residuos. El plan define qué se retiene, qué se inspecciona, quién libera y cómo se rastrea. Documentos técnicos de EPA sobre cambios y limpieza describen cómo instalaciones por lotes y líneas dedicadas gestionan cambios, material de preparación y limpieza; el principio transferible es que el cambio tiene tiempo, residuos y riesgo que deben entrar en la capacidad efectiva.
El lote facilita rastrear materia prima, operador, equipo y condiciones, pero no garantiza homogeneidad. Mezcla, temperatura, muestreo y segregación pueden producir diferencias dentro del lote. La producción continua reduce algunas interfaces entre lotes, pero necesita detectar una desviación en una corriente y decidir desde cuándo el material está afectado. En ambos casos, trazabilidad significa poder delimitar producto y condiciones, no solo imprimir un código.
Los lotes también pueden ser una forma de prudencia. Una campaña pequeña limita exposición si el proceso es nuevo o una materia prima es incierta; una campaña larga puede reducir cambios y residuos. La decisión debe considerar consecuencias de falla, capacidad de cuarentena, demanda y aprendizaje. Una política que siempre maximiza tamaño por costo unitario puede aumentar costos ocultos de obsolescencia, retrabajo, retiro o limpieza.
387.3. Trabajo en curso, colas y variabilidad#
Una cola aparece cuando el trabajo llega a una capacidad de servicio antes de que esta pueda atenderlo. El trabajo puede ser físico, digital o una decisión. La espera surge no solo cuando la demanda media supera la capacidad media, sino también cuando ambas son variables y llegan juntas. Un equipo con capacidad media suficiente puede tener colas largas si los trabajos llegan en ráfagas, sus tiempos de proceso difieren o una avería concentra órdenes.
La variabilidad tiene varias fuentes: demanda, tamaño de lote, materia prima, duración de proceso, calidad, llegada de personal, mantenimiento, transporte y decisiones de liberación. Algunas son predecibles, como una limpieza programada; otras son aleatorias o desconocidas. El promedio oculta colas porque las esperas crecen de forma no lineal cuando la utilización se acerca al límite. La presentación de MIT sobre capacidad y colas relaciona ley de Little, variabilidad e incremento no lineal del tiempo de espera; no ofrece una fórmula para prometer plazos sin medir la distribución real.
Un buffer puede absorber variación, pero sus formas no son equivalentes. Un inventario antes de una máquina protege su utilización; un tiempo de holgura protege una fecha; personal polivalente protege una ausencia; una capacidad de mantenimiento protege una avería; una aprobación anticipada protege un cambio. El buffer tiene costo y puede esconder el problema. Diseñarlo requiere saber qué variación cubre, cuánto dura, cuándo se repone y qué señal indica que se ha consumido.
Las colas tienen efectos humanos. Esperar material o autorización interrumpe el trabajo, aumenta multitarea y favorece atajos. Una orden urgente puede saltarse la secuencia y hacer que otras órdenes esperen más. La presión por «mantener ocupada» una máquina puede producir lotes no solicitados, defectos o trabajo que luego se descarta. El tiempo de espera no es una falla moral del operador; suele ser una propiedad del sistema de prioridades y capacidad.
Una cola también concentra información. Si se acumula trabajo frente a inspección, puede indicar que el ensayo es lento, que los lotes son demasiado grandes, que el criterio no está definido o que hay defectos recurrentes. Si la cola aparece antes de mantenimiento, puede reflejar una política que usa la reparación solo después de la falla. Mirar el tamaño de la cola sin clasificar causas lleva a añadir capacidad donde no resuelve el mecanismo.
El WIP puede proteger flujo o aumentar fragilidad. Mucho WIP alarga la distancia entre producir y aprender que algo salió mal. Poco WIP puede hacer que cualquier interrupción detenga toda la ruta. La decisión se ajusta a vida útil, valor, riesgo de mezcla, tiempo de preparación y disponibilidad de alternativas. En un sistema de alimentos, seguridad y caducidad pueden hacer preferible un flujo corto; en una pieza de largo plazo, una cola de tratamiento puede evitar una parada costosa. El criterio no es «cero inventario» en abstracto.
Medir una cola exige definir cuándo empieza y termina el reloj. Una orden que espera material desde que se creó tiene un tiempo distinto de una pieza que espera frente a una máquina. Los promedios deben acompañarse de percentiles, máximos, edad de la cola y causas. Un plazo medio aceptable puede coexistir con una cola de trabajos urgentes que supera sistemáticamente el límite. La segmentación por producto, turno, familia y condición evita mezclar fenómenos distintos.
387.4. Balanceo, programación y teoría de restricciones#
Balancear una ruta es distribuir trabajo y capacidad para que las estaciones se coordinen con una demanda y una variabilidad concretas. En una línea repetitiva puede asignarse contenido de trabajo a puestos con un tiempo de ciclo objetivo. En un taller de alta variedad, el problema incluye rutas alternativas, prioridades, herramientas, personal y fechas. Un balance perfecto en promedio puede fallar cada día si una estación tiene más variación, cambios o fallas que las demás.
La programación decide qué, cuándo, dónde y en qué orden se procesa. Una regla de prioridad —fecha prometida, tiempo de proceso, familia, riesgo, material disponible— favorece unos objetivos y perjudica otros. Ordenar siempre por trabajo más corto reduce espera media bajo ciertos supuestos, pero puede postergar pedidos largos. Ordenar por urgencia puede evitar una penalización contractual y desorganizar la ruta. La programación debe hacer visibles sus criterios y permitir una excepción documentada, no depender de una alarma informal.
El cuello de botella es la restricción que limita la salida del sistema en una condición dada. Puede cambiar con mezcla de productos, turno, mantenimiento o demanda. El enfoque de teoría de restricciones propone identificarlo, aprovechar su capacidad existente, subordinar el resto a su ritmo, elevarlo cuando sea necesario y volver a buscar la nueva restricción. El Lean Enterprise Institute resume esta lógica y advierte que una restricción también puede ser una política. La herramienta no es una ley de que siempre haya una única máquina culpable.
Aprovechar una restricción significa proteger su tiempo útil y asegurarle material correcto, mantenimiento, herramientas y decisiones a tiempo. No significa forzarla a operar fuera de especificación, omitir inspección o cargarle trabajo defectuoso. Subordinar estaciones no restrictivas puede implicar que trabajen a un ritmo menor, evitando WIP que no puede salir. En una organización acostumbrada a premiar utilización local, esta conclusión resulta contraintuitiva: una máquina ociosa puede ser señal de disciplina si produce solo cuando el sistema lo necesita.
Elevar una restricción puede requerir capacidad adicional, rediseño, polivalencia, reducción de cambio, proveedor alternativo o una política distinta. La inversión debe compararse con demanda, variabilidad, seguridad, mantenimiento y riesgo de que la restricción se desplace a otra etapa. Comprar otra máquina sin resolver alimentación, personal, liberación o salida puede aumentar inventario y no aumentar entregas. La mejora se prueba en la salida global, el plazo y la calidad, no en la ocupación del recurso comprado.
La programación debe incluir mantenimiento y recuperación. Un plan que usa todas las horas previstas como productivas no tiene sitio para inspección, calibración, limpieza, fallas o aprendizaje. La reserva no es desperdicio por definición; puede evitar una cascada de retrasos. También conviene distinguir parada planificada, microparada y pérdida de velocidad, porque cada una requiere una causa y una respuesta diferente. Un indicador agregado puede esconder que la línea se detiene muchas veces por pequeños atascos.
El balanceo tiene límites de justicia y seguridad. Acelerar una estación manual puede aumentar fatiga, errores y lesiones; trasladar la variación a una persona no es mejorar el flujo. Automatizar una operación puede crear una nueva tarea de vigilancia o mantenimiento. La capacidad efectiva incluye pausas, ergonomía, formación, comunicación y derecho a detener un proceso inseguro. Un sistema que entrega más a costa de daño humano es operacionalmente frágil, aunque sus gráficos sean verdes.
387.5. Flexibilidad, automatización y fragilidad#
La flexibilidad es la capacidad de cambiar producto, volumen, secuencia, ruta o condición sin perder control de calidad y seguridad. Puede provenir de equipos reconfigurables, herramientas comunes, personal polivalente, proveedores alternativos, inventario estratégico, modularidad o reglas de programación. Flexibilidad no equivale a hacer cualquier cosa en cualquier momento. Cada cambio tiene límites, datos necesarios y costos de preparación.
La automatización puede reducir variación humana, repetir una secuencia, medir en línea o responder rápidamente. También puede ocultar una deriva, multiplicar un error de configuración, depender de un sensor único, bloquear una reparación o generar una cola de datos y aprobaciones. La pregunta no es si una tarea puede automatizarse, sino qué función se delega, qué evidencia recibe el sistema, qué autoridad conserva la persona y cómo se recupera una condición anómala.
Automatizar una restricción puede desplazarla. Una máquina más rápida puede saturar inspección, transporte, limpieza o abastecimiento. Un cambio de formato robotizado puede ser corto en tiempo mecánico y largo en validación, seguridad y liberación. Un sistema de planificación puede optimizar una fecha y provocar cambios frecuentes, inventario o desgaste. La mejora local debe probarse contra flujo, colas, calidad, energía, mantenimiento y respuesta a fallas.
La fragilidad aparece cuando el sistema funciona solo bajo supuestos estrechos: demanda estable, proveedor puntual, red disponible, sensor calibrado, operador experto, herramienta en buen estado o software sin cambios. La redundancia puede aumentar resiliencia, pero dos componentes iguales comparten el mismo modo de falla; la diversidad de proveedor, principio de medición o habilidad puede ser más útil. La modularidad, el modo manual degradado y la capacidad de aislar una estación reducen propagación, siempre que se prueben antes de necesitarlos.
La respuesta humana no desaparece con la automatización. Al contrario, puede concentrarse en arranques, excepciones, mantenimiento, recuperación y decisiones de alto impacto. Si el sistema presenta solo una alarma genérica o no permite reconstruir su estado, la intervención será tardía y propensa a error. Procedimientos, entrenamiento, registros de cambios y simulacros deben incluir pérdida de comunicación, datos incoherentes, sensor fuera de servicio y regreso seguro a operación.
La flexibilidad responsable tiene memoria. Cada cambio de producto, limpieza, atajo, defecto, parada y casi incidente alimenta una representación actualizada de la ruta. Las recetas y parámetros deben versionarse; las autorizaciones deben tener responsable; el estado del material debe poder reconstruirse. Un tablero de producción que muestra salida sin causas de espera recompensa la apariencia y borra aprendizaje. La trazabilidad no es burocracia si permite retirar una orden, aislar una condición y corregir el mecanismo.
La recuperación debe ensayarse como una capacidad propia. Reiniciar después de un corte, una obstrucción o una pérdida de datos no equivale a pulsar de nuevo «marcha»: puede haber material a medio procesar, temperaturas fuera de rango, configuraciones incoherentes o liberaciones pendientes. Un modo degradado define qué funciones siguen disponibles, con qué límites y durante cuánto tiempo; también establece quién autoriza volver al régimen normal. La prueba incluye detener sin daño, conservar el estado necesario, distinguir producto conforme de material dudoso y verificar que sensores, resguardos y recetas recuperaron una versión conocida. Sin esa comprobación, una automatización aparentemente fiable puede convertir una perturbación breve en defectos repetidos o en una parada difícil de reconstruir.
La ruta de proceso, el lote, la cola y el cuello de botella describen relaciones, no etapas de una marcha inevitable hacia una fábrica totalmente automática. Un taller manual puede ser flexible y seguro; una línea continua puede ser eficiente y vulnerable; una célula automatizada puede ser productiva y difícil de recuperar. El objetivo razonable es un sistema que entregue lo necesario con calidad, seguridad, capacidad de aprendizaje y opciones cuando cambien sus supuestos.
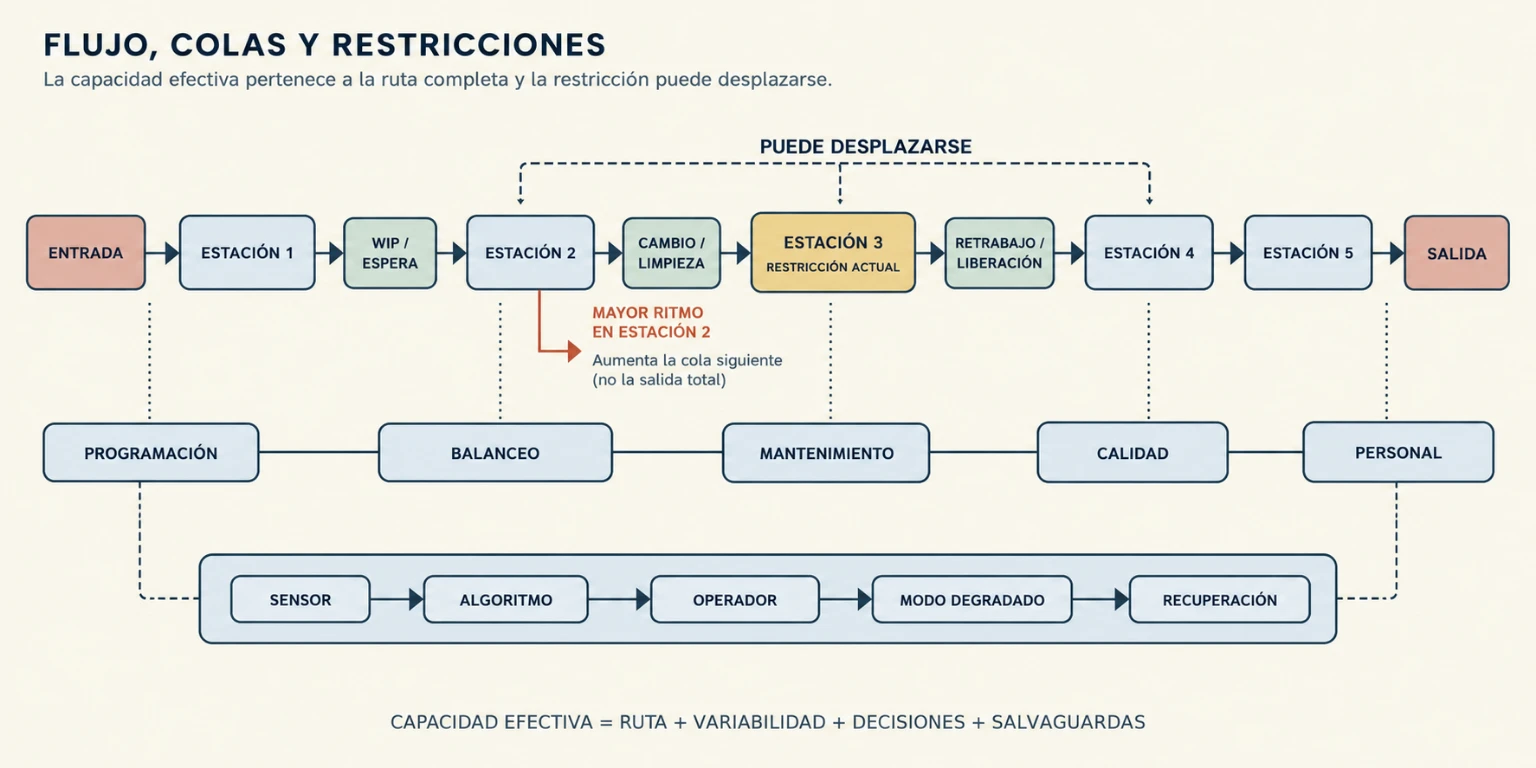
La salida depende de toda la ruta, no de la ocupación de cada estación. Una restricción puede moverse; una cola puede proteger o ocultar; y la automatización solo mejora el sistema si conserva calidad, seguridad, memoria y capacidad de recuperación.
Preguntas de transferencia#
La planta ocupada que entrega tarde#
Caso. Todas las máquinas registran alta utilización, pero los pedidos se retrasan y aumenta el trabajo en curso. ¿Qué debe comprobarse?
Mostrar respuesta razonada
Hay que reconstruir la ruta completa, medir espera y proceso, localizar la restricción efectiva y clasificar WIP por causa, edad y estado. La ocupación local puede estar produciendo más material del que una etapa posterior libera, o puede incluir retrabajo. Aplicar la ley de Little ayuda a comprobar la relación entre salida, inventario y tiempo, pero no sustituye identificar la variabilidad y la cola que gobiernan el sistema.
El lote grande para “ganar eficiencia”#
Caso. Se propone duplicar el tamaño de lote para reducir cambios, aunque la demanda es incierta y el producto tiene vida limitada. ¿Cómo se decide?
Mostrar respuesta razonada
Se comparan ahorro de preparación, espera, limpieza y estabilidad con inventario, caducidad, obsolescencia, detección tardía de defectos, capacidad de almacenamiento y flexibilidad. Puede ser mejor una campaña compatible o reducir el tiempo de cambio, no fabricar el doble. La decisión debe basarse en datos de la ruta y en el costo de que el lote salga mal, no solo en minutos de máquina.
Automatizar el cuello de botella#
Caso. Una estación restrictiva puede automatizarse y duplicar su velocidad nominal. ¿Qué pruebas faltan antes de aprobar la inversión?
Mostrar respuesta razonada
Deben verificarse alimentación, salida, inspección, transporte, mantenimiento, cambios de formato, formación, seguridad, datos y modo degradado. Si la siguiente estación no puede absorber la salida, aumentará la cola o el retrabajo. Hay que medir el efecto sobre la ruta global y probar fallas de sensor, comunicación y recuperación; la velocidad nominal no es capacidad efectiva.
La urgencia que salta la secuencia#
Caso. Un pedido urgente se introduce delante de todos los demás y desplaza varias campañas. ¿Qué riesgo se está trasladando?
Mostrar respuesta razonada
La urgencia puede proteger una fecha importante, pero consume preparación, cambia prioridades, aumenta esperas y puede multiplicar limpiezas o errores de configuración. Se debe evaluar la consecuencia del pedido y del desplazamiento, registrar la excepción y revisar si existe una ruta, capacidad o buffer para urgencias. Convertir toda excepción en prioridad destruye la información de programación y hace impredecible el sistema.
Fuentes y lecturas del capítulo#
Massachusetts Institute of Technology OpenCourseWare. Class 3: Capacity, curso 15.760B. Material académico sobre capacidad, inventario, ley de Little, colas y variabilidad. (MIT OpenCourseWare).
United States Environmental Protection Agency (EPA). Pollution Prevention Guidance Manual for the Pesticide Formulating, Packaging, and Repackaging Industry. Caso técnico sobre campañas, cambios de producto, limpieza, residuos y recuperación. (EPA).
United States Environmental Protection Agency (EPA). Improved Equipment Cleaning in Coated and Laminated Substrate Manufacturing Facilities. Documento técnico sobre cambios, limpieza y diferencias entre líneas dedicadas y producción por lotes. (EPA).
Lean Enterprise Institute. What Is the Theory of Constraints, and How Does It Compare to Lean Thinking? Presentación crítica y accesible del concepto de restricción, sus cinco pasos y sus límites organizativos. (Lean Enterprise Institute).
National Institute of Standards and Technology (NIST). Operations Research, Special Publication 347. Referencia histórica institucional sobre investigación de operaciones, teoría de colas, inventarios, fiabilidad y límites de los métodos de decisión. (NIST).
United States Environmental Protection Agency (EPA). Lean Thinking and Methods — Cellular Manufacturing. Recurso institucional sobre flujo pieza a pieza, producción pull, cambios rápidos, procedimientos y formación. (EPA).