PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
380
Cerámica, vidrio, cal y cemento
Cómo transformar minerales en sólidos útiles mediante conformado, calor, enfriamiento y reacción
En este capítulo
Una taza puede salir del horno con la forma correcta y romperse cuando recibe un cambio brusco de temperatura. Una botella de vidrio puede parecer perfecta y fallar desde una pequeña muesca en su superficie. Un bloque de cemento puede ganar resistencia con el tiempo mientras una mezcla demasiado seca, demasiado húmeda o mal curada queda débil. En los tres casos, el resultado depende menos de la etiqueta del material que de una secuencia: composición, forma, calentamiento, enfriamiento, agua, defectos y uso.
Cerámica, vidrio, cal y cemento comparten materias minerales y operaciones térmicas, pero no son el mismo proceso. Una arcilla conformada puede densificarse y vitrificarse sin fundirse por completo. El vidrio se forma desde un líquido viscoso que debe enfriarse sin conservar tensiones destructivas. La cal cambia la composición de un carbonato al liberar dióxido de carbono y después puede reaccionar con agua. El cemento se fabrica mediante clínker y desarrolla su capacidad aglutinante por hidratación; no es simplemente un polvo que «se seca».
La cadena de capacidad material es, por tanto, una cadena de decisiones verificables. Hay que conocer arcillas, sílice, fundentes y otras materias; elegir una forma que sobreviva al secado; controlar cocción, fusión o sinterización; medir composición, dimensiones, porosidad y resistencia; y comprobar el ambiente de servicio. El capítulo 379 trató madera, fibras y papel, cuyas propiedades dependen de una estructura biológica y de la humedad. El capítulo 381 pasará a fibras textiles, vestido y cuero. Aquí el foco está en sólidos minerales y ligantes inorgánicos, sin ofrecer recetas caseras de hornos, mezclas o tratamientos que requieran control profesional.
380.1. Arcillas, sílice, fundentes y materias primas#
La materia prima ya contiene una historia#
Una arcilla no es un material químicamente único. Puede contener minerales arcillosos de láminas finas, cuarzo, feldespatos, carbonatos, óxidos, materia orgánica y sales, en proporciones que cambian entre yacimientos y capas. El tamaño de partícula, la superficie, la plasticidad, la humedad y la respuesta al calentamiento influyen en el producto. Dos barros de color parecido pueden necesitar procesos y producir contracciones diferentes.
La plasticidad describe la capacidad de una masa húmeda para deformarse sin romperse y conservar una forma. No es una propiedad fija de «la arcilla»: depende de minerales, distribución de tamaños, agua, aditivos, amasado y tiempo. Demasiada agua facilita el conformado y aumenta la contracción posterior; muy poca puede impedir una forma continua o generar defectos durante la compactación. La materia debe caracterizarse antes de decidir el proceso, no corregirse con una receta universal.
La sílice puede actuar como componente estructural, carga o fase que cambia durante el calentamiento. El cuarzo presenta transformaciones de estructura cristalina con la temperatura; esas transiciones y la diferencia de expansión entre fases influyen en tensiones y choques térmicos. En una mezcla cerámica, la sílice no es solo «arena». Su tamaño, forma, pureza y distribución modifican trabajabilidad, contracción y porosidad.
Los fundentes favorecen la formación de una fase líquida o viscosa durante la cocción y permiten densificar a una temperatura menor que la de los componentes refractarios por separado. Feldespatos, carbonatos y otras materias pueden cumplir esa función, pero también introducir gases, cambios de volumen, color o sensibilidad química. Un fundente no es una mejora gratuita: puede reducir porosidad y, a la vez, ampliar la ventana en la que una pieza se deforma o se pega al soporte.
Caracterizar antes de mezclar#
La preparación de materias primas incluye trituración, molienda, tamizado, homogeneización y control de humedad, pero el orden y la intensidad dependen del producto. Una cerámica sanitaria, un ladrillo, un refractario y una porcelana no necesitan el mismo tamaño de partícula ni la misma plasticidad. La molienda excesiva puede aumentar agua de conformado, polvo y retracción; una mezcla gruesa puede conservar poros o impedir una superficie uniforme.
La caracterización combina análisis químico, mineralógico, granulométrico, térmico y de comportamiento. Un análisis químico puede revelar óxidos, pero no su distribución entre minerales ni su reactividad. Una curva de contracción durante calentamiento muestra cambios, no garantiza que una pieza compleja se comporte igual. La muestra debe representar el lote y conservar humedad, contaminación y preparación relevantes.
El control de recepción debe registrar origen, lote, humedad, impurezas, tamaño, almacenamiento y cambios de proveedor. Las sales solubles pueden migrar y manchar una superficie; carbonatos pueden liberar gases; materia orgánica puede afectar la atmósfera del horno; partículas metálicas pueden producir defectos de color o fusión. «Natural» no significa estable ni inocuo para cualquier proceso.
Tres entradas que no deben confundirse#
En el vidrio, la carga suele combinar una fuente de sílice, fundentes, estabilizadores, colorantes y, cuando corresponde, vidrio reciclado o cullet. La composición define viscosidad, temperatura de trabajo, expansión térmica, resistencia química y color. Usar vidrio recuperado puede ahorrar materias y energía, pero exige clasificarlo por composición y contaminación: un fragmento incompatible puede introducir burbujas, inclusiones o tensiones.
En la cal y el cemento, las materias calizas, arcillosas, silíceas y ferruginosas se combinan para producir fases que no estaban presentes en la cantera. El mineral de entrada no es el producto final y una misma palabra —caliza, arcilla o yeso— puede abarcar calidades y tratamientos diferentes. El BREF europeo de cemento, cal y óxido de magnesio separa preparación de materias y combustibles, proceso de horno, productos y actividades asociadas; esa separación recuerda que la cantera no determina por sí sola el comportamiento del horno. (Comisión Europea, BREF de cemento, cal y óxido de magnesio)
La materia prima se vuelve una decisión de proceso cuando se especifican límites: composición admisible, humedad, finos, contaminantes, variación temporal y destino de cada corriente. Sin esos límites, una planta puede parecer estable hasta que cambia una capa de cantera, un lote de vidrio recuperado o la humedad de un combustible. La estabilidad comienza antes del horno.
380.2. Conformado, secado, cocción y sinterización#
Dar forma antes de densificar#
Una pieza cerámica puede conformarse por prensado, extrusión, colado de una suspensión, torneado u otras técnicas. Cada método distribuye partículas, agua y poros de manera distinta. El molde determina dimensiones iniciales, pero la pieza cambiará durante el secado y la cocción. Una pared delgada seca de modo distinto de una gruesa; un cambio brusco de sección concentra tensiones; una cavidad puede retener humedad o gases.
El secado retira agua libre y prepara la pieza para el calentamiento. No es un paso neutral. Cuando la superficie pierde agua antes que el interior, aparecen gradientes de contracción y tensiones. Una pieza puede agrietarse, deformarse o cerrar su superficie mientras conserva humedad dentro. La velocidad, la circulación de aire, la humedad ambiental, el soporte y la geometría deben ajustarse al producto. La buena práctica industrial controla el proceso con perfiles y mediciones; no consiste en aumentar calor hasta que la superficie parezca seca.
La contracción debe preverse desde el diseño. Dimensiones en verde, en seco y después de cocción no son equivalentes. El cambio depende de composición, compactación, humedad, orientación, temperatura y tiempo. Dos piezas con el mismo molde pueden terminar con medidas distintas si la mezcla o el programa cambian. La verificación dimensional debe incluir lote, dirección y condición del producto.
Cocer no es simplemente fundir#
Durante la sinterización, partículas sólidas se unen y el cuerpo se densifica mediante difusión y, en algunos sistemas, una fase líquida parcial. Durante la vitrificación aumenta la fracción amorfa o vítrea y se cierran poros, pero una cerámica común no tiene que convertirse por completo en un líquido. La temperatura y el tiempo controlan reacciones, crecimiento de fases, contracción y deformación.
El resultado depende de una trayectoria térmica, no solo de la temperatura máxima. Calentar demasiado rápido puede liberar agua, materia orgánica o gases cuando la pieza no puede evacuarlos. Mantener mucho tiempo puede aumentar densidad en una zona y deformar otra. Una atmósfera oxidante o reductora cambia color, fases y reacciones. Enfriar de manera inadecuada conserva gradientes de temperatura o atraviesa transformaciones con cambios de volumen.
El horno contiene zonas con diferencias de temperatura, flujo de gases y carga. La posición de una pieza, el apilado, el soporte y el desgaste del revestimiento influyen en la historia térmica. Un indicador en el panel puede representar un punto y no toda la carga. La calidad se construye con sensores, pruebas de perfil, piezas testigo, registro de lotes y criterios de aceptación.
Por qué aparecen defectos#
Las grietas pueden originarse en el conformado, el secado, la cocción o el enfriamiento. Las ampollas y poros cerrados pueden deberse a gases atrapados; la deformación, a una fase líquida excesiva o a un soporte insuficiente; las variaciones de color, a atmósfera, impurezas o distribución desigual. Un defecto visible es el final de una cadena, no necesariamente el punto donde empezó el problema.
Un diagnóstico responsable corta la pieza, examina fractura y porosidad, compara lotes y reconstruye humedad, presión, temperatura, atmósfera y tiempo. Cambiar simultáneamente mezcla, molde y programa impide saber qué corrigió el defecto. Un proceso de control cambia una variable o diseña una prueba que permita distinguir hipótesis, sin sacrificar seguridad ni producir lotes no conformes.
La relación entre porosidad y desempeño no es universal. Los poros pueden reducir resistencia y aumentar absorción, pero cierta porosidad puede ser funcional en un refractario, un aislante o un soporte catalítico. Densificar siempre no es el objetivo correcto. La estructura debe corresponder al uso y la prueba a la propiedad que importa.
380.3. Vidrio: fusión, formado, recocido y templado#
Un líquido que se vuelve sólido sin cristalizar#
El vidrio común se forma cuando una mezcla mineral se calienta hasta un estado líquido viscoso y después se enfría sin que sus átomos se ordenen en una red cristalina de largo alcance. Su transición a un estado rígido ocurre en un intervalo de viscosidad y temperatura, no como un punto de fusión único idéntico al de un cristal. La composición determina qué tan fácil es fundir, formar, enfriar y resistir agua, químicos o cambios térmicos.
La fusión debe disolver granos, eliminar o incorporar burbujas y homogeneizar el líquido. Impurezas, humedad, reacciones entre materias y calidad del vidrio recuperado pueden producir inclusiones, vetas o color inesperado. El control de la carga, el tiempo de residencia, la atmósfera y la transferencia de calor influye en la homogeneidad. Un líquido transparente no demuestra que todas las variaciones estén resueltas.
Formar mientras la viscosidad cambia#
El vidrio puede conformarse mediante flotación, prensado, soplado, estirado, laminado u otras rutas. Cada una necesita un intervalo de viscosidad y una velocidad de enfriamiento compatibles con la forma. Demasiado fluido, el vidrio pierde dimensiones; demasiado viscoso, conserva marcas, tensiones o falta de llenado. El espesor, las esquinas y los cambios de sección enfrían a ritmos distintos.
El recocido reduce tensiones internas mediante un ciclo de calentamiento y enfriamiento controlado. No es simplemente dejar enfriar el vidrio a temperatura ambiente. Si la superficie y el interior atraviesan el intervalo de transición a ritmos incompatibles, quedan tensiones que reducen resistencia térmica y mecánica. Medir tensiones con métodos apropiados puede revelar un problema invisible a simple vista.
El templado térmico produce una distribución de tensiones residuales que comprime la superficie y cambia el modo de rotura. Aumenta la tolerancia frente a ciertas cargas y choques térmicos, pero no hace al vidrio indestructible. Una muesca profunda, un borde dañado o una condición fuera del diseño puede iniciar el fallo. Además, el vidrio templado no se comporta como vidrio recocido cuando se corta o mecaniza: el tratamiento debe ocurrir en la secuencia adecuada y verificarse en el producto.
Transparencia no equivale a integridad#
Una superficie de vidrio puede parecer lisa y conservar una microfisura que concentra esfuerzos. La resistencia depende mucho de defectos superficiales, bordes, geometría, carga, tiempo y ambiente. Por eso una prueba de rotura de una muestra no define una resistencia universal. La inspección, el acabado de bordes, el espesor, el soporte y la exposición forman parte del diseño.
El vidrio laminado añade una capa intermedia que mantiene fragmentos y modifica comportamiento, pero crea interfaces y requisitos de adhesión. Las unidades aislantes añaden sellos y cavidades cuyo desempeño depende de fabricación e instalación. Una especificación debe decir si importa seguridad frente a impacto, aislamiento, transmisión luminosa, expansión, resistencia química o mantenimiento. «Vidrio de seguridad» no es una propiedad única sin contexto.
El ejemplo construido de una ventana ilustra el límite. Dos paños tienen la misma composición y espesor; uno está protegido por un marco y otro tiene un borde dañado y recibe un gradiente solar intenso. No es contradictorio que fallen de manera distinta. El material no se evalúa aislado de sus superficies, apoyos, tensiones residuales, temperatura y uso.
380.4. Cal, yeso, clínker, cemento y fraguado#
Cal: descomponer y volver a reaccionar#
La cal puede comenzar con carbonato de calcio, habitualmente caliza. Al calentarlo se produce una descomposición que libera dióxido de carbono y forma óxido de calcio, conocido como cal viva. Al entrar en contacto con agua, la reacción de hidratación produce hidróxido de calcio, cal apagada, con liberación de calor. No son nombres intercambiables: describen fases y estados distintos, y cada una requiere almacenamiento y manipulación adecuados.
La calidad depende de pureza, tamaño, cocción, reactividad, hidratación y presencia de magnesio u otras fases. Una cal sobrecocida puede reaccionar lentamente; una insuficientemente cocida puede conservar carbonato; una hidratación incompleta puede generar expansión posterior. La aplicación define si se busca plasticidad, endurecimiento por carbonatación, tratamiento de agua, mortero u otra función. Una etiqueta comercial no sustituye la ficha de producto ni el control de compatibilidad.
Yeso: fraguado mediante agua#
El yeso mineral puede calcinarse para formar un sulfato de calcio parcialmente deshidratado. Al mezclarlo con agua, vuelve a formar una fase hidratada y desarrolla una estructura que endurece. Ese fraguado es una reacción, no la simple evaporación del agua. El tiempo de trabajo y la resistencia dependen de pureza, tamaño, temperatura, relación agua-sólido, aditivos y mezcla.
Un producto de yeso puede fallar por agua persistente, porosidad excesiva, mala adherencia, expansión, contracción o incompatibilidad con el soporte. Secar una superficie no demuestra que la reacción interna terminó ni que el material sea apto para humedad continua. Las formulaciones y los tiempos de obra deben seguir especificaciones y ensayos; no conviene convertir una explicación conceptual en una receta de dosificación.
Clínker, cemento y concreto no son sinónimos#
El clínker es un material nodular producido al calentar una mezcla de materias calcáreas, arcillosas, silíceas y ferruginosas hasta formar fases reactivas. Después se muele con una cantidad controlada de sulfato y otros componentes para fabricar cemento. El cemento es un ligante en polvo; el concreto es una mezcla que puede incluir cemento, agua, agregados y aditivos. Confundirlos oscurece dónde ocurren la fabricación, la mezcla, el fraguado y la resistencia.
Al hidratarse, el cemento forma productos que unen partículas y llenan parte del espacio, mientras se libera calor y cambia la estructura de poros. La relación agua-cemento, el curado, la temperatura, los agregados, los aditivos y la edad influyen en resistencia, retracción, permeabilidad y durabilidad. Más agua puede facilitar colocación y dejar una red de poros mayor; menos agua no garantiza calidad si impide compactar o hidratar de manera uniforme. La proporción adecuada depende del diseño y de normas, no de una regla doméstica.
El cemento puede incorporar materiales suplementarios o subproductos compatibles, reduciendo parte del clínker o cambiando la reacción. Esa opción puede disminuir impactos en una frontera y exigir más control de disponibilidad, variabilidad, molienda, curado o durabilidad en otra. El desempeño se comprueba en el producto y en su uso, no solo por el origen de cada componente.
380.5. Porosidad, fractura, durabilidad y control de hornos#
La porosidad conecta proceso y desempeño#
La porosidad es la fracción de volumen ocupada por poros; importan su cantidad, tamaño, forma y conectividad. Dos cuerpos con igual porosidad total pueden absorber agua, transmitir calor o concentrar tensiones de forma distinta. En una cerámica, cerrar poros puede aumentar resistencia y reducir absorción hasta un punto; en un aislante, los poros son parte de la función; en cemento, la red capilar gobierna transporte de agua y agentes agresivos.
Los poros y las inclusiones actúan como discontinuidades. Bajo carga, las tensiones se concentran alrededor de una grieta y su crecimiento depende de tamaño, orientación, tenacidad, ambiente y velocidad. Las cerámicas y los vidrios suelen tolerar poco una grieta superficial porque deforman menos antes de fracturarse; un metal puede redistribuir tensiones de otro modo. No basta con probar una pieza perfecta: el proceso debe limitar defectos plausibles y controlar superficies críticas.
La durabilidad depende del mecanismo. Agua y hielo pueden abrir poros; sales pueden cristalizar o transportar agentes; ácidos y sulfatos pueden reaccionar con ligantes; calor puede producir choque y transformaciones; cargas cíclicas pueden acumular daño. Un recubrimiento puede retardar entrada y no resolver un defecto interno. El diseño debe declarar ambiente, vida esperada, inspección y modo de reparación.
Controlar un horno es controlar un campo#
Un horno industrial no es un punto de temperatura. Tiene un campo térmico, una atmósfera, flujo de gases, distribución de carga, transferencia de calor y tiempos de residencia. En una línea de vidrio importan fusión, homogeneidad, formación y recocido; en cerámica, secado, reacciones, sinterización y enfriamiento; en cal y cemento, composición de alimentación, descarbonatación, formación de fases, enfriamiento y molienda posterior.
Los sensores miden lugares y variables concretas. Termopares, analizadores de gases, medidores de presión, cámaras, básculas y muestreos de producto permiten reconstruir el proceso, pero cada uno tiene deriva, retardo, rango y error. Un sistema de control debe comparar señales con especificaciones y detectar cambios antes de que todo el lote sea no conforme. La automatización no reemplaza el juicio: un sensor mal ubicado puede producir una lectura precisa de una parte irrelevante.
El control estadístico distingue variación normal de una causa especial, pero necesita muestras y límites bien definidos. Si se cambia una materia prima, un combustible, un revestimiento o el patrón de carga, el histórico puede dejar de representar el proceso. Los ensayos de laboratorio y las pruebas de planta deben cerrar el ciclo: hipótesis, cambio limitado, medición, comparación y decisión sobre escala.
Emisiones, energía y mantenimiento#
Las transformaciones térmicas consumen energía y pueden emitir polvo, óxidos de nitrógeno, dióxido de azufre, dióxido de carbono, compuestos orgánicos o gases liberados por materias y combustibles. La composición, el proceso y los controles determinan qué aparece. La EPA reúne en AP-42 procesos y factores para cemento, cerámica, vidrio, cal y otros productos minerales; esos factores son herramientas de estimación, no mediciones universales de cualquier horno. (EPA, AP-42 capítulo 11: industria de productos minerales)
El BREF europeo de cemento, cal y óxido de magnesio subraya la relación entre emisiones, uso eficiente de materias y energía, recuperación de residuos y sistemas de gestión; el alcance y los umbrales del documento son los de su marco regulatorio. (Comisión Europea, BREF CLM) La reducción en un punto puede aumentar otra corriente: usar un combustible alternativo cambia composición de gases y cenizas; cerrar un circuito de agua concentra sales; aumentar producción altera tiempo de residencia y emisiones. El balance debe abarcar la instalación completa.
Los revestimientos refractarios, rodillos, moldes, sellos, ventiladores y sistemas de recuperación sufren abrasión, corrosión, choque térmico y fatiga. Un mantenimiento adecuado observa espesores, deformación, fugas, deriva de sensores y cambios en producto antes de una avería mayor. La sustitución de un refractario no es solo un cambio de pieza: modifica volumen útil, transferencia de calor y contaminación potencial. Las intervenciones de horno requieren procedimientos especializados, aislamiento de energía y control de atmósferas; este capítulo no sustituye formación ni protocolos de seguridad.
Cierre y síntesis#
Las materias minerales determinan posibilidades, pero no fijan el resultado. Arcillas, sílice y fundentes deben caracterizarse por composición, tamaño, humedad y respuesta térmica. Conformar y secar prepara una pieza para la cocción; sinterizar y vitrificar reorganiza partículas y fases sin reducir siempre todo a un líquido. El vidrio exige controlar fusión, viscosidad, formado, recocido y tensiones residuales. La cal, el yeso y el cemento cambian mediante reacciones donde calcinar, hidratar, fraguar y secar no son sinónimos.
La calidad se vuelve verificable cuando la propiedad se vincula con un método y un ambiente: porosidad con absorción o transporte; resistencia con carga y defecto; vidrio con tensiones y bordes; cemento con mezcla, curado y edad; emisiones con ruta, combustible y control. La durabilidad no es un adjetivo de la materia prima, sino una relación entre estructura, entorno, mantenimiento y tiempo. Un horno bien controlado no es el que alcanza un número, sino el que produce de forma repetible una estructura que cumple su función y permite detectar cuándo deja de hacerlo.
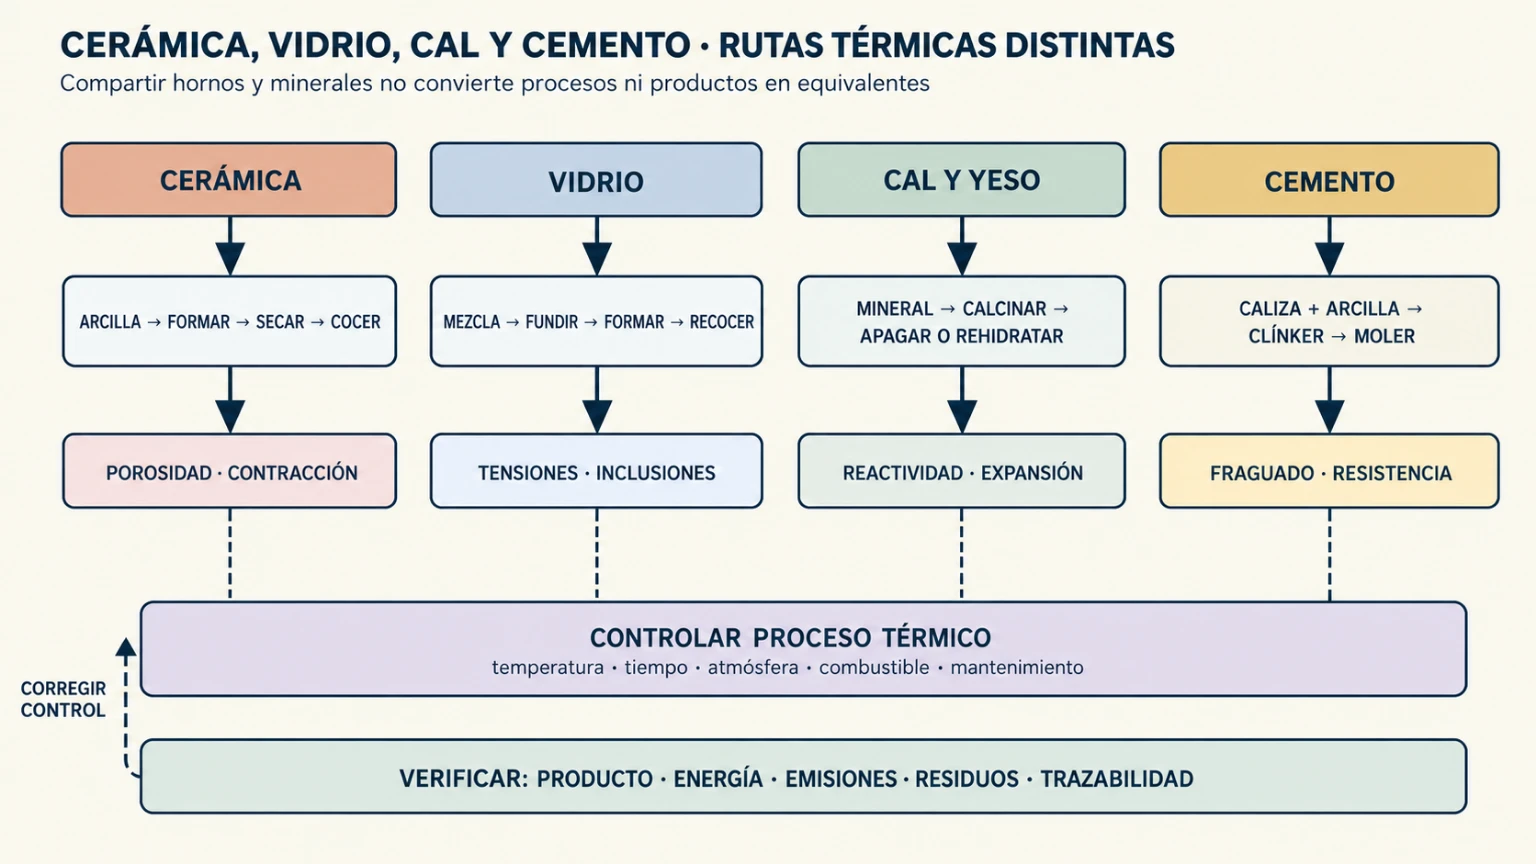
Clave de lectura. Las cuatro rutas comparten materias minerales y control térmico, pero no comparten una receta. Los bucles indican que la composición, el horno, la hidratación y la prueba se ajustan cuando el producto o sus emisiones se apartan de la especificación.
Preguntas de transferencia#
Una pieza que se agrieta al secar#
Ejemplo construido. Una pieza cerámica sale del molde sin defecto visible, pero se agrieta durante el secado. Se propone elevar la temperatura para terminar más rápido. ¿Qué debería investigarse antes?
Mostrar respuesta razonada
La velocidad de pérdida de agua en superficie e interior, la geometría, los cambios de espesor, el soporte, la distribución de partículas, la humedad inicial y la ventilación. Elevar temperatura puede aumentar el gradiente y empeorar la grieta. Hay que probar un perfil que permita secado más uniforme, revisar la mezcla y verificar contracción y humedad en distintas zonas. La causa no se deduce de que la grieta aparezca en el secado.
Vidrio transparente, borde débil#
Ejemplo construido. Dos vidrios transparentes de igual espesor fallan con cargas distintas; uno tiene un borde apenas dañado. ¿Por qué no basta comparar composición y espesor?
Mostrar respuesta razonada
La resistencia del vidrio depende mucho de defectos superficiales, bordes, tensiones residuales, apoyo, geometría, carga y ambiente. Deben inspeccionarse los bordes, reconstruir el recocido o templado, controlar el método de ensayo y comparar el uso previsto. La transparencia confirma una propiedad óptica, no la integridad mecánica ni la seguridad del conjunto.
Polvo de cemento que «se seca»#
Ejemplo construido. Se afirma que una mezcla de cemento débil solo necesita secarse más tiempo. ¿Qué distinción falta?
Mostrar respuesta razonada
El cemento desarrolla estructura por hidratación y fraguado, no solo por evaporación. Hay que conocer composición, relación agua-cemento, mezcla, compactación, temperatura, curado, edad y agregados. Secar una superficie puede coexistir con hidratación incompleta, porosidad alta o pérdida de agua necesaria. La prueba de resistencia y durabilidad debe corresponder al producto y a su edad de evaluación.
Reducir emisiones cambiando combustible#
Ejemplo construido. Un horno reduce un contaminante al cambiar de combustible, pero aumenta polvo y variación de color del producto. ¿Cómo se comparan las opciones?
Mostrar respuesta razonada
Hay que medir el balance completo: composición y humedad del combustible, atmósfera, temperatura, residencia, producto, polvo, gases, residuos, energía y estabilidad del proceso. Una reducción en una chimenea no demuestra mejora total. Se deben ajustar alimentación y control, evaluar tratamiento de gases y comprobar que el producto mantiene su especificación. La opción adecuada es la que mejora el sistema dentro de límites verificables, no la que optimiza una emisión aislada.
Fuentes y lecturas del capítulo#
European Commission, Joint Research Centre. Best Available Techniques (BAT) Reference Document for the Production of Cement, Lime and Magnesium Oxide. 2013. Referencia sobre preparación de materias, combustibles, hornos, clínker, cal, óxido de magnesio, energía, emisiones y gestión de residuos. (JRC Publications; PDF).
U.S. Environmental Protection Agency. AP 42, Fifth Edition, Volume I, Chapter 11: Mineral Products Industry. Compilación oficial de procesos y factores de emisión para cemento Portland, cerámica, vidrio, cal, yeso y otros productos minerales. (EPA).
U.S. Environmental Protection Agency. “Final Emissions Factors for AP-42 Chapter 11, Section 7 — Ceramic Products Manufacturing”. Actualización de 2025 sobre factores de emisión y documentación de revisión para fabricación de productos cerámicos. (EPA).
U.S. Environmental Protection Agency. “Final Revisions to AP-42 Chapter 11, Section 6 — Portland Cement Manufacturing”. Información oficial sobre revisión de factores de emisión y su relación con datos de ensayo. (EPA).
European Commission, Joint Research Centre. Best Available Techniques (BAT) Reference Document for the Manufacture of Glass. Referencia institucional para materias, fusión, formado, recocido, energía, emisiones y control en fabricación de vidrio. (EU-BRITE, referencia de fabricación de vidrio).
National Institute of Standards and Technology. NIST Handbook 44, edición vigente. Lectura de apoyo para recordar que una medición de proceso necesita exactitud, repetibilidad, tolerancias y trazabilidad, no solo una pantalla con decimales. (NIST, edición vigente del Handbook 44).