PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
382
Polímeros, caucho y materiales compuestos
De las cadenas moleculares al producto procesado: estructura, flujo, refuerzo, deterioro y decisiones de fin de vida
En este capítulo
Una carcasa de plástico sale de una máquina de inyección con la misma geometría que el molde, pero una semana después se deforma cerca de un tornillo. Un neumático conserva su dibujo y, sin embargo, pierde elasticidad tras años de calor, oxígeno y ciclos de carga. Una pala de fibra de carbono puede ser muy rígida en una dirección y vulnerable a un impacto que no dejaría marca en una pieza metálica. En los tres casos, mirar la forma no basta: las propiedades proceden de cadenas moleculares, redes, orientación, refuerzos, interfaces e historia de proceso.
Un polímero está formado por macromoléculas, y la polimerización es el proceso de convertir monómeros en un polímero (IUPAC, polymerization). En un producto comercial suelen intervenir además plastificantes, pigmentos, estabilizantes, cargas, fibras, catalizadores, agentes de curado y otros componentes. Por eso «plástico» no nombra una sustancia única: IUPAC lo usa como término genérico para un material polimérico que puede contener otras sustancias destinadas a mejorar prestaciones o reducir costes (IUPAC, plastic).
El capítulo 381 trató fibras textiles, cuero, vestido y procesos donde longitud, humedad, torsión, tejido y ajuste organizan un material flexible. Aquí las fibras aparecen como refuerzo o producto polimérico, no como una introducción a la indumentaria. El capítulo 383 pasará a operaciones de proceso —mezclar, separar y purificar—; aquí se verá la mezcla solo cuando cambie la formulación o la procesabilidad del producto. La pregunta dominante es cómo una estructura y una historia de fabricación producen propiedades medibles, cómo se reconoce la variación y qué decisiones responsables son posibles cuando el producto envejece o se descarta.
382.1. Polimerización, estructura y propiedades#
Una cadena polimérica puede imaginarse como una secuencia larga de unidades repetidas, pero esa imagen no basta para predecir el comportamiento. Importan la longitud y distribución de las cadenas, la ramificación, la regularidad espacial, la polaridad, la movilidad de los segmentos, la presencia de grupos reactivos y la forma en que unas cadenas se atraen o se enlazan. Dos materiales con monómeros parecidos pueden tener distinta rigidez, transparencia, temperatura de transición, resistencia química o capacidad de deformarse si cambian el peso molecular, la tacticidad, la cristalinidad o el entrecruzamiento.
La polimerización puede seguir mecanismos de crecimiento en cadena, por etapas u otros esquemas. La etiqueta «adición» frente a «condensación» es útil en ciertos casos, pero no debe convertirse en una clasificación de propiedades. Lo que determina el producto es qué enlaces se forman, cómo progresa la reacción, qué subproductos aparecen, cuánto calor se libera, cómo se disipa y cuándo se detiene o se ramifica la red. La reacción puede realizarse en masa, solución, suspensión, emulsión o en un molde; el medio deja rastros de pureza, tamaño de partícula y transferencia de calor.
El peso molecular describe una distribución, no un valor único de cada molécula. Las cadenas más largas suelen entrelazarse y elevar viscosidad y resistencia al flujo, pero también pueden dificultar el procesado. Una distribución amplia puede mejorar ciertas operaciones y empeorar otras. Durante el calentamiento o el cizallamiento pueden romperse cadenas, oxidarse o reaccionar; la resina que entra a una extrusora no siempre conserva la misma historia que tenía al salir del reactor. La capacidad del proceso se debe evaluar con la materia real, no solo con la ficha nominal del proveedor.
La cristalinidad organiza segmentos de cadenas en regiones ordenadas dentro de un material que también puede contener zonas amorfas. El grado y la velocidad de cristalización dependen de estructura molecular, enfriamiento, nucleantes, orientación y espesor. Las regiones cristalinas pueden aumentar rigidez, resistencia química y estabilidad térmica; las amorfas aportan movilidad y absorción de energía. Una pieza puede enfriarse de forma desigual y tener distinta cristalinidad entre superficie y núcleo. La dimensión final, la contracción y el comportamiento mecánico pueden cambiar después del desmoldeo mientras la estructura se relaja o cristaliza.
La transición vítrea no es la fusión. Cerca de ella, segmentos de un polímero amorfo ganan movilidad y el material pasa de un estado más rígido y vítreo a otro más flexible o gomoso. Un polímero semicristalino puede tener además una temperatura de fusión de sus regiones ordenadas. Estas temperaturas no son interruptores ideales: dependen de escala temporal, frecuencia de carga, humedad, plastificantes y método de ensayo. Una pieza que parece estable en una prueba breve puede mostrar fluencia en meses bajo carga constante.
La viscoelasticidad combina respuesta elástica y viscosa. Parte de la deformación se recupera y parte se mantiene; la proporción depende del tiempo, temperatura, velocidad de carga y estructura. El fenómeno explica la fluencia de una junta comprimida, la relajación de un sello y la recuperación parcial de una pieza doblada. No se debe atribuir toda deformación a «mala calidad»: puede ser el comportamiento esperado del material en una condición de servicio mal especificada. La especificación debe decir cuánto tiempo, temperatura y carga importan.
Las propiedades también son anisotrópicas. La orientación inducida por flujo, estiramiento o fibras puede reforzar una dirección y debilitar otra. Un producto inyectado puede tener una piel orientada y un núcleo diferente; una película soplada puede presentar relaciones distintas entre dirección longitudinal y transversal; una fibra de polímero puede resistir más a lo largo que a través. Medir solo una dirección y generalizar al producto completo es una inferencia incompleta.
La estructura se convierte en propiedades mediante una cadena de evidencia: composición y arquitectura molecular, historia térmica y mecánica, microestructura, ensayo y desempeño funcional. Un ensayo de tracción informa módulo, resistencia y alargamiento bajo su protocolo; no predice sin más la fatiga, la barrera a gases o la resistencia a impacto en otro entorno. Las fichas técnicas son mapas de uso, no leyes universales. El proceso posterior puede cambiar una propiedad que el laboratorio midió en probetas normalizadas.
Esta distinción prepara las familias prácticas. Los termoplásticos pueden ablandarse y volver a fluir con calor suficiente, aunque se degraden si el ciclo es excesivo; los termoestables se forman mediante curado que genera una red irreversible; los elastómeros admiten grandes deformaciones recuperables gracias a redes químicas o físicas. Ninguna familia tiene una sola propiedad: hay termoplásticos rígidos, elastómeros termoplásticos y termoestables frágiles o tenaces según formulación y refuerzo. La estructura molecular es una explicación, no un sustituto de la medición.
382.2. Termoplásticos, termoestables y elastómeros#
Un termoplástico puede pasar por estados de ablandamiento y flujo y volver a solidificar sin formar necesariamente una red covalente nueva en cada ciclo. Esto permite extrusión, inyección, termoformado y soldadura térmica, pero no implica reciclaje ilimitado: calor, oxígeno, humedad, cizallamiento y contaminantes pueden romper cadenas o alterar aditivos. Polietileno, polipropileno, poliestireno, poliamidas y policarbonatos pertenecen a familias con ventanas de proceso y propiedades distintas. Un mismo nombre de familia no fija grado, copolímero, carga ni desempeño.
Un termoestable parte de un prepolímero o resina que cura hasta formar una red infusible e insoluble; esa es la definición de IUPAC (IUPAC, thermosetting polymer). El curado puede inducirse con calor, radiación o agentes químicos. Una vez que la red está formada, calentarla no produce un flujo comparable al de un termoplástico: puede degradarse, carbonizarse o perder propiedades. Epoxis, fenólicos y ciertas poliésteres se usan por su estabilidad, adhesión o resistencia térmica, pero su formulación y grado de curado importan tanto como el nombre.
Un elastómero es un polímero capaz de grandes deformaciones recuperables en un intervalo de condiciones. La red puede ser química, como en el caucho vulcanizado, o física y reversible, como en muchos elastómeros termoplásticos. La recuperación no significa ausencia de disipación: histéresis convierte parte de la energía en calor; la temperatura, la frecuencia, el ozono, aceites y la radiación alteran la respuesta. IUPAC define un elastómero termoplástico como un elastómero con red termorreversible (IUPAC, thermoplastic elastomer).
La clasificación termoplástico–termoestable–elastómero ordena mecanismos de respuesta, pero se solapa con otras dimensiones. Un elastómero puede ser termoestable o termoplástico; un termoplástico puede ser amorfo o semicristalino; una matriz termoestable puede reforzarse con fibras; un caucho puede contener cargas, aceites, pigmentos y agentes de vulcanización. Para elegir, hay que preguntar si el producto debe fluir, sellar, absorber energía, resistir temperatura, aislar, soportar carga cíclica o mantener una barrera.
Los aditivos ajustan propiedades y también introducen compromisos. Un plastificante puede aumentar flexibilidad y reducir temperatura de transición, pero migrar o volatilizarse. Una carga mineral puede elevar rigidez, reducir coste o modificar contracción, pero aumentar viscosidad y fragilidad. Un estabilizante puede retardar oxidación, aunque se consuma con el tiempo. Pigmentos, retardantes de llama, lubricantes y compatibilizantes afectan flujo, interfaz, color, seguridad y fin de vida. «Más aditivo» no significa automáticamente mejor producto.
El caucho muestra la importancia del tiempo. Antes de vulcanizar, una mezcla puede fluir y conformarse; después, los enlaces entre cadenas estabilizan la forma y cambian la recuperación, dureza y resistencia térmica. La densidad de entrecruzamiento no tiene un máximo universal: demasiada red puede reducir alargamiento, poca red puede producir deformación permanente. La formulación, la temperatura y el tiempo de curado deben alcanzar un estado reproducible, no solo un color o una dureza puntual.
La respuesta mecánica de un polímero depende de la velocidad de carga. Un material que se deforma lentamente puede romperse de forma frágil bajo un impacto rápido, o al contrario, absorber energía cuando la movilidad molecular permite disiparla. Los ensayos acelerados pueden comparar formulaciones, pero no son equivalentes automáticamente a años de servicio. La calidad de un sello, neumático o carcasa necesita una combinación de pruebas de tracción, compresión, fatiga, impacto, envejecimiento y función, según el uso.
La variación empieza antes de la máquina. Humedad en una poliamida, contenido de caucho recuperado, tamaño de fibra, concentración de catalizador, lote de pigmento o grado de curado pueden cambiar la viscosidad y la pieza. Un proceso estable no puede compensar una materia prima que cambia sin control. La trazabilidad de lotes y la medición de variables críticas conectan química, producción e inspección sin convertir una aceptación final en un juicio binario.
La familia de material orienta la ruta de procesado. Los termoplásticos pueden calentarse y fluir en una extrusora o molde; los termoestables necesitan llenar antes de gelificar y curar sin defectos; los elastómeros requieren controlar mezcla, conformado y red. El mismo molde no sirve para todas las cinéticas. Las operaciones concretas muestran cómo temperatura, presión, tiempo y enfriamiento convierten formulación en geometría.
382.3. Extrusión, inyección, soplado y moldeo#
En la extrusión, un tornillo transporta, mezcla, comprime y funde o plastifica material y lo fuerza a través de una matriz. El perfil sale de manera continua y luego se calibra, enfría, estira o corta. La temperatura no es solo la del cilindro: importan cizallamiento, fricción, residencia, humedad, presión y extracción de calor. Un perfil puede presentar hinchamiento al salir de la matriz, orientación residual, variación de espesor o deformación durante el enfriamiento. La velocidad de línea y el enfriamiento deben ajustarse al material y a la forma.
La extrusión puede producir tubos, láminas, perfiles y filamentos. Para una lámina, los rodillos de calibración y el enfriamiento influyen en espesor, planitud y orientación. Para un tubo, la matriz y el mandril deben mantener concentricidad. En un cable, el polímero debe cubrir sin vacíos y conservar aislamiento. Un proceso continuo produce muchas unidades, pero también puede propagar una deriva durante horas. El hecho de que el producto «salga» no significa que cada tramo comparta la misma historia.
La inyección plastifica una carga, la introduce a presión en un molde, mantiene presión mientras compensa contracción y después enfría antes de expulsar. El llenado produce frentes que se encuentran, líneas de soldadura, orientación, atrapamiento de aire y gradientes de temperatura. El molde evacua gases y extrae calor; la pieza puede contraerse de forma desigual o deformarse después de la expulsión. Cambiar temperatura, velocidad de inyección, presión de sostenimiento, tiempo de enfriamiento o humedad puede alterar peso, dimensiones y propiedades.
Una máquina de inyección puede repetir una secuencia y aun así fabricar piezas variables si el material, el molde o la temperatura ambiente cambian. La presión máxima registrada no garantiza que el frente llenó correctamente; el peso promedio no revela una zona delgada; una dimensión en frío no predice la contracción de otro lote. La inspección debe seleccionar características críticas y relacionarlas con variables de proceso. Medir todas las dimensiones en cada pieza puede ser menos informativo que vigilar una variable causal y verificar periódicamente el producto.
El soplado forma un tubo o preforma hueca y lo expande contra un molde mediante aire. La distribución de espesor depende de temperatura, programación de la preforma, estiramiento, presión, enfriamiento y geometría. En botellas, depósitos o piezas huecas, esquinas, fondos y cuellos pueden recibir historias diferentes. Un producto ligero no es automáticamente uniforme: la reducción de material aumenta la sensibilidad a variación y a defectos localizados.
El moldeo por compresión, transferencia y otros procesos de termoestables y elastómeros introducen carga, calor y curado en una cavidad. La mezcla debe fluir antes de gelificar o vulcanizar; si cura demasiado pronto, quedan zonas sin llenar; si cura demasiado tarde, aumenta ciclo, rebaba o deformación. La humedad, el contenido de volátiles, la presión y la temperatura de molde controlan porosidad, línea de junta y grado de red. En un elastómero, una dureza correcta en superficie no garantiza curado uniforme en una sección gruesa.
El termoformado calienta una lámina termoplástica y la adapta a un molde por vacío, presión o ambos. El espesor se redistribuye: esquinas y zonas estiradas pueden adelgazar, mientras otras retienen material. El diseño debe considerar radios, profundidad, temperatura y enfriamiento. Un molde sencillo puede producir una forma compleja, pero la distribución de espesor y la orientación dejan límites funcionales. El producto se inspecciona donde realmente carga, sella o recibe impacto.
La capacidad del proceso se construye con datos. La variación puede ser común, inherente a una operación estable, o especial, asociada a una boquilla obstruida, un sensor desplazado, un lote húmedo, una fuga de refrigeración o un cambio de molde. Un promedio dentro de especificación no demuestra que el proceso sea capaz: una distribución ancha puede cruzar el límite aunque hoy la muestra sea favorable. Índices de capacidad como
La retroalimentación puede actuar antes, durante o después del moldeo. Secar material antes de alimentar, ajustar una válvula por presión, compensar una contracción con el molde o separar un lote fuera de tendencia son intervenciones distintas. Una alarma útil tiene una variable, un umbral, una acción y un responsable. Si cada cambio se hace en respuesta a una fluctuación aislada, el control puede perseguir ruido y aumentar la variación. Si se espera a que una pieza sea rechazada, el proceso ya produjo pérdida.
El moldeado no termina al desmoldear. El acondicionamiento de humedad, el recocido, el envejecimiento físico, la relajación de tensiones y el almacenamiento pueden modificar dimensiones y propiedades. La inspección debe decidir cuándo medir: inmediatamente, después de estabilización o en una condición de servicio simulada. La operación siguiente —unir, laminar, recubrir o montar— puede revelar un defecto que la inspección dimensional no detectó.
382.4. Fibras, matrices, laminados y adhesión#
Un material compuesto combina una matriz continua con un refuerzo discontinuo o continuo para obtener un conjunto de propiedades que ninguno ofrece por separado. La matriz mantiene la forma, transfiere carga, protege y puede aportar tenacidad o resistencia ambiental; la fibra, partícula, escama o tejido aporta rigidez, resistencia, barrera, conductividad u otras funciones. La interfaz entre ambas no es un detalle: debe transferir carga sin despegarse prematuramente y permitir fabricar sin vacíos excesivos.
Las fibras de vidrio, carbono, aramida, basalto o polímero tienen geometría, superficie y respuesta distintas. Una fibra continua alineada produce anisotropía marcada; una fibra corta orientada por flujo ofrece propiedades distribuidas, pero no idénticas en todas direcciones; una carga mineral modifica rigidez, expansión, coste o procesabilidad sin comportarse como una fibra estructural. La fracción de refuerzo, la longitud efectiva, la orientación, la humectación y la calidad de la interfaz determinan cuánto de la propiedad teórica llega a la pieza.
Un prepreg es un refuerzo preimpregnado con una matriz o reactivo en un estado preparado para fabricar; no es una pieza curada ni una garantía de desempeño. En un laminado, las capas se apilan con orientaciones y secuencia elegidas para la carga. Una lámina unidireccional puede ser excelente longitudinalmente y débil transversalmente; un tejido distribuye orientación y cambia drapeado, ondulación y espesor. La arquitectura debe corresponder a cargas reales: tracción, flexión, impacto, pandeo, temperatura, humedad y fatiga.
El curado o consolidación debe expulsar aire y controlar temperatura, presión y reacción. Un vacío insuficiente puede dejar poros; una resina demasiado viscosa puede no impregnar; una temperatura irregular puede producir zonas con distinto grado de curado. En termoplásticos reforzados, el calentamiento y enfriamiento controlan flujo, cristalización y tensión; en termoestables, la reacción puede liberar calor y avanzar desde una zona a otra. Escalar una pieza no es multiplicar el ciclo: cambian distancias de flujo, disipación y tiempo de curado.
La adhesión puede significar la interacción entre fibra y matriz o una unión adhesiva entre piezas. En ambos casos importan humectación, limpieza, rugosidad, energía superficial, compatibilidad química, espesor de adhesivo y curado. Un adhesivo puede ser fuerte en corte y vulnerable a pelado; una interfaz rugosa puede aumentar anclaje y también concentrar tensiones; una capa demasiado fina o gruesa puede alterar la distribución de carga. Preparar la superficie es parte del proceso, no una limpieza cosmética al final.
Los modos de fallo de un compuesto pueden ser rotura de fibra, fisuración de matriz, delaminación, arrancamiento de fibra, porosidad, pandeo o degradación de interfaz. Un golpe que no deja una marca visible puede crear delaminación interna; una inspección ultrasónica, termográfica o por radiografía puede ser más informativa que una mirada. Pero cada método tiene resolución, acceso y falsos negativos. La aceptación debe definir qué discontinuidad es crítica para la función y qué método puede detectarla.
La variación se acumula por capas. Una fibra puede cambiar diámetro, humedad o recubrimiento; la resina puede variar viscosidad o vida útil; el tejido puede ondularse; el operario puede cambiar presión o secuencia; el molde puede tener temperatura desigual. Una media de espesor puede ocultar una zona sin resina. La inspección en proceso —masa, temperatura, presión, flujo, vacío, curado— aporta señales tempranas, mientras la inspección final confirma características que el proceso no puede inferir con seguridad.
Los compuestos desafían el reciclaje porque la matriz y el refuerzo están unidos y porque separar fibras puede dañar longitud, superficie o orientación. Un termoplástico reforzado puede volver a fundirse, aunque su historia térmica y las fibras cambien propiedades; un termoestable curado no vuelve a fundir como una resina virgen. La reparación adhesiva, el parche laminado o la sustitución de un módulo pueden prolongar vida, pero requieren conocer carga, ambiente y daño oculto. Diseñar para inspección y reparación es parte de elegir matriz, refuerzo y adhesivo.
La adhesión no debe confundirse con permanencia. Uniones fuertes pueden fallar con humedad, temperatura, ciclos o contaminación. La selección responsable especifica preparación, almacenamiento, vida útil, trazabilidad del lote, curado y método de inspección. La siguiente sección amplía el tiempo: incluso un producto bien fabricado cambia durante uso, almacenamiento y recuperación.
382.5. Envejecimiento, reciclaje y selección responsable#
Los polímeros envejecen por rutas físicas y químicas. La radiación ultravioleta puede iniciar reacciones, el oxígeno puede oxidar cadenas, el calor acelera algunas transformaciones, la humedad penetra o hidroliza ciertos enlaces y los ciclos de carga producen fatiga y fluencia. Un caucho puede endurecerse, agrietarse o perder plastificantes; un termoplástico puede volverse más frágil; una matriz puede perder adhesión a la fibra. La velocidad depende de formulación, geometría, exposición y tensiones, por lo que un ensayo acelerado debe justificar cómo representa el servicio y qué mecanismo podría cambiar.
El envejecimiento físico puede reorganizar cadenas sin romperlas: un material amorfo se relaja, cambia volumen libre o modifica su respuesta con el tiempo. El envejecimiento químico altera composición mediante oxidación, hidrólisis, escisión o reticulación. Ambos pueden coexistir. Un aumento de dureza no identifica por sí solo la causa; hay que combinar masa, color, espectroscopía, propiedades mecánicas, fractografía y exposición conocida. La correlación entre una señal rápida y una vida útil solo es válida dentro del mecanismo y el rango investigados.
La calidad no es binaria al final de la línea. Un lote puede cumplir dimensiones y mostrar tendencia hacia mayor contracción; otro puede fallar una prueba de impacto pero servir para una aplicación menos exigente; una pieza puede estar dentro de límites hoy y no conservarlos durante el servicio. La capacidad del proceso describe si una distribución estable puede mantenerse dentro de límites funcionales, no si cada unidad es perfecta. La inspección por muestreo reduce coste, pero asume representatividad; la inspección al cien por ciento puede detectar características visibles y dejar fallos internos. La decisión depende de riesgo, detectabilidad, severidad y consecuencias.
La retroalimentación completa une materia prima, proceso, producto y uso. Una devolución por grieta puede conducir a revisar secado, orientación de fibras o diseño de radio; un cambio en viscosidad puede anticipar una deriva en peso y presión; una prueba de envejecimiento puede cambiar estabilizante, espesor o condición de almacenamiento. El sistema debe conservar la trazabilidad suficiente para distinguir una causa de proceso de una causa de diseño o de uso. Corregir sin aprender produce contención temporal y no mejora capacidad.
El reciclaje empieza antes del residuo. Reutilizar conserva el objeto con poca alteración; reciclar transforma el material para volver a usarlo; recuperar energía no es reciclar material. ISO 15270-1 propone principios de recuperación y reciclaje, diseño para recuperación, trazabilidad, calidad del material recuperado y elección de rutas según infraestructura y contexto (ISO/DIS 15270-1, principios generales). La norma está en desarrollo como parte de una serie; por eso sus directrices no deben presentarse como una ley universal ni como prueba de que todo plástico sea reciclable.
El reciclaje mecánico tritura, separa, funde o reprocesa y puede reducir masa molecular, introducir contaminantes y mezclar grados incompatibles. El reciclaje químico descompone o transforma polímeros para recuperar moléculas o materias primas, pero exige energía, separación y una evaluación de rendimiento y emisiones. El reciclaje de un compuesto puede recuperar matriz, fibra o energía con pérdidas distintas. «Reciclable» describe una posibilidad técnica bajo ciertas condiciones; no demuestra que exista recolección, clasificación, mercado, calidad o beneficio ambiental en un territorio.
La selección responsable considera función y ciclo de vida. Un material ligero puede reducir energía durante uso y ser difícil de reparar; uno durable puede prolongar vida y contener aditivos que complican recuperación; un compuesto puede ahorrar masa en transporte y necesitar una ruta específica al final. Comparar solo contenido reciclado o solo reciclabilidad ignora durabilidad, mantenimiento, toxicidad, emisiones, rendimiento y probabilidad real de recuperación. La pregunta es qué combinación cumple la función con menor daño plausible y con una ruta verificable de cuidado y fin de vida.
Diseñar para circularidad incluye identificar polímero y aditivos, evitar mezclas inseparables cuando no aportan función, facilitar desmontaje, marcar piezas, prever reparación y usar fijaciones o adhesivos compatibles con la recuperación. Estas medidas pueden elevar coste inicial o limitar estética, pero reducen incertidumbre posterior. No todas las aplicaciones permiten el mismo compromiso: un dispositivo médico, una barrera de seguridad y un envase de corta vida tienen exigencias diferentes.
La vigilancia posterior también importa. Un producto recuperado debe comprobar propiedades relevantes, no recibir la etiqueta de «segundo uso» por apariencia. Una fibra reciclada puede tener menor longitud; un polímero reprocesado puede tener otra viscosidad; un elastómero recuperado puede alterar curado y fatiga. La calidad del material recuperado se verifica con criterios de composición, contaminantes, masa molecular, humedad, propiedades mecánicas y trazabilidad adecuados al nuevo uso.
La selección responsable evita dos extremos: tratar todo polímero como residuo inevitable o suponer que una innovación aislada resolverá el ciclo completo. Las cadenas moleculares, el proceso, la inspección y el destino final forman un mismo sistema. Un buen diseño deja claro qué propiedad necesita, cómo se hará estable el proceso, qué señales anticipan una deriva, qué daño es detectable, cuánto puede repararse y qué ruta de recuperación existe realmente.
La síntesis es sencilla de decir y difícil de practicar: la materia prima no es el producto, el producto no es su proceso y el proceso no es su desempeño durante toda la vida. Polimerización y formulación crean posibilidades; extrusión, inyección, soplado y moldeo convierten esas posibilidades en forma; fibras, matrices y adhesivos las redistribuyen; envejecimiento y reciclaje revelan los límites. La calidad se construye como una distribución de resultados y evidencia acumulada, no como un sello binario al final de la línea.
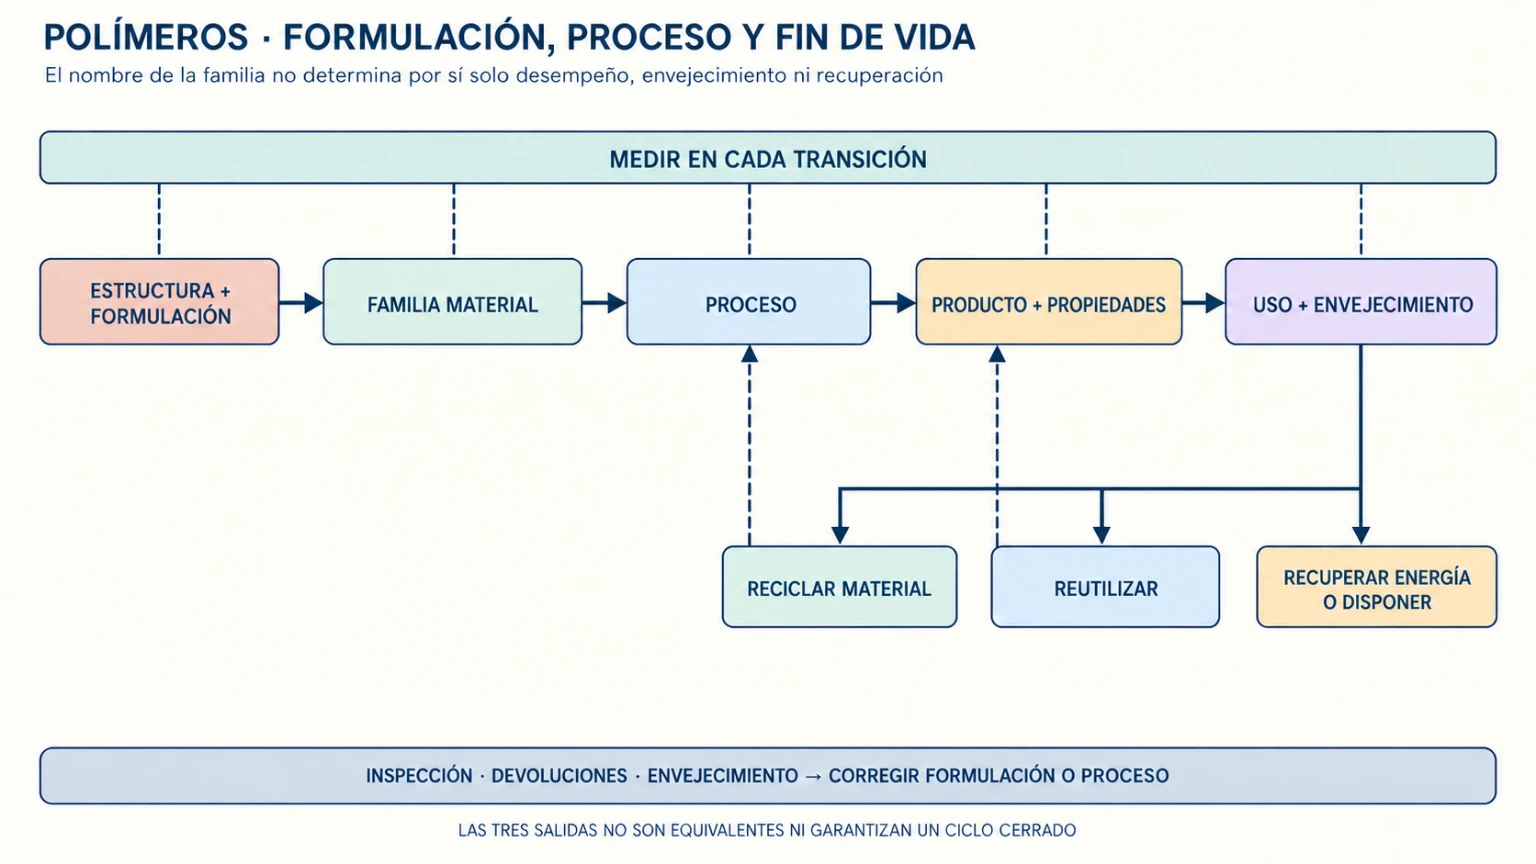
Clave de lectura. La ruta material avanza de estructura a producto y destino; la ruta discontinua devuelve mediciones y experiencia a las decisiones. «Recuperación de energía» aparece separada del reciclaje material, y ninguna salida se supone disponible sin infraestructura y criterios de calidad.
Preguntas de transferencia#
La pieza que encoge después de aprobar#
Ejemplo construido. Una tapa inyectada cumple el diámetro en la inspección de salida, pero deja de sellar tras una semana. El equipo propone rechazar solo las piezas que fallen en ese momento. ¿Qué debe investigarse?
Mostrar respuesta razonada
La dimensión inicial puede cambiar por relajación, cristalización, humedad o tensiones residuales. Hay que comparar lotes, condiciones de acondicionamiento, historia térmica, presión de sostenimiento, enfriamiento y material, y medir el sello en la condición de servicio. El rechazo posterior contiene el problema, pero no establece capacidad. Una prueba acelerada puede ayudar si representa el mecanismo; después deben ajustarse proceso, diseño o criterio de inspección.
Caucho con dureza correcta#
Ejemplo construido. Dos lotes de sellos tienen la misma dureza al salir de producción, pero uno pierde recuperación después de ciclos de temperatura y aceite. ¿Por qué la dureza no basta?
Mostrar respuesta razonada
La dureza es una respuesta local bajo un método y tiempo concretos; no identifica densidad de entrecruzamiento, histéresis, compatibilidad química, fatiga ni envejecimiento. Deben compararse formulación, curado, exposición, compresión permanente, recuperación, masa, hinchamiento y propiedades después de ciclos relevantes. La dureza puede ser un indicador de proceso, no un certificado de vida útil.
Un compuesto ligero con daño invisible#
Ejemplo construido. Una pieza laminada de fibra de carbono recibe un impacto que apenas marca la superficie. El operario la declara apta porque la inspección visual no muestra grietas. ¿Qué inferencia es incorrecta?
Mostrar respuesta razonada
La ausencia de marca no descarta delaminación, fisuración de matriz o daño de interfaz. Debe conocerse la carga y la función de la pieza y aplicarse un método adecuado, como ultrasonidos, termografía u otra técnica validada. La inspección visual sigue siendo útil para una primera clasificación, pero su sensibilidad no cubre todos los modos de fallo. La aceptación depende del daño detectable, la severidad y las consecuencias, no de la apariencia aislada.
«Reciclable» en una región sin separación#
Ejemplo construido. Un fabricante etiqueta un envase compuesto como reciclable porque sus polímeros pueden separarse en laboratorio, aunque la región no recoge ni clasifica ese material. ¿Qué debería comunicar y cambiar?
Mostrar respuesta razonada
Debe distinguir posibilidad técnica de recuperación efectiva. Hay que documentar composición, aditivos, infraestructura disponible, tasas de recolección, separación, calidad del material recuperado y destino real. Si el diseño mezcla capas inseparables para la planta local, puede rediseñarse, establecer una ruta de retorno o comunicar límites sin prometer un resultado que el sistema no puede entregar. La etiqueta aislada no demuestra circularidad.
Fuentes y lecturas del capítulo#
International Union of Pure and Applied Chemistry. Compendium of Chemical Terminology (Gold Book). Definiciones verificables de polimerización, plástico, polímero termoestable y elastómero termoplástico. (IUPAC Gold Book).
Massachusetts Institute of Technology, OpenCourseWare. 3.064 Polymer Engineering. Apuntes universitarios sobre polimerización, cristalinidad, viscoelasticidad, compuestos, procesado por fusión, extrusión, inyección y termoestables. (MIT OpenCourseWare).
International Organization for Standardization. ISO/DIS 15270-1, Plastics — Guidelines for the recovery and recycling of plastics waste — Part 1: General principles. Principios sobre diseño para recuperación, trazabilidad, calidad de material recuperado y diferencia entre reciclaje y recuperación de energía. (ISO Online Browsing Platform).
The Open University. Manufacturing. Curso introductorio sobre materiales, forma, propiedades y elección de procesos de fabricación, con módulos de polímeros, conformado, corte y unión. (OpenLearn).
National Institute of Standards and Technology. Numerical Simulation of Injection/Compression Liquid Composite Molding. Trabajo técnico sobre simulación de flujo, moldes y selección de parámetros en moldeo de compuestos. (NIST, publicación).
International Organization for Standardization. ISO 472:2013, Plastics — Vocabulary y familia ISO/TC 61 sobre plásticos. Referencia terminológica para distinguir polímeros, materiales plásticos, productos y procesos. (ISO, clasificación de plásticos).