PARTE XXXV · Ingeniería, materiales y diseño de sistemas
398
Del prototipo a una producción estable
Cómo convertir una demostración que funciona en un proceso repetible y gobernable
En este capítulo
Un prototipo puede funcionar perfectamente en manos de quien lo diseñó y fallar cuando otra persona intenta fabricar diez unidades. En el prototipo, alguien sostiene una pieza mientras aplica fuerza, selecciona el componente que «parece correcto», corrige una rebaba sin registrarlo y repite una prueba hasta que el resultado es favorable. Esa atención extraordinaria puede ocultar una tolerancia imposible, una herramienta que no existe en producción o un paso que depende de memoria. El primer lote no fracasa porque la idea fuera inútil; revela que una demostración funcional y un proceso estable responden preguntas distintas.
Pasar a producción es convertir conocimiento tácito en un sistema repetible: materiales identificados, operaciones definidas, herramientas disponibles, controles proporcionales, personas competentes, proveedores capaces y registros que permitan saber qué ocurrió. La fabricabilidad no significa que todo sea fácil ni barato. Significa que el producto puede realizarse dentro de requisitos, variación, seguridad, ritmo y recursos definidos. Una producción estable no es una línea sin defectos; es una operación cuyo comportamiento se conoce, se vigila y puede corregirse sin ocultar desviaciones.
El capítulo 397 describió dispositivos y circuitos electrónicos; aquí pueden aparecer productos electrónicos, mecánicos, alimentarios o de otro tipo, pero no se repite su física. El capítulo 399 tratará intervención en sistemas vivos; aquí un material biológico solo aparece como insumo o condición de fabricación, no como objeto de biotecnología. El capítulo 391 aportó especificaciones y configuración; el 388 explicó evidencia de calidad; el 389 trató mantenimiento. La pregunta dominante es cómo aumentar volumen sin confundir una prueba exitosa con capacidad productiva, ni usar el crecimiento para esconder fallos que todavía no se comprenden.
398.1. Probar función no demuestra fabricabilidad#
Dos preguntas distintas#
Una prueba de función pregunta si un ejemplar realiza lo que se esperaba bajo unas condiciones. La fabricabilidad pregunta si muchos ejemplares pueden realizarlo de forma consistente, segura, costeable y verificable con un proceso concreto. Entre ambas hay preguntas intermedias: ¿la materia prima está disponible?, ¿la operación tiene una ventana suficiente?, ¿la unión puede repetirse?, ¿el inspector puede distinguir un defecto?, ¿el producto se puede reparar?, ¿la secuencia tolera cambios de turno y proveedor?
Un prototipo suele privilegiar aprendizaje rápido. Puede usar piezas mecanizadas a mano, componentes comerciales seleccionados uno por uno, software de prueba, herramientas improvisadas o ajustes individuales. Esas decisiones son razonables para explorar una función, pero se convierten en deuda cuando se presenta el prototipo como producto listo. El proceso debe distinguir qué parte de la unidad demostrada pertenece al diseño y qué parte al trabajo excepcional de una persona.
La evidencia funcional también puede ser estrecha. Una unidad que soporta una prueba breve no demuestra vida útil, variación ambiental, transporte, limpieza, reparación, compatibilidad con usuarios distintos ni desempeño después de una modificación. Una demostración de laboratorio puede omitir polvo, humedad, vibración, alimentación inestable, acumulación de tolerancias o errores de ensamblaje. No se trata de exigir todas las pruebas al inicio, sino de declarar qué pregunta respondió cada prueba y qué queda pendiente.
Descomponer el conocimiento oculto#
La transición comienza observando cómo se construye y prueba realmente el prototipo. Se documentan secuencia, herramientas, tiempos, puntos de decisión, materiales, ajustes, retrabajos y señales que el diseñador usa sin nombrarlas. Un gesto como «presionar hasta que encaje» puede esconder una fuerza, una alineación, una interferencia o un defecto. Hacerlo visible permite decidir si debe convertirse en una cota, un útil, un sensor, una instrucción o una tolerancia distinta.
La documentación no debe congelar una mala práctica. Si una pieza se lima en cada unidad, la pregunta es por qué: quizá el diseño tiene una interferencia, el proceso produce rebaba o el material cambia. Escribir «limar si hace falta» conserva la variación y desplaza el criterio a una persona. La mejora busca eliminar el ajuste, hacerlo medible o justificarlo con límites y una prueba. El capítulo 391 trató cómo traducir necesidades en especificaciones; aquí se añade que cada requisito debe poder realizarse y verificarse con los medios previstos.
La revisión de fabricabilidad reúne diseño, producción, calidad, mantenimiento, compras, seguridad y quienes usarán o repararán el producto. Cada función crítica se conecta con un paso de proceso, una característica medible y un modo de fallo. Las conversaciones tempranas evitan que la línea descubra al final que un tornillo no tiene acceso, que una superficie no puede limpiarse o que una inspección exige desmontar la unidad completa. La responsabilidad no pertenece únicamente a quien dibujó el prototipo.
Criterios de salida del prototipo#
Salir del prototipo no exige que todo esté perfecto, pero sí que el estado sea explícito. Puede haber una demostración de principio, un prototipo de ingeniería, una unidad representativa o una versión preparada para un piloto. Cada estado debe declarar funciones demostradas, condiciones, fallos conocidos, cambios pendientes, materiales provisionales y riesgos abiertos. La etiqueta «funciona» sin contexto no es una decisión de madurez.
Los criterios deben incluir función, seguridad, inspección y proceso. Un producto puede cumplir su función y no ser fabricable con una tolerancia razonable; puede fabricarse rápido y no ser reparable; puede superar una prueba y tener una ruta de ensamblaje insegura. La decisión de avanzar debe registrar qué incertidumbres se aceptan temporalmente, quién las vigila y qué evidencia permite cerrar o detener el siguiente paso.
La experiencia de producción temprana es evidencia, no un veredicto automático. Un fallo aislado puede revelar un modo crítico; muchas unidades correctas pueden ocultar una causa que todavía no se ha puesto a prueba. La velocidad de aprendizaje importa, pero no justifica liberar un producto cuya función de seguridad no está demostrada. El prototipo deja de ser una pieza especial cuando sus diferencias respecto de la configuración prevista están identificadas y gobernadas.
398.2. Diseño para fabricar, ensamblar, inspeccionar y reparar#
Simplificar sin empobrecer la función#
El diseño para fabricar y ensamblar busca que las piezas, orientaciones, uniones y operaciones sean realizables de forma repetible. Reducir piezas puede disminuir errores y tiempo, pero también concentrar funciones en un componente difícil de reparar. Unificar fijaciones puede facilitar herramientas y repuestos, pero no si obliga a usar una unión inadecuada. La simplicidad se evalúa por el sistema completo: fabricación, montaje, inspección, uso, mantenimiento y final de vida.
Las piezas que solo pueden colocarse de una manera reducen errores de orientación. Chaflanes, guías, superficies de apoyo, topes y conectores diferenciados pueden ayudar a una persona sin convertir el producto en una trampa. El diseño debe evitar que una pieza incorrecta encaje y pase la inspección. El llamado poka-yoke puede ser geométrico, eléctrico, informativo o procedimental; no sustituye la comprensión del riesgo ni funciona si el defecto queda fuera de su alcance.
La accesibilidad también es una propiedad. Una unión escondida detrás de otras piezas puede ahorrar volumen y multiplicar tiempo de reparación. Un adhesivo puede mejorar sellado y dificultar desmontaje; una soldadura puede aportar continuidad y exigir destruir la pieza para inspeccionarla. La elección debe considerar herramientas, espacio, iluminación, postura, aislamiento de energía, limpieza, formación y posibilidad de verificar el retorno a servicio. Diseñar para reparar no significa hacer todo desmontable: significa que las funciones críticas tienen una ruta segura y razonable de intervención.
Tolerancias, interfaces y proceso#
Una tolerancia demasiado estrecha puede elevar desperdicio y exigir una operación que el proveedor no puede controlar; una tolerancia demasiado amplia puede producir holgura, fuga, ruido o fallos de montaje. La tolerancia adecuada conecta función, capacidad de proceso y método de medición. No se debe «relajar» una cota para mejorar rendimiento sin comprobar qué riesgo funcional se está transfiriendo, ni estrecharla por preferencia estética.
Las interfaces concentran problemas de transición: roscas, conectores, sellos, superficies de apoyo, cables, fluidos, software y datos. Una interfaz debe identificar referencia, orientación, condiciones, fuerza, temperatura, compatibilidad, secuencia y criterio de aceptación. Dos piezas pueden estar dentro de sus planos y no funcionar juntas si las especificaciones usan referencias distintas o no cubren una interacción. El capítulo 391 explicó cómo gobernar referencias y versiones; aquí se pregunta si esas decisiones son practicables en la estación y con el equipo disponible.
El diseño debe incorporar puntos de inspección. Una característica crítica puede medirse antes de ocultarse; una prueba funcional puede aplicarse a un módulo; una ventana, marca o acceso puede permitir observar sin desensamblar. Añadir una inspección al final no compensa un producto imposible de medir. La testabilidad puede aumentar coste inicial y reducir retrabajo, incertidumbre y tiempo de diagnóstico. La selección de qué medir debe seguir modos de fallo y consecuencias, no la comodidad del instrumento.
Seguridad, ergonomía y responsabilidad#
Una estación de producción es un sistema sociotécnico. La persona aporta percepción, juicio y habilidad, pero no debe cargar con una ambigüedad que el diseño podía eliminar. Fuerza, alcance, repetición, calor, ruido, bordes, sustancias, energía almacenada y posturas deben entrar en la revisión. Una operación rápida que exige sostener una pieza inestable puede ser menos segura y menos repetible que otra algo más lenta con un útil adecuado.
Las instrucciones deben distinguir requisito, secuencia, advertencia y criterio de parada. «Tener cuidado» no es un control. Una guarda, un interbloqueo, un limitador de fuerza, un aislamiento, una bandeja de contención o un sensor pueden reducir dependencia de atención constante. La ingeniería de seguridad sigue una jerarquía: eliminar o reducir el peligro en diseño antes que confiar solo en formación o equipo personal. Las personas responsables deben poder detener el proceso cuando falta una condición crítica.
El diseño para reparación continúa la seguridad del diseño para ensamblaje. Identificar puntos de aislamiento, componentes calientes, superficies cortantes, piezas pesadas y residuos peligrosos evita que mantenimiento reciba un producto imposible de intervenir. El capítulo 389 trató bloqueo de energía, diagnóstico y repuestos; aquí se decide si el producto ofrece acceso e información suficientes para aplicar esas prácticas.
398.3. Pilotos, utillaje y validación del proceso#
El piloto no es una ceremonia#
Un piloto pone a prueba un proceso en condiciones más cercanas a la producción que el prototipo, pero su propósito debe declararse. Puede explorar una secuencia, estimar tiempos, probar un útil, evaluar un proveedor, formar personal, producir muestras para validación o descubrir fallos de escala. Un piloto que cambia simultáneamente material, máquina, herramienta y operador genera aprendizaje difícil de atribuir. La configuración debe registrar qué se mantuvo constante y qué se estaba investigando.
La representatividad no significa copiar el volumen final en pequeño. Significa conservar los fenómenos que importan: mezcla, calentamiento, presión, orientación, tiempo de espera, fuerza de montaje, desgaste, limpieza, inspección, embalaje y uso. Un banco manual puede demostrar geometría y no reproducir la variación de una línea automática. Un lote corto puede no revelar el calentamiento de una herramienta, el cansancio, el cambio de proveedor o la deriva de un sensor.
Un piloto necesita criterios de inicio, aceptación y detención. Se define qué salidas se medirán, qué defectos obligan a retener, qué riesgo no se puede aceptar y quién autoriza continuar. La presión por producir unidades para una demostración externa puede convertir el piloto en una excepción sin controles. Separar unidades de aprendizaje de unidades liberables protege al usuario y conserva la honestidad de los datos.
Utillaje y trabajo repetible#
El utillaje incluye plantillas, moldes, fijaciones, calibres, guías, soportes, herramientas y equipos de prueba que posicionan, sujetan, transforman o verifican. Un buen útil reduce grados de libertad relevantes, hace visible una orientación, distribuye fuerzas y permite retirar la pieza sin daño. También puede crear un defecto si marca una superficie, concentra presión, acumula residuos o se desgasta sin vigilancia.
Un útil debe identificarse, inspeccionarse y mantenerse como parte del proceso. Su desgaste modifica dimensiones y su limpieza cambia adherencia, contaminación o fricción. Un calibre usado para fabricar y aceptar la misma pieza puede introducir sesgo si no se verifica. Las versiones del útil, del programa y del documento deben estar ligadas a la configuración del producto. «El molde de siempre» no es una referencia controlada si existen reparaciones o modificaciones no registradas.
La automatización no elimina variación; la desplaza a programación, sensores, alimentación de piezas, agarre, calibración, software, mantenimiento y recuperación de errores. Un sistema automático puede repetir un defecto más rápido. El diseño debe prever detección de pieza ausente, orientación incorrecta, herramienta rota, presión insuficiente, pérdida de comunicación y reinicio después de una parada. El operador necesita una señal comprensible y autoridad para detener o aislar.
Validar el proceso, no solo el producto#
La validación del proceso busca evidencia de que una combinación definida de materiales, equipos, parámetros, personas, métodos y ambiente puede producir resultados conformes de manera repetible. No es una prueba única ni un certificado permanente. Un cambio de proveedor, herramienta, software, edificio, ritmo, formulación o limpieza puede modificar el proceso y requerir una evaluación nueva.
La verificación comprueba que el proceso se ejecuta como fue definido; la validación pregunta si ese proceso es capaz de lograr la función y la calidad requeridas. Se observan entradas, parámetros críticos, características de salida, fallos, retrabajos y condiciones de frontera. La evidencia puede incluir muestras, ensayos, registros, pruebas de desempeño, estudios de medición y observación durante suficiente variedad de turnos y condiciones. La extensión depende del riesgo y de lo que se quiera afirmar.
El piloto no debe ocultar ajustes manuales que no estarán disponibles después. Si una persona corrige cada unidad, hay que registrar esa corrección, decidir si se elimina, se estandariza o se prohíbe, y evaluar su impacto. Un proceso que solo funciona con su creador presente no está validado para una producción estable. La transferencia de conocimiento requiere instrucciones, formación, criterios de escalado y un mecanismo para devolver preguntas al diseño.
398.4. Capacidad, rendimiento, variación y trazabilidad#
Capacidad no es solo velocidad#
La capacidad nominal de una máquina describe lo que podría hacer bajo condiciones ideales; la capacidad efectiva considera cambios de formato, limpieza, mantenimiento, esperas, disponibilidad de materiales, inspección, retrabajo y restricciones de seguridad. Producir muchas unidades por hora no sirve si una fracción grande queda fuera de especificación o si la estación siguiente no puede recibirlas. El capítulo 387 trató colas y cuellos de botella; aquí interesa que el proceso sea capaz de entregar unidades conformes con una tasa sostenible.
El rendimiento puede expresarse como piezas buenas respecto de entradas, tiempo disponible o unidades iniciadas, pero cada definición responde una pregunta distinta. Rendimiento a la primera cuenta lo que cumple sin reparación; el retrabajo puede elevar unidades liberadas y ocultar el coste, el tiempo y el riesgo de una operación inestable. El desperdicio, las paradas, la energía, los consumibles y la exposición del personal deben acompañar cualquier métrica de productividad.
La variación tiene fuentes comunes y especiales. Material, máquina, método, medición, ambiente, turno y operador pueden contribuir. El promedio de una línea no muestra si hay dos poblaciones, una deriva o un modo de fallo concentrado en una configuración. NIST distingue caracterización, estabilidad, capacidad y monitorización; sus recursos estadísticos recuerdan que primero debe entenderse el comportamiento del proceso y luego compararlo con especificaciones (NIST/SEMATECH Engineering Statistics Handbook). Un índice de capacidad no sustituye función, medición ni análisis de causa.
Controlar sin perseguir cada número#
Un proceso estable produce variación dentro de un régimen; eso no significa que sea capaz de cumplir la especificación. Un proceso puede ser estable pero estar desplazado o ser demasiado disperso; puede dar una media correcta y estar cambiando. Los gráficos de control, estudios de capacidad y experimentos ayudan a distinguir señales, pero dependen de independencia, medición, distribución, tamaño de muestra y contexto. Usar límites estadísticos como límites funcionales confunde comportamiento histórico con exigencia de diseño.
La reacción a cada punto puede sobreajustar el proceso. Cambiar una temperatura, apretar una tolerancia o recalibrar una máquina por una fluctuación normal introduce más variación. No reaccionar a una tendencia porque ningún punto cruzó un límite permite que el problema crezca. Las reglas deben estar vinculadas al modo de fallo, la estabilidad y la consecuencia. La persona que opera necesita saber qué puede ajustar, qué debe registrar y cuándo escalar.
La trazabilidad vincula unidad o lote con material, proveedor, versión de diseño, máquina, útil, programa, turno, operador, mediciones, retrabajo y destino. No todos los productos requieren el mismo nivel de identificación, pero la trazabilidad debe ser suficiente para contener una desviación y aprender. NIST publicó en 2026 un marco de trazabilidad de cadena de suministro que insiste en organizar, enlazar y consultar datos verificables entre ecosistemas distintos (NIST IR 8536). La interoperabilidad de datos no elimina la responsabilidad de decidir qué se registra y quién puede cambiarlo.
La trazabilidad no es vigilancia indiscriminada. Debe proteger información sensible, definir accesos y evitar que la presión por métricas convierta a trabajadores en culpables automáticos. Un registro útil conserva hechos, condiciones, decisiones e incertidumbres. «Operador desconocido» o «ajuste manual» puede ser una señal de diseño de proceso deficiente, no un motivo para rellenar el campo con una suposición.
398.5. Proveedores, sustituciones y control de cambios#
El proveedor forma parte del proceso#
Un proveedor no entrega solo una pieza: entrega una capacidad, una especificación, una historia de lotes, un método de fabricación, documentación y una respuesta ante desviaciones. La evaluación debe considerar capacidad técnica, medición, trazabilidad, mantenimiento, cambios, continuidad, tiempos, subproveedores, seguridad y calidad, además del precio. Una auditoría o certificación ofrece evidencia parcial; no sustituye comprobar que el proveedor puede cumplir la característica crítica para el uso concreto.
La información de compra debe declarar material, condición, versión, cantidades, pruebas, documentación, embalaje, limpieza, cambios notificables y criterio de aceptación. Si una característica no puede verificarse al recibir, hay que definir cómo se confía en ella y qué evidencia periódica se exige. El recurso de ISO sobre selección de proveedores destaca que la información de compra y la verificación deben comunicar con claridad las necesidades y aprobaciones requeridas (ISO, 9001 en la cadena de suministro).
Una segunda fuente no es automáticamente equivalente. Cambiar proveedor puede alterar composición, tolerancias, acabado, embalaje, humedad, tratamiento, proceso y capacidad de medición. La equivalencia se evalúa respecto de funciones, interfaces, propiedades, condiciones, riesgos y evidencia; no basta con que el número de catálogo se parezca. Una sustitución provisional debe tener duración, identificación, autorización y plan de retorno o calificación.
Cambios bajo control#
El control de cambios responde qué se modifica, por qué, quién lo autoriza, qué configuraciones afecta, qué riesgos introduce y qué evidencia permite liberarlo. El cambio puede ser de diseño, material, proveedor, programa, parámetro, herramienta, método de ensayo, ubicación, embalaje, software o secuencia de trabajo. Un cambio pequeño en una entrada puede alterar una salida que nadie estaba midiendo.
La evaluación de impacto debe considerar seguridad, función, interfaces, capacidad, mantenimiento, documentación, formación, inventario y unidades ya producidas. Puede requerir ensayo de comparación, piloto, actualización de FMEA, revisión de trazabilidad o comunicación a clientes y autoridades. No todo cambio exige repetir todo el desarrollo; sí exige una razón para decidir el alcance de la evidencia. La fecha de efecto y la segregación entre revisiones evitan mezclar configuraciones.
La norma ISO 9001 proporciona un marco de gestión de calidad para establecer, mantener y mejorar procesos, pero la certificación no prueba por sí sola la capacidad de un proveedor para una característica particular. La edición vigente en la fecha editorial es ISO 9001:2026, publicada por ISO en septiembre de 2026 (ISO 9001:2026). La referencia ayuda a gobernar responsabilidades y cambios; la aceptación técnica todavía necesita datos del producto y del proceso.
Las sustituciones también tienen un aspecto humano. Un nuevo material puede requerir otra manipulación; un proveedor diferente puede cambiar instrucciones, riesgos o carga de trabajo; una herramienta nueva puede crear una curva de aprendizaje. Comunicar el cambio, formar, escuchar señales de campo y permitir detener el proceso evita que «equivalente» signifique «que alguien se adapte en silencio». La responsabilidad de integrar el cambio pertenece al sistema que lo autorizó.
398.6. Aumentar volumen sin normalizar defectos#
La rampa expone lo que el prototipo ocultaba#
Al aumentar volumen aparecen calentamiento de herramientas, fatiga, acumulación de residuos, deriva de sensores, variación de materiales, cambios de turno, esperas, mantenimiento, embalaje y presión por entregar. La rampa debe tener etapas y criterios: qué capacidad se espera, qué calidad no se negocia, qué riesgos siguen abiertos y qué señal obliga a reducir ritmo o detener. Aumentar unidades no convierte una relación causal débil en una estadística sólida.
La preparación de fabricación de NASA organiza niveles de madurez que distinguen demostración, proceso prototipado, capacidad y producción, y relaciona la preparación con materiales, utillaje, inspección, instalaciones, personal y métricas (NASA, Manufacturing Readiness Levels). No hace falta adoptar esos niveles literalmente. La lección es que el producto y el proceso maduran juntos, y que una producción de bajo ritmo no es una producción plena solo porque haya salido una unidad conforme.
No esconder el defecto en la métrica#
Hay varias formas de normalizar un defecto: aceptarlo como «lo habitual», aumentar inspección sin corregir la causa, mezclar unidades retrabajadas con buenas, cambiar la definición de rendimiento, eliminar datos incómodos o acelerar la línea para diluir el tiempo perdido. La presión de entrega hace tentadoras esas respuestas, pero destruyen información y pueden transferir riesgo al cliente, al mantenedor o al ambiente.
Una producción estable necesita reglas para retener, retrabajar, desechar, conceder o liberar. La concesión debe ser técnica, autorizada y limitada al riesgo que se evaluó; no es una forma de convertir una especificación fallida en una nueva normalidad. El retrabajo necesita instrucciones, trazabilidad y verificación, porque puede introducir daño o enmascarar una causa. La inspección al cien por ciento puede contener una salida y, al mismo tiempo, hacer sostenible económicamente un proceso incapaz solo en apariencia.
La señal más importante puede ser una casi falla: una pieza que no encajó hasta que alguien forzó, un sensor que empezó a derivar, una herramienta que se calentó o una sustitución que requirió una improvisación. Registrar estas señales sin castigo automático permite intervenir antes de que el defecto alcance al usuario. La seguridad de producción incluye la autoridad real para parar, el tiempo para investigar y la protección frente a incentivos que premian ocultar problemas.
Aprender y decidir cuándo estabilizar#
La estabilización no es alcanzar un número de unidades y cerrar el proyecto. Es demostrar que el proceso, dentro de su configuración y rango, produce resultados repetibles; que la variación se entiende; que los proveedores y repuestos están gobernados; que la inspección detecta los modos críticos; que mantenimiento puede sostener el equipo; que el cambio tiene una ruta; y que los trabajadores pueden operar y detener con seguridad.
Los datos de producción deben volver al diseño, proceso, proveedores y formación. Si un defecto se concentra en una interfaz, quizá el diseño necesita modificación; si aparece tras limpieza, quizá el método o material es incorrecto; si depende de turno, quizá una instrucción o una herramienta es ambigua; si surge con un proveedor, quizá la especificación no controla la propiedad relevante. El aprendizaje debe distinguir observación de inferencia y comprobar que la acción reduce recurrencia sin crear otra pérdida.
La expansión puede ser una decisión reversible por etapas. Un lote piloto, una segunda línea, un proveedor alternativo o un aumento de turno pueden funcionar como experimentos controlados si se definen métricas y límites. Si la evidencia es insuficiente, ralentizar o detener es una decisión de ingeniería, no un fracaso moral. La producción existe para entregar una función de forma segura y sostenible; no para defender una fecha a costa de convertir defectos en rutina.
Cierre y síntesis#
Pasar del prototipo a una producción estable es hacer explícita la cadena entre diseño, proceso y resultado. Probar función no prueba repetibilidad; diseñar para fabricar, ensamblar, inspeccionar y reparar reduce dependencia de improvisación; pilotos y utillaje generan evidencia sobre condiciones reales; capacidad y rendimiento deben separarse de velocidad; trazabilidad convierte variación en información; proveedores y sustituciones requieren equivalencia demostrada y control de cambios; aumentar volumen exige detenerse cuando la calidad o la seguridad dejan de estar bajo control.
La estabilidad no es una promesa de perfección ni una media favorable. Es una condición gobernable: se conocen las entradas, las operaciones, las salidas, las incertidumbres, los modos de fallo y la autoridad para actuar. Cuando una producción aprende sin esconder defectos, el prototipo deja de ser una pieza excepcional y se convierte en un proceso que otras personas pueden fabricar, inspeccionar, mantener, reparar y mejorar.
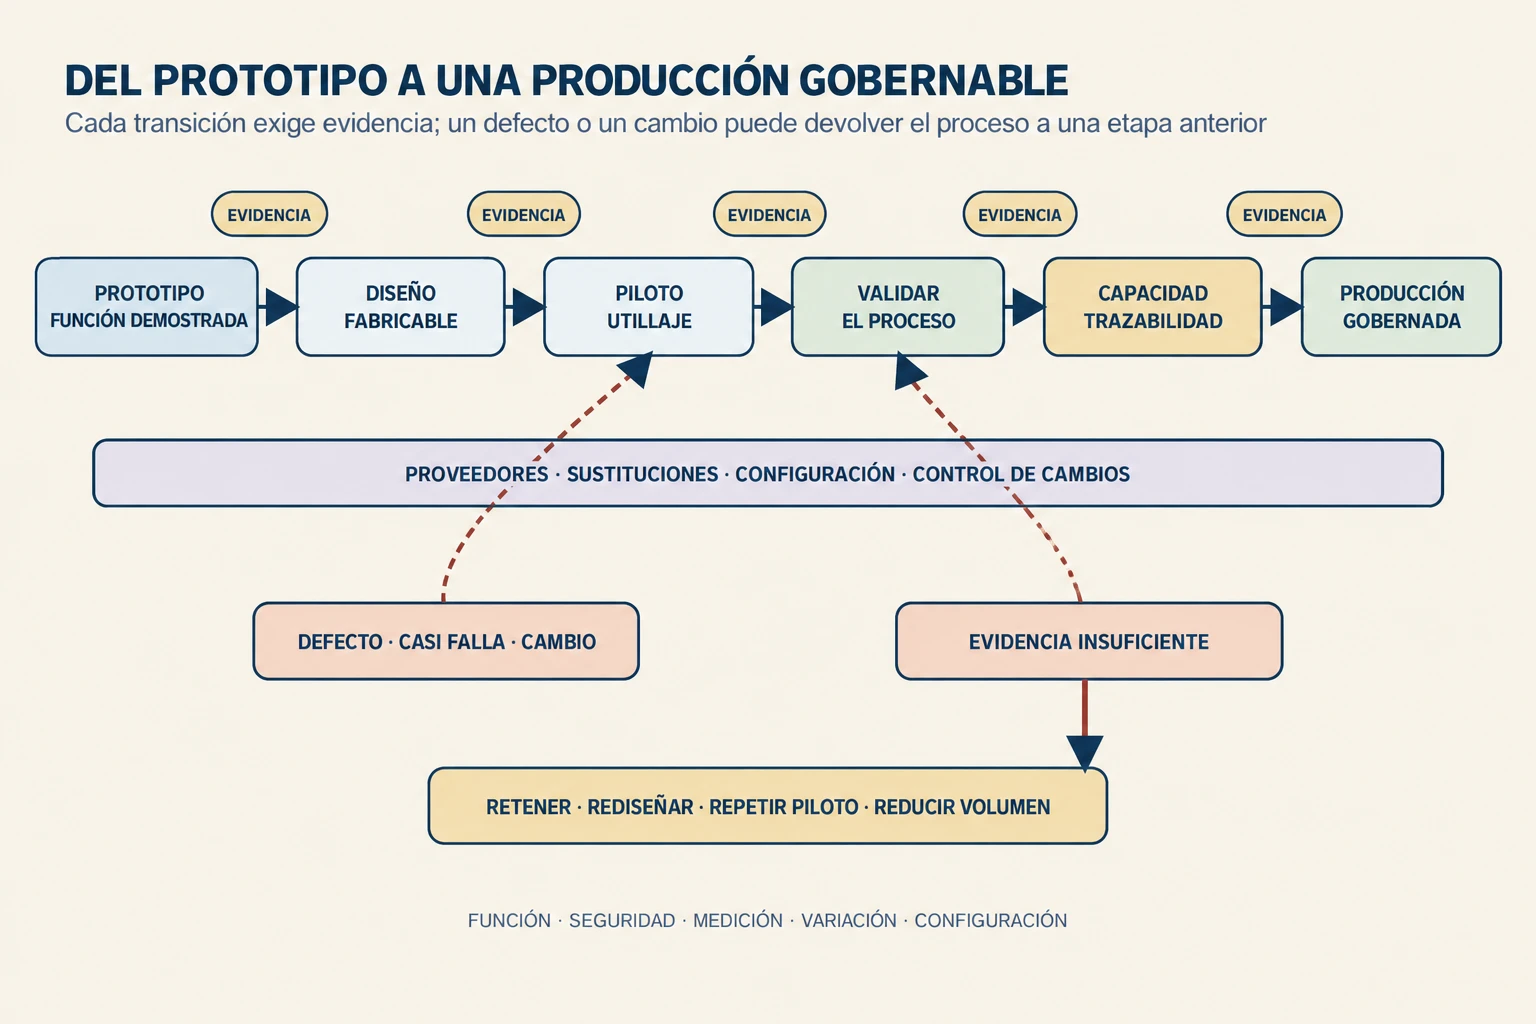
Clave de lectura. Las etapas no forman una escalera irreversible. Cada puerta exige evidencia adecuada al riesgo; los defectos, cambios y sustituciones devuelven información al diseño y al proceso, y una evidencia insuficiente puede justificar detener o reducir volumen.
Preguntas de transferencia#
El prototipo que necesita una mano experta#
Ejemplo construido. Un dispositivo funciona cuando lo ensambla su diseñadora, pero cuatro de diez unidades fallan cuando se cambia de turno. ¿Qué debería investigarse antes de culpar a las personas?
Mostrar respuesta razonada
Hay que observar la secuencia real, herramientas, orientación, fuerza, tolerancias, instrucciones, componentes seleccionados y criterios de prueba. El trabajo experto puede contener ajustes tácitos que el proceso no documentó. La solución puede ser rediseñar una interfaz, añadir un útil, hacer visible una condición, mejorar la instrucción o revisar el criterio de aceptación. Capacitar sin eliminar la ambigüedad puede conservar el fallo.
Aumentar el ritmo de una línea#
Ejemplo construido. Una línea duplica su ritmo y mantiene la media de piezas conformes, pero aumentan retrabajo y calentamiento de la herramienta. ¿Es estable?
Mostrar respuesta razonada
No basta la media. Hay que revisar rendimiento a la primera, distribución de defectos, temperatura, desgaste, tiempos de cambio, capacidad de inspección y condiciones de mantenimiento. El nuevo ritmo puede haber desplazado el proceso fuera de su ventana o trasladado el defecto a una etapa posterior. Se necesita evidencia en el rango de operación y un criterio para reducir ritmo o detener antes de normalizar el retrabajo.
Sustituir un proveedor#
Ejemplo construido. Un proveedor alternativo entrega una pieza con el mismo número de catálogo y el ensamblaje inicial parece correcto. ¿Qué falta para aceptar la sustitución?
Mostrar respuesta razonada
Hay que comparar función, interfaces, materiales, tratamiento, tolerancias, acabado, embalaje, trazabilidad, vida útil, pruebas y capacidad del proveedor. La compatibilidad estática no cubre temperatura, ciclos, contaminación, carga o mantenimiento. El cambio debe tener autorización, identificación de lotes, evidencia proporcional al riesgo y una disposición para las unidades fabricadas durante la transición.
Detener una rampa#
Ejemplo construido. Durante el aumento de volumen aparece una casi falla que no llegó al cliente, y producción propone continuar porque el rendimiento global sigue dentro del objetivo. ¿Qué decisión es defendible?
Mostrar respuesta razonada
Hay que preservar la evidencia, determinar el modo de fallo y su consecuencia, comprobar si afecta otras unidades, revisar la capacidad de detección y definir una contención. Un rendimiento promedio no cancela una señal de riesgo crítico. Si la causa y la barrera no están bajo control, reducir ritmo, retener lote o detener puede ser necesario; la decisión debe quedar documentada y no penalizar a quien hizo visible la casi falla.
Fuentes y lecturas del capítulo#
National Institute of Standards and Technology. NIST/SEMATECH Engineering Statistics Handbook. Recursos sobre caracterización, estabilidad, capacidad, control estadístico y monitorización de procesos. (NIST).
International Organization for Standardization. ISO 9001:2026, Quality management systems — Requirements. Marco vigente para establecer, mantener y mejorar sistemas de gestión de calidad, con responsabilidades, evaluación y mejora; no sustituye la evidencia técnica del producto. (ISO 9001:2026).
National Aeronautics and Space Administration. Manufacturing Readiness Levels. Marco de madurez que relaciona proceso, materiales, utillaje, inspección, instalaciones, personal, capacidad y producción. (NASA Technical Reports Server).
U.S. Department of Energy. Module 2C: Transition to Manufacturing. Material formativo sobre diseño de proceso, prototipado, proveedores, escalado y validación de fabricación. (DOE, Module 2C).
National Institute of Standards and Technology. IR 8536, Supply Chain Traceability: Manufacturing Meta-Framework. Marco conceptual para organizar, vincular y consultar datos verificables de trazabilidad entre cadenas de suministro. (NIST IR 8536).
International Organization for Standardization. ISO 9001 in the supply chain. Orientación sobre información de compra, evaluación y verificación de proveedores. (ISO, 9001 en la cadena de suministro).