PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
383
Operaciones de proceso: mezclar, separar y purificar
Cómo convertir corrientes variables en productos verificables sin perder de vista las salidas
En este capítulo
Una planta puede recibir dos líquidos con la composición correcta y entregar un lote fuera de especificación. El problema puede estar en una zona que no se mezcló, en una partícula que atravesó el filtro, en una membrana ensuciada o en una corriente recirculada que acumuló una impureza. También puede ocurrir lo contrario: un análisis del producto parece perfecto porque el muestreo tomó la parte más limpia de un tanque.
Las operaciones de proceso son transformaciones físicas que preparan, mezclan, separan, concentran o purifican corrientes. No constituyen una receta única ni sustituyen las reacciones químicas, que se tratarán en el capítulo 384. Su función es hacer que una alimentación tenga una composición, una fase, un tamaño de partícula, una humedad o una pureza utilizables. Cada operación desplaza materia entre corrientes y consume capacidad de equipo, energía, tiempo y mantenimiento.
La idea central es una cadena de verificación. Primero se define el límite del sistema y se escriben sus balances; después se elige si conviene mezclar, filtrar, sedimentar, centrifugar, usar una membrana, destilar, extraer, absorber o cristalizar. La operación se controla con mediciones que deben representar el proceso, y sus pérdidas, recirculaciones y purgas se siguen hasta una salida identificable. El capítulo 382 explicó familias de polímeros, caucho y compuestos; aquí esos materiales pueden aparecer como corrientes, pero no se estudian sus mecanismos de polimerización o moldeo. El capítulo 384 abordará reactores, transferencia y cambio de escala; aquí se llega hasta la frontera en que una operación física necesita una dinámica y una geometría más detalladas.
383.1. Balances de materia y diagramas de flujo#
Dibujar el sistema antes de calcular#
Un diagrama de flujo no es un dibujo de equipos: es una hipótesis sobre cómo viaja la materia. Cada caja representa una operación, cada flecha una corriente y cada punto de unión una relación que debe poder medirse o estimarse. El límite puede abarcar un filtro, una sección, una planta completa o una campaña. Cambiar el límite cambia qué se llama entrada, producto, pérdida y acumulación.
El balance total de una especie o componente puede expresarse así:
En una operación física sin reacción, generación y consumo suelen ser cero para cada componente, de modo que la diferencia entre entradas y salidas revela acumulación o error de medición. La forma de la ecuación no reemplaza la definición de corrientes: hay que indicar si una masa es húmeda o seca, si un caudal es instantáneo o promedio, y si una composición es másica, molar o volumétrica.
Una planta en estado estacionario pretende que la acumulación media sea pequeña, pero no es una planta sin inventario. Tanques, tuberías, filtros, membranas, columnas y depósitos retienen material. Durante arranque, cambio de producto, limpieza o parada, esos inventarios salen y pueden contaminar un lote. Un balance por campaña puede explicar una desviación que no aparece en un balance de una hora.
Total, componente y fase#
El balance total sigue toda la materia; el balance de componente sigue un soluto, una partícula, un disolvente o una impureza. Ambos deben ser compatibles. Una operación puede conservar la masa total y perder el componente valioso en una torta, una purga o un gas. También puede entregar una corriente con gran pureza y poca cantidad, mientras la mayor parte del componente queda en otra corriente.
Las fases importan. En una suspensión, el agua y los sólidos pueden salir juntos con concentraciones distintas. En una extracción líquido-líquido, una fase puede contener el soluto y otra el disolvente; una pequeña emulsión interfacial puede transportar material entre ambas. En una destilación, vapor y líquido tienen composiciones diferentes y el condensado no es simplemente la misma alimentación en otra temperatura. Un diagrama que omite fases oculta el mecanismo de separación.
La energía no es el tema central de este capítulo, pero afecta balances de operación. Calentar, enfriar, comprimir, evaporar o mantener una membrana presurizada cambia el costo y la seguridad. La presión puede ser una fuerza de separación y, a la vez, una energía almacenada que exige equipos, alivio y procedimientos adecuados. La información de proceso debe incluir condiciones relevantes sin transformarse en una receta operativa para personal no cualificado.
Medir una corriente#
Caudalímetros, básculas, sensores de nivel, analizadores en línea y muestras de laboratorio aportan piezas del balance. Cada medición tiene rango, resolución, deriva, tiempo de respuesta y ubicación. Un sensor puede indicar el caudal antes de una fuga; un laboratorio puede entregar una composición exacta de una muestra no representativa. El cierre del balance ayuda a detectar errores, pero no identifica automáticamente cuál instrumento falló.
El muestreo debe considerar segregación, pulsos, capas, tiempos de residencia y frecuencia de cambio. Una corriente de partículas puede estratificarse; un tanque puede no estar homogeneizado; una línea puede transportar primero el inventario de la operación anterior. La muestra debe asociarse con masa y tiempo. Tomar más frascos no corrige un punto de muestreo mal elegido.
El diagrama de flujo se vuelve útil cuando muestra también decisiones y salidas: recirculación, purga, reproceso, tratamiento, producto fuera de especificación y residuos. Una flecha que regresa al inicio no significa que la materia desapareció; señala que el sistema acumula algo hasta que una purga lo extrae. El curso de procesos de separación de MIT resume esta perspectiva al tratar separaciones por equilibrio y velocidad, cascadas de etapas y membranas junto con destilación y absorción. (MIT OpenCourseWare, Separation Processes)
383.2. Mezcla, agitación y dispersión#
Mezclar no significa mover#
Agitar un tanque produce movimiento; mezclar busca reducir diferencias de composición, temperatura, fase o concentración en una región y durante un intervalo definido. Una hélice puede crear un chorro que recorre el recipiente y, sin embargo, dejar zonas muertas. Una turbina puede dispersar una fase y romper gotas, pero consumir más energía o incorporar gas. La calidad de la mezcla es una propiedad de espacio, tiempo y escala de muestreo.
El equipo se elige según viscosidad, densidad, sólidos, sensibilidad al cizallamiento, presencia de gas, geometría y objetivo. Los deflectores pueden reducir el giro global y favorecer circulación; un impulsor axial mueve volumen de manera distinta de uno radial; una camisa puede aportar o retirar calor mientras la agitación reduce gradientes. Estas categorías describen funciones, no una lista de equipos que sirva para cualquier fluido.
Una mezcla puede ser homogénea respecto de un componente y no respecto de otro. Una suspensión puede tener una composición líquida uniforme mientras los sólidos sedimentan; una emulsión puede parecer uniforme a simple vista y contener gotas de tamaños muy distintos. La especificación debe decir qué variable se homogeniza, en qué volumen y durante cuánto tiempo.
Dispersar una fase en otra#
La dispersión divide una fase en gotas, burbujas o partículas dentro de otra. Aumentar área interfacial puede acelerar transferencia o facilitar una reacción posterior, pero también estabilizar una emulsión difícil de romper, generar espuma o aumentar exposición a una sustancia peligrosa. La distribución de tamaños depende de energía, viscosidad, tensión interfacial, formulación y tiempo.
El proceso debe distinguir mezcla, suspensión, emulsión y disolución. Disolver significa que una especie forma una fase molecular o iónica dentro de otra; dispersar mantiene entidades diferenciadas; suspender mantiene sólidos en un fluido; emulsionar mantiene gotas de un líquido en otro. Un agitador puede ayudar a cualquiera, pero el criterio de éxito y el modo de fallo cambian.
La temperatura puede cambiar viscosidad y solubilidad; el pH puede alterar carga superficial; el gas puede formar espuma; los sólidos pueden desgastar el impulsor. Por eso un ensayo en un vaso no reproduce automáticamente un tanque, y una receta de revoluciones por minuto no describe el esfuerzo, la potencia ni la distribución de flujo. El desempeño se comprueba con muestreos y variables que representen la operación.
Control y mantenimiento#
El control de una mezcla combina nivel, caudal, velocidad, torque, potencia, temperatura, densidad, composición y tiempo. Una lectura estable de torque puede ocultar que una suspensión se depositó en el fondo si el impulsor ya no encuentra sólidos. La cámara, el análisis de muestras o una medición de densidad en diferentes alturas pueden revelar el problema. El sensor debe colocarse donde la variable tenga significado.
Los fallos mecánicos también alteran calidad: desgaste de palas, desalineación, vibración, fugas de sellos, obstrucción de tuberías o pérdida de deflectores. Un mantenimiento que solo espera a la rotura puede producir lotes variables y reparaciones urgentes. Inspección, análisis de vibración, control de sellos y limpieza planificada deben relacionarse con el producto, no solo con el calendario.
La mezcla de sustancias incompatibles es un riesgo de proceso, no un detalle de formulación. El orden de adición, la temperatura, el volumen libre, la ventilación y la posibilidad de reacción o liberación de gas pueden ser críticos. El Center for Chemical Process Safety recomienda integrar identificación de riesgos, controles y responsabilidad operativa en tareas de llenado y mezcla; esos principios orientan la gestión, pero no sustituyen procedimientos locales ni formación. (AIChE/CCPS, prácticas seguras para llenado y mezcla)
Un ejemplo construido: una suspensión cumple composición en la salida superior de un tanque, pero el producto final contiene depósitos. La hipótesis inmediata no debe ser «falta agitación». Puede haber sedimentación durante una espera, una muestra no representativa, un cambio de densidad, un impulsor desgastado o una tubería de salida que extrae una zona particular. El diagnóstico compara alturas, tiempos, composición y estado mecánico antes de cambiar velocidad sin límite.
383.3. Filtración, sedimentación, centrifugación y membranas#
Separar aprovechando un contraste#
Una separación física funciona porque dos componentes responden de manera diferente a una fuerza, una barrera o una condición: tamaño, densidad, compresibilidad, velocidad de sedimentación, permeabilidad o interacción con una membrana. La pregunta no es qué equipo «purifica» mejor, sino qué contraste existe, qué corriente se necesita y qué pérdida se acepta.
En la sedimentación, la gravedad favorece el movimiento relativo de partículas o gotas con densidades distintas. La velocidad depende de tamaño, forma, viscosidad, concentración y régimen de flujo. Una suspensión diluida no se comporta como una suspensión concentrada; una partícula que sedimenta sola puede quedar atrapada en una red de sólidos. El espesador puede producir una corriente clara y un lodo concentrado, pero ninguna salida es una desaparición de materia.
La centrifugación aumenta la fuerza aparente y puede separar más rápido o partículas más pequeñas que la gravedad. También aumenta consumo, desgaste, sensibilidad al desequilibrio y exigencias de integridad mecánica. El desempeño depende de alimentación, distribución de sólidos, velocidad, tiempo y estado del rotor. No se debe inferir la seguridad de una centrífuga industrial a partir de una de laboratorio ni modificar sus límites fuera de su especificación.
Filtros y tortas#
La filtración hace pasar un fluido por un medio que retiene sólidos o macromoléculas. A medida que se forma la torta, cambia la resistencia al flujo y puede aumentar la caída de presión. Una torta muy compacta retiene mejor ciertas partículas y deja pasar menos fluido; también puede reducir capacidad y atrapar líquido valioso. El medio filtrante, el tamaño de poro, la compresibilidad del sólido, la presión y el lavado determinan el resultado.
La filtración superficial retiene principalmente en la superficie; la filtración en profundidad captura dentro del medio. Ninguna descripción basta sin considerar fugas, canales preferenciales, rotura, ensuciamiento y cambio de presión. El filtrado puede ser claro y contener un soluto disuelto; la torta puede contener líquido, reactivos o metal recuperable. El balance debe seguir ambas corrientes.
La calidad de una filtración se verifica con turbidez, concentración de sólidos, caudal, presión diferencial, humedad de torta y análisis de especies. Un filtro que retiene una partícula no retiene necesariamente una molécula disuelta. La sustitución del medio, el lavado y la limpieza deben controlarse porque una operación de mantenimiento puede liberar material acumulado o contaminar el lote siguiente.
Membranas: barrera y ensuciamiento#
Una membrana separa por permeación diferencial. Presión, concentración, tamaño, carga, afinidad y estructura de la membrana determinan qué atraviesa y qué queda en el retenido. Microfiltración, ultrafiltración, nanofiltración y ósmosis inversa se diferencian por mecanismos y rangos de separación; sus nombres no garantizan retener el componente que interesa en todas las matrices.
El ensuciamiento forma capas o depósitos que reducen flujo y cambian selectividad. Puede deberse a sólidos, materia orgánica, precipitados, bioincrustación o concentración cerca de la superficie. El pretratamiento, la velocidad tangencial, la limpieza y la sustitución afectan el ciclo de vida, pero aumentar presión puede compactar la capa o dañar la membrana. El permeado no es automáticamente agua segura ni el retenido un residuo inerte: ambos requieren análisis y destino.
Las membranas pueden reducir una corriente y concentrar otra. Si el proceso recircula el retenido sin purga, las especies rechazadas se acumulan. Si la limpieza usa un químico incompatible, el módulo pierde integridad o genera una corriente difícil de tratar. La decisión compara flujo, selectividad, recuperación, energía, limpieza, vida útil y calidad de las salidas.
383.4. Destilación, extracción, absorción y cristalización#
Separar con equilibrio y contacto#
Estas operaciones aprovechan diferencias de distribución entre fases. La destilación usa volatilidad relativa para enriquecer componentes en vapor y líquido; la absorción transfiere un componente de un gas a un líquido; la extracción líquido-líquido reparte un soluto entre líquidos que idealmente no se mezclan; la cristalización forma un sólido desde una solución sobresaturada o fundida. En todas, el contacto, la composición y la energía determinan pureza y recuperación.
La destilación puede alcanzar separaciones exigentes, pero necesita calor para vaporizar y enfriamiento para condensar. La volatilidad relativa cambia con presión, composición y temperatura; una columna puede tener muchas etapas y aun así producir un producto fuera de límite si la alimentación, el reflujo o la presión varían. No es una separación universal ni una razón para calentar una mezcla desconocida. Sustancias inflamables, tóxicas o presurizadas requieren diseño, detección y procedimientos especializados.
La absorción depende de solubilidad, equilibrio, área de contacto, caudal y regeneración del líquido absorbente. Una torre puede retirar un contaminante de un gas y trasladarlo a un líquido que después necesita tratamiento. La extracción produce una fase enriquecida —extracto— y otra empobrecida —refinado o raffinate—; una emulsión estable puede impedir la separación y arrastrar disolvente. El éxito se mide en ambas fases, no solo en la concentración del producto.
Cristalizar es seleccionar una fase#
La cristalización aprovecha que una sustancia cambia de solubilidad con temperatura, composición o disolvente. La sobresaturación impulsa nucleación y crecimiento; una sobresaturación excesiva puede generar muchos cristales pequeños, aglomerados o inclusiones. Enfriar, evaporar, añadir un antisolvente o cambiar pH no produce la misma población cristalina. La forma, el tamaño, la pureza y la humedad del sólido son propiedades de producto.
Un cristal puede excluir una impureza y otra puede quedar en su superficie o dentro de la red. Lavar mejora pureza y genera una corriente líquida; reciclar el licor madre conserva soluto y acumula impurezas. La filtración y el secado posteriores forman parte de la operación, no son un apéndice. El diseño debe definir cuál es el producto: una masa seca, una distribución de tamaño, una forma cristalina o una pureza química.
La operación real se aparta del equilibrio ideal por tiempos finitos, mezcla imperfecta, transferencia de calor y masa, incrustaciones y variación de alimentación. El capítulo 384 desarrollará cinética, reactores y transferencia; aquí basta reconocer que una separación física necesita tiempo y contacto, y que reducir el equipo no conserva automáticamente ese comportamiento.
Control, riesgos y mantenimiento#
Las columnas, bombas, intercambiadores, filtros, centrifugadoras y módulos de membrana forman un sistema. Una válvula que cambia presión puede alterar una fase; una bomba que pierde caudal puede reducir contacto; una incrustación puede modificar área y composición; una fuga de sello puede introducir aire o liberar disolvente. Los indicadores de calidad deben relacionarse con variables de proceso y con el estado del equipo.
El mantenimiento debe preservar contención, superficie, limpieza, calibración y capacidad de inspección. Abrir un filtro, una columna o un módulo puede exponer inventarios residuales; una limpieza puede movilizar un contaminante; una reparación puede cambiar rugosidad o volumen. Las tareas se planifican con aislamiento, identificación de sustancias, compatibilidad y verificación antes del reinicio. La operación de proceso no se separa artificialmente de la integridad del equipo.
383.5. Rendimiento, pureza, pérdidas y recirculación#
No optimizar una sola cifra#
El rendimiento de masa es la fracción de masa de alimentación que llega a un producto; la recuperación sigue el componente de interés; la pureza describe cuánto del producto es ese componente u otra propiedad especificada. Pueden moverse en direcciones opuestas. Recuperar más soluto en una corriente puede arrastrar impurezas; obtener alta pureza puede enviar más componente valioso a una purga. El resultado debe expresarse con base, unidad, corriente y periodo.
Una operación puede tener alto rendimiento de masa y baja recuperación del componente, o baja masa de producto y alta pureza. Comparar procesos exige especificar si el objetivo es venta, siguiente reacción, reutilización de solvente, descarga permitida o reducción de residuo. La palabra «eficiente» no identifica qué se optimizó ni qué costo se trasladó a otra corriente.
Recircular conserva y acumula#
La recirculación puede reducir materia prima, disolvente, agua o energía fresca. También puede acumular una impureza que no participa en el producto principal. Un punto de purga extrae parte de la corriente para mantenerla dentro de límites, pero crea un residuo que debe tratarse. Sin purga, el balance estacionario puede ser imposible; con una purga excesiva, se pierde material valioso.
El reproceso tiene un costo de tiempo, energía, capacidad y trazabilidad. Devolver un lote fuera de especificación puede corregir una propiedad y aumentar otra impureza. Mezclarlo con producto bueno puede diluir una desviación y ocultar su origen, o ser una práctica permitida si el estándar lo contempla y el lote sigue siendo verificable. La decisión debe estar definida antes del problema, con criterios de liberación, retención, reproceso y descarte.
Las pérdidas se distribuyen entre tortas, lodos, permeados, gases, licor madre, fondos, purgas, limpieza y material retenido en el equipo. Una planta que declara solo producto y residuo final puede omitir inventarios y pérdidas difusas. El balance de componente y la reconciliación de datos permiten identificar dónde se concentra la desviación. Si el cierre depende de una pérdida «desconocida», la incertidumbre debe permanecer visible.
Verificación y cambio de escala#
Una prueba de laboratorio puede mostrar que una membrana retiene un soluto, que un filtro produce una torta o que una destilación enriquece una fracción. Al pasar a una unidad mayor cambian tiempos de mezcla, áreas, gradientes, retención y mantenimiento. No hace falta resolver aquí el diseño de escala, que corresponde al capítulo 384, pero sí rechazar la idea de que una geometría mayor conserva automáticamente la misma separación.
El escalado responsable define qué relación se intenta conservar: tiempo de mezcla, flujo por área, caída de presión, carga de sólidos, velocidad de corte, número de etapas o capacidad de evacuación de calor. Después identifica qué no puede conservarse al mismo tiempo y qué prueba detectará el límite. Una campaña piloto no es una miniatura perfecta de la planta; es una fuente de evidencia con un dominio de validez.
El control de calidad debe tomar muestras de alimentación, intermedios, productos y salidas. La especificación puede incluir composición, humedad, tamaño, viscosidad, color, forma cristalina, concentración, carga microbiana o propiedad funcional según el sector. Cada ensayo necesita método, incertidumbre y relación con la decisión. Un analizador en línea puede controlar rápido una variable; un laboratorio puede confirmar otra; ninguno sustituye el balance.
Cierre y síntesis#
Las operaciones de proceso convierten corrientes en productos mediante contrastes físicos y químicos, pero no hacen desaparecer la materia. Un balance define entradas, salidas y acumulaciones; mezclar busca una uniformidad concreta y puede crear dispersiones difíciles de romper; filtrar, sedimentar, centrifugar y usar membranas separa por tamaño, densidad, barrera o permeación; destilar, extraer, absorber y cristalizar aprovecha cómo una especie se reparte entre fases.
La decisión completa incluye pureza, recuperación, rendimiento, energía, riesgos, mantenimiento, residuos y posibilidad de verificar el resultado. Recircular puede ahorrar y acumular; purgar puede estabilizar y desperdiciar; escalar puede aumentar capacidad y cambiar el mecanismo dominante. Una operación bien diseñada no es la que entrega una única cifra óptima, sino la que hace visibles sus corrientes, controla sus límites, mantiene la integridad del equipo y permite explicar por qué el producto cumple.
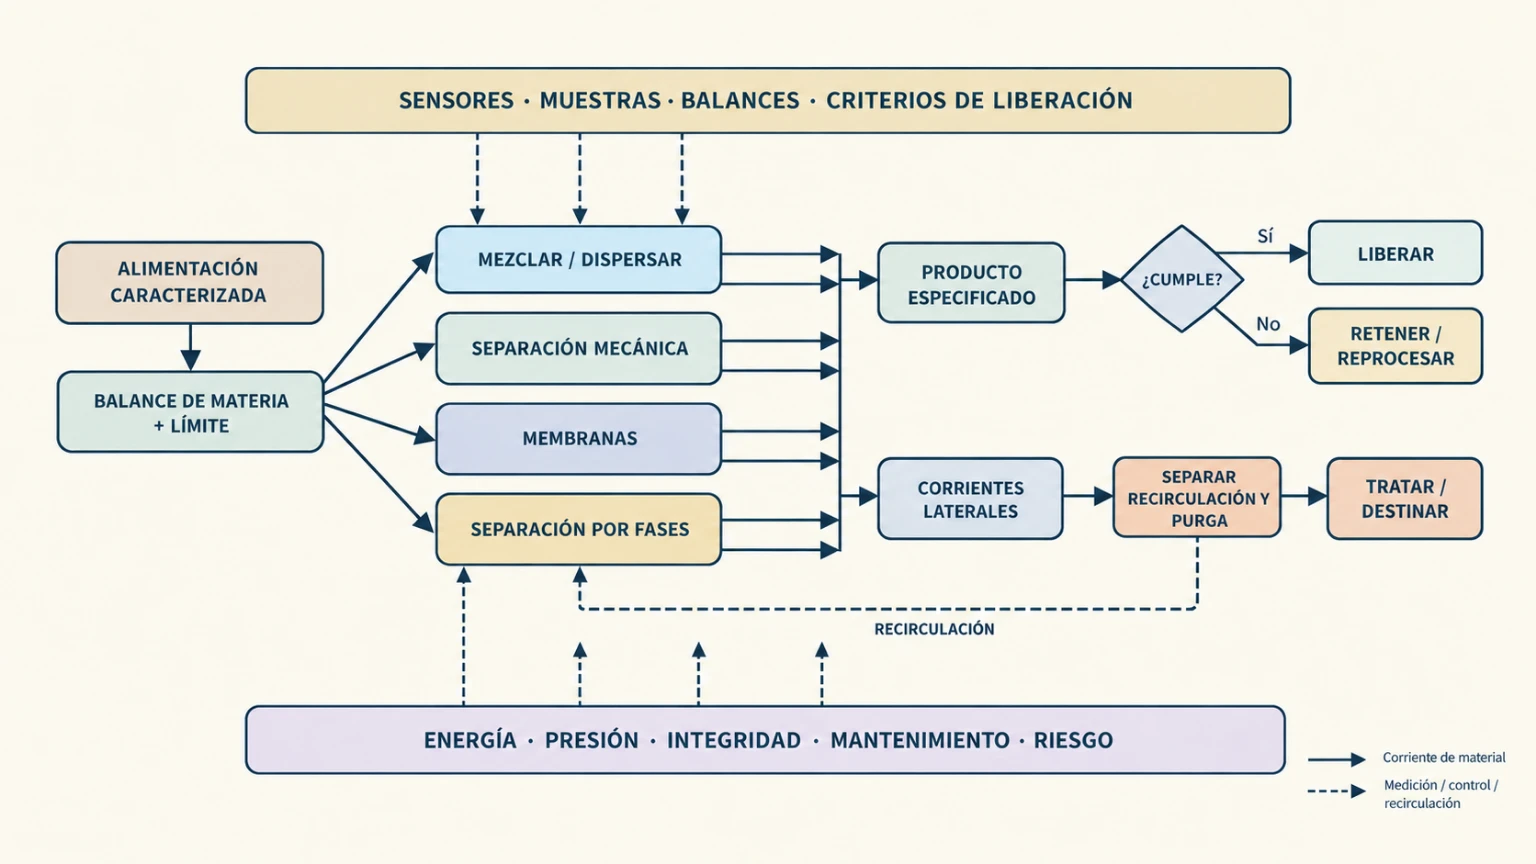
Clave de lectura. Las familias de operaciones no forman una escalera universal. Cada rama separa por un contraste distinto y conserva sus propias salidas; la medición y el balance devuelven información al proceso y muestran cuándo una recirculación necesita una purga o una decisión de reproceso.
Preguntas de transferencia#
El producto cumple, el balance no#
Ejemplo construido. Un tanque entrega un producto con la concentración prevista, pero el balance de masa de la campaña queda abierto. ¿Qué debería comprobarse antes de declarar éxito?
Mostrar respuesta razonada
Hay que revisar base húmeda o seca, inventarios del tanque y tuberías, tiempos de muestreo, calibración de caudales y masas, corrientes de limpieza, purgas, pérdidas y material retenido. Una muestra conforme no demuestra que todo el componente llegó al producto. Si el cierre depende de una pérdida no medida, la incertidumbre debe mantenerse y localizarse antes de liberar la campaña.
Agitar más no homogeneiza siempre#
Ejemplo construido. Una suspensión presenta depósitos en el fondo. Se propone duplicar la velocidad del impulsor sin examinar el equipo. ¿Qué hipótesis alternativas deben compararse?
Mostrar respuesta razonada
Puede haber sedimentación durante una espera, densidad o tamaño de partícula cambiados, impulsor desgastado, zona muerta, deflectores ausentes, nivel incorrecto, viscosidad distinta o una muestra tomada en una zona favorable. Más velocidad puede aumentar espuma, desgaste o cizallamiento sin resolver la distribución. Hay que medir composición a varias alturas y tiempos, revisar estado mecánico y definir qué uniformidad se exige.
Membrana con buen permeado#
Ejemplo construido. Una membrana produce un permeado claro durante una hora, pero después cae el flujo y aumenta una especie que debía retenerse. ¿Qué se investigaría?
Mostrar respuesta razonada
Ensuciamiento, compactación, precipitación, bioincrustación, cambio de alimentación, presión, integridad del módulo y acumulación en el retenido. La claridad visual no identifica solutos disueltos ni una ruptura de selectividad. Se compararían flujo, presión diferencial, análisis de ambas corrientes y condiciones de limpieza; aumentar presión sin entender la causa puede agravar el problema.
Pureza contra recuperación#
Ejemplo construido. Una extracción líquido-líquido produce un refinado muy puro, pero pierde gran parte del soluto valioso en la fase de desecho. Se propone aumentar etapas sin evaluar la corriente. ¿Qué decisión sería más completa?
Mostrar respuesta razonada
Separar pureza, recuperación y rendimiento, y seguir extracto, refinado, emulsión, disolvente, lavado y purga. Más etapas pueden aumentar recuperación y consumo, o trasladar impurezas y disolvente al residuo. Hay que definir la especificación del producto, el valor de la pérdida, la capacidad de tratar la corriente lateral y el límite de operación. No existe una mejora sin una frontera del balance.
Fuentes y lecturas del capítulo#
Massachusetts Institute of Technology. Separation Processes, MIT OpenCourseWare 10.32. Curso académico sobre separaciones por equilibrio y velocidad, cascadas de etapas, destilación, absorción y membranas. (MIT OpenCourseWare).
Indian Institute of Technology Madras / NPTEL. Principles of Downstream Techniques in Bioprocess. Curso universitario abierto sobre balances, diagramas de flujo, separación sólido-líquido, filtración, extracción, membranas, cristalización, secado y destilación. Se utiliza como mapa de operaciones, no como receta de una planta concreta. (programa del curso en NPTEL).
McCabe, Warren L., Julian C. Smith y Peter Harriott. Unit Operations of Chemical Engineering. McGraw-Hill. Referencia clásica para mezcla, sedimentación, filtración, centrifugación, destilación, extracción, absorción y cristalización. (McGraw Hill, catálogo).
American Institute of Chemical Engineers, Center for Chemical Process Safety. Guidelines for Safe Process Operations and Maintenance. Orientación sobre integridad de instalaciones, operación, mantenimiento y respuesta a condiciones anómalas a lo largo del ciclo de vida; no sustituye procedimientos locales. (AIChE/CCPS).
National Institute of Standards and Technology. NIST Handbook 44, edición vigente. Lectura de apoyo para comprender que instrumentos, tolerancias, pruebas y repetibilidad forman parte de una medición defendible. (NIST, edición vigente).