PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
388
Control de calidad, inspección y ensayos
Cómo convertir requisitos y mediciones imperfectas en decisiones de proceso defendibles
En este capítulo
Una caja de tornillos sale de una línea con el diámetro dentro de la tolerancia. En el montaje, sin embargo, algunos se aflojan después de ciclos de vibración. Una cámara había descartado piezas con rebabas, pero no podía ver una grieta bajo la superficie; otro lote había pasado un ensayo de tracción porque las pocas probetas tomadas no representaban el cambio de materia prima. En cada caso hubo una inspección y un resultado. Lo que faltó fue relacionar requisito, método, muestra, incertidumbre y mecanismo de fallo.
Calidad no significa perfección. En la terminología de gestión de la calidad, es el grado en que las características inherentes de un objeto cumplen requisitos (ISO 9000). El requisito puede venir de una función, una norma, un contrato, una regulación o una necesidad de seguridad. La calidad de un producto no queda establecida por una apariencia satisfactoria ni por un certificado aislado: depende de qué se quería lograr, cómo se midió y qué incertidumbre acompaña la evidencia.
El capítulo 387 trata flujo, lotes, colas, capacidad efectiva y cuellos de botella; allí el problema es cómo producir y programar. El capítulo 389 tratará falla funcional, mantenimiento, diagnóstico y repuestos; aquí una inspección puede aportar señales para ese trabajo, pero no se convierte en un manual de reparación. El foco es la cadena que convierte una necesidad en criterio verificable, una muestra en información y una no conformidad en aprendizaje. La pregunta dominante es cómo decidir sin confundir especificación con función, inspección con ensayo, muestra con población ni correlación con causa.
388.1. Requisito, especificación y criterio de aceptación#
Un requisito expresa algo que debe cumplirse para que un producto, proceso o servicio sea apto para su propósito. Puede ser «sellar durante un intervalo de presión y temperatura», «no liberar una sustancia por encima de un límite» o «encajar con el componente previsto». Una especificación traduce una parte del requisito a características observables y límites: dimensión, composición, fuerza, rugosidad, tasa de fuga, apariencia o respuesta eléctrica. La traducción siempre pierde algo. Una dimensión puede ser necesaria para el montaje y no bastar para la durabilidad; un color puede ser un indicador de mezcla y no la función que importa.
El criterio de aceptación establece cómo se decide a partir de una medición o de una observación. Puede exigir un valor entre límites, una ausencia de discontinuidades detectables, una identificación correcta o un conjunto de condiciones simultáneas. Es distinto del límite de especificación: el límite dice qué intervalo se desea; el criterio debe decir cómo se compara el resultado, con qué método, en qué estado de la muestra y con qué regla para la incertidumbre. Una decisión sin esa regla puede cambiar según quién lea el mismo número.
La tolerancia no es el objetivo. Si un diámetro nominal es de 20 mm con límites estrechos, centrar el proceso cerca de 20 mm reduce riesgo de cruzar un límite, pero no garantiza que la pieza soporte una carga. Si un ensayo de resistencia tiene un mínimo, obtener un valor muy alto no demuestra que no haya un modo de fallo distinto. Conviene separar valor nominal, tolerancia, límite funcional y objetivo de proceso. El nominal organiza diseño; la tolerancia limita variación admisible; el límite funcional conecta con uso; el objetivo orienta la operación y puede ser más estricto que la especificación.
La relación entre requisito y especificación puede tener varias capas. Un requisito de seguridad puede traducirse en una propiedad de material, una geometría, una condición de montaje y una prueba de desempeño. Una especificación de proveedor puede ser más estrecha que la exigencia del producto, pero no necesariamente mide el mismo fenómeno. La trazabilidad del razonamiento debe mostrar qué riesgo cubre cada característica y qué queda fuera. Si una prueba es un sustituto indirecto de la función, se debe comprobar que la relación se mantiene cuando cambian materiales, geometrías o condiciones de uso.
La palabra conformidad describe la satisfacción de un requisito; no significa que el objeto sea superior en todos los sentidos. Dos productos pueden ser conformes y tener grados distintos, siempre que el grado sea apropiado para el uso. A la inversa, un producto puede cumplir un límite secundario y ser inadecuado por una función que nunca se midió. ISO 9000 distingue calidad de grado: un grado más alto no es automáticamente más calidad si no corresponde a la necesidad. La evaluación debe comenzar por el propósito, no por la lista más larga de ensayos.
Medir exige definir el mensurando, la cantidad que se quiere conocer. «Longitud» no basta si no se aclaran punto de contacto, temperatura, orientación, estado de carga y método. En un recubrimiento, el espesor puede variar espacialmente; en un material poroso, humedad y densidad cambian la respuesta; en una pieza flexible, la fuerza aplicada durante la medición modifica el resultado. El Vocabulario Internacional de Metrología recuerda que una medición presupone un procedimiento, un sistema calibrado y condiciones compatibles con el uso del resultado.
Toda medición tiene incertidumbre. No es una confesión de ignorancia, sino un parámetro que describe la dispersión atribuible al mensurando a partir de la información disponible. El JCGM 100:2008, Guía para la expresión de la incertidumbre, explica reglas generales para evaluarla y expresarla. Si un límite es 10 y el resultado informado es 10,1 con una incertidumbre relevante, «está fuera» puede ser una conclusión demasiado tajante. La regla de decisión puede incluir una banda de guarda, una probabilidad de conformidad o una investigación adicional; debe estar acordada antes de mirar el resultado.
La especificación también debe decir qué ocurre con el producto que no puede medirse directamente. Un ensayo acelerado, un cupón de material o una prueba de superficie pueden ser indicadores útiles, pero requieren evidencia de que predicen la función. La validación de un método pregunta si detecta lo que importa con sensibilidad, selectividad, repetibilidad y robustez suficientes. Un método rápido no es mejor por ser rápido, y uno sofisticado no es mejor si su señal no se conecta con el riesgo.
Esta arquitectura evita dos errores opuestos. El primero es tratar la calidad como una marca de aprobado o rechazado que oculta la distribución de resultados. El segundo es disolver los requisitos en una discusión indefinida sobre contexto. Un criterio defendible especifica la función, la característica observada, el método, la incertidumbre, la autoridad para decidir y la acción cuando la evidencia es insuficiente. La siguiente sección pregunta cuánto de esa evidencia debe observarse y cómo elegirlo.
388.2. Muestreo de recepción y control estadístico#
Una población de piezas, un lote de materia prima o una secuencia de mediciones rara vez se examina por completo. El muestreo selecciona unidades o incrementos para aprender algo sobre un conjunto mayor; la calidad de la conclusión depende de cómo se seleccionan, no solo de cuántos se toman. Un lote es una población definida por identidad y condiciones de producción o recepción. La muestra debe tener una relación documentada con ese lote: selección aleatoria cuando se estima una característica, estratificación cuando existen subgrupos relevantes y precauciones frente a escoger solo unidades accesibles o convenientes.
El muestreo de aceptación y el control estadístico tienen propósitos distintos. El primero ayuda a decidir la disposición de un lote a partir de una muestra; el segundo observa el comportamiento del proceso en el tiempo para detectar cambios y actuar antes de que se acumulen productos no conformes. El NIST Engineering Statistics Handbook advierte que el muestreo de aceptación estima si un lote probablemente es aceptable, pero no describe por sí solo la calidad completa del lote ni mejora el proceso.
La probabilidad de no encontrar una condición depende de su frecuencia y del diseño muestral. Si una fracción
La expresión sirve para construir intuición, no para borrar sus supuestos. La selección sin reemplazo, la agrupación de defectos, la dependencia entre unidades y un método imperfecto de detección cambian la probabilidad. Una muestra pequeña puede ser razonable para un riesgo raro si el coste de inspección es alto y la consecuencia es baja; puede ser inaceptable para un modo de fallo grave aunque todas las unidades observadas parezcan buenas. El tamaño muestral debe derivarse del riesgo, el lote, la variación y la capacidad del método.
También importa el nivel de agregación. Una muestra tomada del inicio, centro y final de una bobina puede revelar gradientes que diez piezas consecutivas no mostrarían. Una probeta extraída de una zona accesible no representa necesariamente una soldadura, una esquina o una interfaz. En recepción, la identidad del proveedor y la homogeneidad declarada pueden justificar un plan, pero un cambio de lote, transporte, humedad o embalaje puede romper esa justificación. La representatividad es una hipótesis que debe sostenerse con evidencia.
Los límites de control no son límites de especificación. Los primeros se calculan a partir del comportamiento del proceso y señalan una variación improbable bajo un régimen estable; los segundos vienen de función, diseño, contrato o regulación. Un proceso puede estar estable y ser incapaz porque su dispersión es demasiado amplia o está desplazado. También puede producir valores dentro de especificación y estar inestable, con una deriva que la muestra actual todavía no refleja. NIST recomienda evaluar la estabilidad antes de hablar de capacidad (estabilidad del proceso).
Un gráfico de control no es una alarma infalible. Una señal fuera de límite puede deberse a una causa especial —herramienta dañada, lote distinto, error de ajuste, sensor desplazado— o a un dato mal registrado. Una secuencia de puntos dentro de los límites puede mostrar tendencia, ciclos o agrupamiento. Si se reacciona a cada fluctuación, se sobreajusta el proceso; si se ignora una deriva porque ningún punto cruza el límite, se pierde capacidad de prevención. El contexto de lote, turno, material, instrumento y operación ayuda a interpretar la señal.
La capacidad del proceso compara la variación de un proceso estable con los límites de especificación. Índices como
Antes de atribuir variación al proceso hay que evaluar el sistema de medición. La repetibilidad describe cuánto cambia un mismo operador o instrumento bajo condiciones repetidas; la reproducibilidad considera cambios de operador, equipo o laboratorio. Resolución, deriva, calibración, método de fijación y ambiente pueden hacer que la variación medida pertenezca al instrumento y no a las piezas. Un sistema que no distingue una diferencia relevante no puede respaldar decisiones finas, aunque entregue muchos decimales.
El control estadístico es una conversación entre datos y acción. La muestra revela una parte de la población; el gráfico ordena la historia; el ensayo confirma una característica; la investigación conecta la señal con una causa plausible. Un lote no se vuelve homogéneo porque su certificado tenga una media atractiva, y una línea no se vuelve capaz porque una inspección final haya encontrado pocas unidades problemáticas. La siguiente distinción es entre observar sin alterar y ensayar modificando el objeto.
388.3. Ensayos destructivos y no destructivos#
Un ensayo aplica un método definido para obtener información sobre una característica. Puede ser destructivo, cuando la probeta o el producto pierde su condición de uso, o no destructivo, cuando el objetivo es inspeccionar sin producir un daño inaceptable. Una inspección es una actividad más amplia: puede observar, medir, comparar, revisar documentación o decidir si hace falta un ensayo. Mirar una soldadura con luz es inspección; medir su penetración con ultrasonidos es un ensayo no destructivo; romper una probeta para conocer su resistencia es un ensayo destructivo. Las categorías se pueden combinar, pero no son intercambiables.
Los ensayos destructivos revelan propiedades que dependen de llevar el material hasta un estado definido. Tracción, compresión, flexión, fatiga, impacto, presión de rotura, desgaste o análisis químico pueden enseñar resistencia, deformación, tenacidad, vida cíclica o composición. Como la unidad ensayada no vuelve a servicio, se necesita un plan para seleccionar probetas y relacionarlas con el lote. Un resultado alto en una probeta no prueba uniformidad; un resultado bajo puede deberse a una entalla de preparación, una orientación distinta o una región localizada.
La geometría de la probeta importa. La velocidad de carga, temperatura, humedad, acabado, dirección de extracción, sujeción y acondicionamiento forman parte del resultado. Comparar valores obtenidos con métodos o condiciones diferentes puede crear una falsa tendencia. Un ensayo normalizado mejora comparabilidad, pero no convierte la probeta en una réplica perfecta del producto: los espesores, concentraciones de tensión, uniones y defectos de escala pueden cambiar el modo de fallo. La interpretación debe declarar qué se transfiere y qué no.
Los ensayos no destructivos (END) buscan discontinuidades, propiedades o cambios sin retirar necesariamente la pieza del servicio. Entre los métodos extendidos están inspección visual, líquidos penetrantes, partículas magnéticas, corrientes inducidas, radiografía y ultrasonidos; la guía de la IAEA sobre ensayos no destructivos describe sus principios y aplicaciones. Cada método responde a una interacción distinta: algunos son sensibles a la superficie, otros a volumen o interfaces; la conductividad, permeabilidad, geometría y acceso limitan qué puede verse.
Una imagen radiográfica, un eco ultrasónico o una indicación de penetrante no es el defecto mismo. Es una señal que debe interpretarse con un procedimiento, un umbral, un operador competente y referencias apropiadas. La sensibilidad puede variar con orientación, profundidad, tamaño y contraste. Una técnica puede encontrar una grieta abierta y no una inclusión alineada de otra manera; otra puede localizar una discontinuidad interna y no evaluar su efecto sobre la resistencia. La ausencia de señal significa «no detectado bajo estas condiciones», no «ausente con certeza absoluta».
Los métodos necesitan verificación y, cuando procede, validación para el uso concreto. Se comparan con patrones o piezas de referencia, se comprueba la estabilidad del equipo, se documenta la preparación y se evalúa la capacidad de los inspectores. Un método con alta sensibilidad puede producir indicaciones irrelevantes y falsos positivos; uno con bajo umbral de decisión puede generar falsos negativos si la señal queda cerca del ruido. El criterio debe considerar severidad, probabilidad de propagación, detectabilidad y consecuencia funcional.
La inspección visual tiene un lugar, pero su alcance es estrecho. Puede detectar una deformación, coloración, rebaba o daño superficial de forma rápida, y también puede confirmar que la identificación y el montaje son correctos. No puede descartar por sí sola delaminaciones, poros internos, fatiga acumulada o cambios de composición. Del mismo modo, un ensayo de dureza puede ser un indicador útil de tratamiento térmico, pero no reemplaza una prueba de tenacidad o de unión si esas son las funciones críticas.
Combinar métodos no significa acumular pruebas sin razón. Se elige una secuencia que cubra modos de fallo complementarios y que preserve la pieza para ensayos posteriores. Un examen superficial puede localizar una zona para ultrasonidos; un END puede seleccionar qué muestras destructivas conviene tomar; el ensayo destructivo puede verificar que una indicación observada se relaciona con pérdida funcional. La cadena debe evitar tanto el exceso costoso como la confianza injustificada en una sola señal.
La competencia del laboratorio forma parte de la evidencia. ISO/IEC 17025 establece requisitos de competencia, imparcialidad y operación consistente para laboratorios de ensayo y calibración (ISO/IEC 17025:2017). La acreditación no vuelve verdadero cada resultado ni sustituye especificar el método, pero aporta un marco para personal, equipos, trazabilidad, métodos, registros y revisión técnica. El usuario debe comprobar que el alcance acreditado cubre el ensayo concreto y que las condiciones son comparables.
Ensayar es producir conocimiento condicionado. Un resultado responde a una pregunta definida en una muestra definida y bajo unas condiciones. Para decidir sobre un lote, hay que conectar esa respuesta con muestreo, incertidumbre, modo de fallo y consecuencia. La trazabilidad y la gestión de no conformidades sostienen esa conexión cuando el resultado no coincide con lo esperado.
388.4. Trazabilidad de materiales y no conformidades#
La trazabilidad permite reconstruir el origen, la transformación, la medición y el destino de un material o producto. Puede incluir proveedor, lote, colada, número de serie, orden de trabajo, equipo, operador, tiempo, condiciones ambientales, resultados y decisiones. No es acumular etiquetas: es conservar una cadena de identidad suficientemente completa para responder qué se usó, qué se hizo, qué se observó y qué otras unidades podrían compartir la misma causa.
La trazabilidad metrológica es otra relación, aunque se conecte con la anterior. Un resultado puede enlazarse a referencias mediante una cadena documentada de calibraciones, cada una contribuyendo a la incertidumbre. Esto no significa que el instrumento sea infalible ni que su calibración garantice que fue usado correctamente. Significa que el valor puede compararse con una referencia reconocida y que las contribuciones relevantes están consideradas. Confundir trazabilidad de lote con trazabilidad metrológica deja un hueco importante.
Una no conformidad es el incumplimiento de un requisito. No es necesariamente un defecto peligroso ni una culpa individual. Puede ser una dimensión fuera de límite, un registro incompleto, un material no identificado, un método no autorizado o una función que no se alcanza. Un defecto suele reservarse para una condición que impide cumplir una exigencia de uso; una desviación puede describir que el proceso se apartó de una instrucción aunque el producto todavía deba evaluarse. Las definiciones deben mantenerse coherentes en el sistema que decide.
Cuando se detecta una no conformidad, la primera tarea es evitar que la evidencia y el material se mezclen. Se identifica y separa el lote o unidad, se conserva el estado de la muestra, se registran condiciones y se decide quién puede liberar, retener o disponer el material. «Revisar todas las piezas» no siempre es posible ni útil; «aceptar porque el promedio es bueno» puede ocultar un riesgo localizado. La contención inicial protege al cliente y mantiene abierta la investigación.
La disposición puede incluir devolución, descarte, reparación, reproceso, reclasificación o uso bajo una concesión formal. Cada opción cambia el riesgo. Un reproceso puede introducir otra variación; una reparación puede afectar trazabilidad; una concesión puede ser razonable para una función de baja consecuencia y peligrosa para una barrera de seguridad. La autoridad para decidir, el análisis técnico y la comunicación con el cliente o regulador deben quedar documentados. La presión por cumplir una fecha no convierte una excepción en evidencia.
La causa no es el último evento visible. Si una pieza tiene una dimensión incorrecta, «operador se equivocó» describe una posibilidad, no explica por qué el sistema permitió el error, por qué no lo detectó o por qué se repitió. Una investigación puede comparar lotes, turnos, herramientas, parámetros, materias primas, instrumentos y condiciones ambientales; puede reconstruir la secuencia y probar hipótesis con datos independientes. Diagramas de causa, análisis de Pareto o los «cinco porqués» son ayudas para organizar preguntas, no pruebas automáticas de causalidad.
Una causa raíz es una explicación que, si se elimina o controla, reduce la probabilidad de recurrencia y que está respaldada por evidencia. Puede haber varias causas: un diseño sensible, un límite mal traducido, una herramienta desgastada y una inspección incapaz de detectar el modo de fallo. La investigación debe distinguir causa de ocurrencia —por qué apareció la condición— y causa de escape —por qué llegó al siguiente paso—. Corregir solo el escape, por ejemplo aumentar la inspección final, puede elevar coste sin reducir la generación del problema.
Los registros también son parte de la calidad. Una hoja modificada sin historial, una medición copiada, una muestra sin identificación o un resultado sin método impiden reconstruir la decisión. La integridad de datos exige que los registros sean atribuibles, legibles, contemporáneos, originales o copias verificadas y exactos, con cambios justificables. La trazabilidad no es un archivo para una auditoría futura: es la memoria que permite aprender antes de que el mismo material llegue a otra etapa.
El capítulo 389 profundizará en fallas funcionales y mantenimiento. Aquí basta observar que una no conformidad puede ser el primer indicio de degradación de una herramienta, un útil o un sistema de medición. No corresponde convertir ese indicio en un diagnóstico de mantenimiento sin examinarlo, pero tampoco archivarlo como «problema de calidad» separado del equipo. Las fronteras organizativas no deben romper la cadena causal.
388.5. Corregir causas sin ocultar variación#
Corregir un proceso no es hacer que un resultado problemático desaparezca de la tabla. Es modificar una causa, verificar que el cambio funciona y observar qué efectos secundarios produce. La acción correctiva debe partir de una hipótesis: qué variable cambia, por qué debería cambiar el resultado, qué medición lo mostraría y en qué plazo. Si la causa es incierta, la respuesta puede ser una prueba discriminante o una contención provisional, no una afirmación de certeza.
La variación común pertenece al sistema tal como está diseñado y operado; la variación especial aparece por una causa identificable o un cambio localizado. La distinción es útil, pero no siempre inmediata. Un sensor que deriva puede parecer una causa especial; una mezcla de proveedores puede convertir una fuente común en dos poblaciones; un cambio estacional puede estar fuera del modelo histórico. Separar señales exige tiempo, datos y conocimiento del proceso. No conviene etiquetar cada desviación para cerrar rápidamente el expediente.
Las acciones correctivas deben preservar la información sobre la magnitud y la frecuencia del problema. Si se cambia el criterio de aceptación solo porque muchos resultados fallan, se ha modificado la definición del problema, no necesariamente el proceso. Si se inspecciona el cien por ciento sin entender el mecanismo, se puede contener el escape y aumentar la carga de trabajo mientras la variación continúa. Si se retiran los valores atípicos porque estorban al índice de capacidad, se destruye evidencia sobre la causa especial. La transparencia requiere registrar qué se excluyó, por qué y con qué efecto.
La incertidumbre también participa en la corrección. Dos laboratorios pueden obtener valores distintos sin que uno esté «equivocado» si sus incertidumbres y sesgos no se han comparado. Un resultado cercano al límite puede exigir una regla de decisión conservadora, una medición confirmatoria o una evaluación de riesgo. La Guía JCGM 106 sobre incertidumbre y evaluación de la conformidad recuerda que decidir conformidad implica relacionar incertidumbre, límites y riesgo de decisión. El objetivo no es producir una falsa frontera exacta, sino una decisión proporcional a las consecuencias.
La capacidad estadística debe seguir a la estabilidad y a la función. Un proceso muy estable pero centrado fuera del objetivo puede ser predeciblemente malo; otro con media adecuada y dispersión amplia puede fallar de modo intermitente. Los índices
La retroalimentación más fértil conecta cuatro preguntas: ¿qué se exigía?, ¿qué se midió?, ¿qué ocurrió en el proceso?, ¿qué función tuvo el producto? Una especificación puede necesitar revisión si no representa la función; un ensayo puede necesitar validación si no detecta el modo de fallo; un plan muestral puede ser insuficiente si cambió la estructura del lote; un proceso puede necesitar rediseño si opera demasiado cerca del límite. Mejorar una etapa sin revisar las otras puede desplazar el problema.
La calidad tampoco se agota en el interior de la fábrica. Una pieza puede cumplir sus límites y ser difícil de reparar, peligrosa al desmontar, costosa de inspeccionar o incompatible con el proceso de un cliente. El criterio de aceptación debe reconocer el uso previsto y las consecuencias fuera de la planta, sin transformar cada preocupación ambiental o social en una cifra inventada. Documentar los límites de la evaluación es parte de la honestidad técnica.
La figura integra esta cadena. El requisito se traduce en especificaciones y métodos; el muestreo selecciona evidencia; la medición añade incertidumbre; la inspección y los ensayos generan señales; la decisión mantiene o retiene material; la investigación devuelve información a diseño y proceso. Ninguna flecha garantiza una salida. Un sistema de calidad robusto hace visible qué se sabe, qué no se sabe, qué riesgo se acepta y quién puede cambiar el criterio.
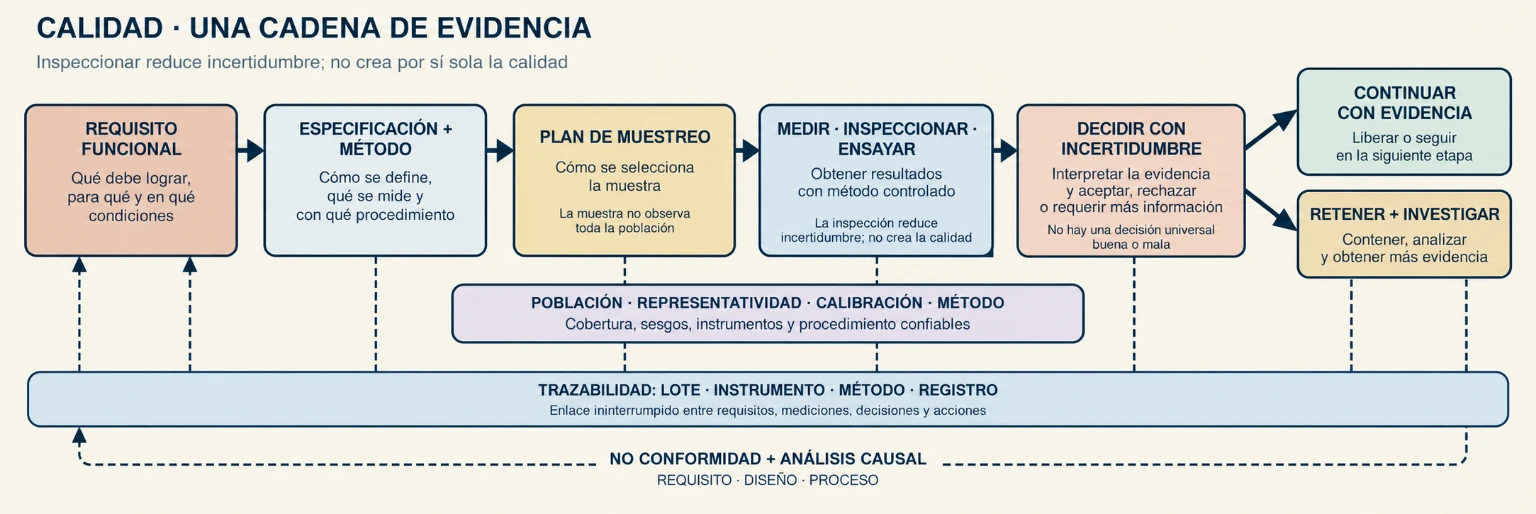
Clave de lectura. El flujo continuo organiza material y decisiones; las líneas discontinuas devuelven información sobre causa y diseño. «Continuar» y «retener/investigar» son estados de gestión según el riesgo y la evidencia, no juicios universales de perfección.
Preguntas de transferencia#
Un lote que pasa una muestra pequeña#
Ejemplo construido. Se reciben diez mil piezas y se ensayan diez elegidas de una sola caja. Todas cumplen una dimensión, pero después aparecen fallos concentrados en otra caja. ¿Qué puede inferirse?
Mostrar respuesta razonada
La muestra respalda solo una conclusión condicionada al plan y a su representatividad. Si las cajas, turnos o zonas corresponden a subpoblaciones distintas, diez piezas consecutivas no representan el lote. Hay que revisar la definición del lote, la selección aleatoria o estratificada, la frecuencia esperada del fallo y la capacidad del método. Aumentar el número sin corregir la selección puede producir más datos del mismo sesgo.
Un resultado cerca del límite#
Ejemplo construido. Una dimensión tiene límite superior 10,00; un laboratorio informa 10,01 y una incertidumbre que alcanza el intervalo entre 9,99 y 10,03. Producción exige clasificarla inmediatamente como no conforme. ¿Qué falta?
Mostrar respuesta razonada
Falta la regla de decisión acordada: cómo se incorpora la incertidumbre y qué riesgo de falsa aceptación o falso rechazo es tolerable. Deben revisarse mensurando, calibración, método, repetibilidad y condiciones; puede requerirse una medición confirmatoria o una banda de guarda. El valor central excede el límite, pero la conclusión debe ser coherente con la incertidumbre y el uso, no con una lectura de dos decimales aislada.
Una grieta que un ensayo no ve#
Ejemplo construido. Una unión supera un ensayo de tracción destructivo, pero el componente falla tras ciclos de vibración por una grieta interna. ¿Por qué el primer resultado no contradice necesariamente al segundo?
Mostrar respuesta razonada
Los ensayos respondieron preguntas diferentes. La tracción mostró comportamiento bajo una carga y una probeta; no necesariamente sensibilidad a fatiga ni ausencia de una discontinuidad interna en cada unión. Deben relacionarse modo de fallo, historia de carga, geometría, muestreo y END adecuado, y verificar que el método detecte la orientación y profundidad relevantes. Ningún ensayo cubre automáticamente todos los riesgos.
La misma no conformidad después de capacitar#
Ejemplo construido. Un defecto se repite después de capacitar de nuevo a los operadores. El responsable propone una tercera sesión y cerrar la acción correctiva. ¿Qué debería investigarse?
Mostrar respuesta razonada
La capacitación puede ser una barrera, pero la recurrencia sugiere revisar diseño, herramienta, materia prima, método de medición, instrucciones, incentivos y condiciones ambientales. Conviene comparar datos antes y después, probar hipótesis y distinguir causa de ocurrencia y de escape. Si el proceso solo funciona con atención extraordinaria, la capacidad está en las personas y no en el sistema. La acción debe demostrar reducción de recurrencia sin ocultar unidades o cambiar retroactivamente el criterio.
La calidad se vuelve defendible cuando cada decisión puede recorrer el camino que la produjo: requisito, característica, método, muestra, resultado, incertidumbre, criterio, disposición y causa. Ese camino no promete eliminar la variación. Permite reconocerla, asignar un riesgo explícito y aprender antes de que la misma incertidumbre se convierta en fallo de uso.
Fuentes y lecturas del capítulo#
International Organization for Standardization. ISO 9000:2026, Quality management — Fundamentals and vocabulary. Vocabulario y conceptos para distinguir calidad, requisito, conformidad y grado. (ISO 9000).
National Institute of Standards and Technology. Engineering Statistics Handbook, Process or Product Monitoring and Control. Recursos sobre estabilidad, gráficos de control, capacidad de proceso y muestreo de aceptación. (NIST, capítulo 6).
Joint Committee for Guides in Metrology. JCGM 100:2008, Evaluation of measurement data — Guide to the expression of uncertainty in measurement. Reglas generales para evaluar y expresar incertidumbre en mediciones. (BIPM/JCGM).
International Organization for Standardization / International Electrotechnical Commission. ISO/IEC 17025:2017, General requirements for the competence of testing and calibration laboratories. Competencia, imparcialidad y operación consistente de laboratorios de ensayo y calibración. (ISO/IEC 17025).
International Atomic Energy Agency. Non-destructive Testing: Methods and Applications. Introducción técnica a inspección visual, líquidos penetrantes, partículas magnéticas, corrientes inducidas, radiografía y ultrasonidos, con sus alcances y límites. (IAEA, Training Course Series No. 26).
International Organization for Standardization. ISO 9001:2026, Quality management systems — Requirements. Requisitos de un sistema de gestión orientado a conformidad, control y mejora; la certificación no sustituye la evidencia técnica del producto. (ISO 9001).