PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
386
Procesamiento, conservación e inocuidad de alimentos
Cómo prolongar la vida útil sin confundir duración, calidad y seguridad
En este capítulo
Una sopa preparada para una jornada de trabajo puede parecer idéntica al terminar la cocción y al día siguiente. Sin embargo, entre ambos momentos cambian la temperatura, el tiempo, la distribución de humedad, el contacto con el aire, el envase y la posibilidad de contaminación. El olor y el aspecto pueden no revelar un peligro. Del mismo modo, un alimento seco puede conservarse mucho tiempo y perder textura o vitaminas antes de volverse peligroso, mientras que un alimento de buena apariencia puede contener un contaminante.
El procesamiento de alimentos modifica una materia prima para hacerla comestible, estable, transportable o aceptable. La conservación intenta frenar deterioro físico, químico y biológico. La inocuidad pregunta si el alimento, usado de acuerdo con su destino, puede causar daño por peligros biológicos, químicos, físicos o por alérgenos. Son problemas relacionados, pero no equivalentes: prolongar la vida útil no garantiza seguridad, y eliminar un microorganismo no conserva por sí solo sabor, nutrientes o acceso.
La trayectoria de este capítulo va desde la variabilidad de la materia prima hasta la decisión sobre consumir, vender, retirar o desechar. El capítulo 385 explicó la fermentación industrial y la biotecnología de procesos; aquí la fermentación aparece como una barrera y una práctica alimentaria, no como estudio de organismos o biorreactores. El capítulo 387 tratará capacidad, lotes, colas y cuellos de botella; aquí interesa que un flujo de producción conserve controles y trazabilidad aunque cambie su ritmo.
386.1. Materia prima, deterioro y peligros#
La materia prima ya trae una historia#
Un alimento no entra en una planta como material neutro. Su especie, variedad, madurez, alimentación, cosecha, sacrificio, transporte, agua, superficie y tiempo transcurrido condicionan lo que puede ocurrir después. Dos lotes de la misma fruta pueden tener distinta acidez y carga microbiana; dos partidas de harina pueden diferir en humedad; dos piezas de pescado pueden haber pasado por cadenas de frío distintas. Procesar no borra esas diferencias: las redistribuye y, a veces, las concentra.
La recepción debe identificar proveedor, lote, estado, temperatura o condición pertinente, integridad del transporte y criterios de aceptación. Un examen visual puede retirar mohos visibles o envases rotos, pero no demuestra ausencia de patógenos, residuos químicos o alérgenos no declarados. El muestreo tiene que representar el lote y conservar la relación entre resultado, fecha y destino. No existe una muestra mágica que convierta una materia prima heterogénea en una certeza completa.
Conviene separar deterioro de peligro. El deterioro incluye cambios de olor, color, textura, rancidez, separación o pérdida de frescura que reducen la aceptabilidad. Un peligro puede causar daño aunque el alimento no se vea alterado; por eso probar, oler o mirar no es una prueba suficiente de inocuidad. Algunos microorganismos producen toxinas o sobreviven sin cambiar de manera evidente el aspecto. Un proceso debe controlar ambos problemas, pero no puede usar una sola señal como sustituto de todos los análisis.
Cuatro familias de peligro#
Los peligros biológicos incluyen bacterias, virus, parásitos, hongos y toxinas biológicas. Pueden introducirse en el campo, el agua, el animal, el equipo, las manos o el aire, y multiplicarse cuando temperatura, humedad, tiempo y nutrientes les resultan favorables. La relación no es simple: un microorganismo puede sobrevivir sin crecer, crecer sin producir una alteración visible o desaparecer durante un tratamiento dejando una toxina resistente. La identificación del alimento y de su uso previsto orienta qué peligros son plausibles.
Los peligros químicos abarcan residuos de limpieza, plaguicidas, metales, toxinas naturales, productos de degradación y sustancias que migran desde materiales en contacto con alimentos. La dosis, la exposición, la distribución y la vulnerabilidad importan. «Natural» no significa inocuo, y «químico» no significa necesariamente peligroso: la evaluación depende de la sustancia y la cantidad. Los peligros físicos —fragmentos de vidrio, metal, piedra, hueso o plástico— se relacionan con equipos, envases, materias primas y mantenimiento. Los alérgenos requieren además control de identidad, segregación, limpieza, formulación y etiquetado; una cantidad pequeña puede ser relevante para una persona sensible.
La evaluación del peligro no consiste en escribir una lista interminable. Pregunta qué puede ocurrir, en qué etapa, con qué probabilidad y gravedad, qué barrera lo reduce y qué evidencia demuestra que la barrera funciona. El Codex sitúa las buenas prácticas de higiene a lo largo de la cadena y relaciona el análisis de peligros con el sistema HACCP; esa relación impide reducir la inocuidad a una inspección final (Codex Alimentarius, CXC 1-1969).
Variabilidad, deterioro y decisiones de entrada#
Una materia prima puede llegar dentro de la especificación media y contener unidades extremas. La distribución de tamaños modifica el calentamiento y el secado; el grado de madurez cambia acidez y firmeza; una carga desigual altera la mezcla; el agua retenida permite reacciones en un punto y no en otro. Por eso una especificación necesita tolerancias, método de medida, frecuencia de muestreo y decisión cuando el resultado está cerca del límite. Un número aislado sin incertidumbre puede inspirar una seguridad excesiva.
El deterioro también tiene una ecología. Cortar una fruta rompe barreras celulares y expone agua y nutrientes; moler un cereal aumenta superficie; filetear un pescado distribuye microorganismos; triturar un alimento puede repartir una contaminación localizada por toda la masa. La operación puede mejorar disponibilidad y textura, pero ampliar la superficie de contacto. La higiene de cuchillas, superficies, agua y manos no es un complemento posterior: pasa a ser parte del diseño de la transformación.
Un lote rechazado no debe volver al proceso por reflejo ni ser descartado sin entender la causa. Puede necesitar segregación, análisis, reproceso autorizado o eliminación. Si se mezcla para diluir una desviación, se pierde trazabilidad y se puede distribuir el peligro. La decisión depende del tipo de desviación, del uso previsto, de la legislación aplicable y de evidencia suficiente. El objetivo no es lograr una apariencia uniforme, sino conservar identidad y control desde la entrada.
386.2. Calor, frío, secado, salado, acidificación y fermentación#
Barreras que cambian condiciones#
Conservar consiste en dificultar supervivencia, crecimiento o reacción, y normalmente se apoya en más de una barrera. Calentar reduce microorganismos y puede inactivar enzimas; enfriar frena muchas velocidades; retirar agua reduce la disponibilidad para crecimiento; sal, azúcar o ácidos alteran el entorno; fermentar transforma sustratos y puede producir ácidos, alcohol u otras condiciones inhibitorias. Ninguna barrera es universal. Su eficacia depende del alimento, de su distribución, del proceso, del envase y del uso posterior.
El calor no es una palabra única. Una pasteurización busca una reducción diseñada de peligros con menor cambio posible en el alimento; un tratamiento comercial más intenso persigue estabilidad distinta; cocinar puede mejorar digestibilidad y textura sin producir un producto estable a temperatura ambiente. La temperatura del equipo no es necesariamente la temperatura del punto más frío del alimento. Tamaño, viscosidad, partículas, agitación, envase, carga y velocidad de enfriamiento cambian la exposición real. Los procesos térmicos comerciales deben ser establecidos y validados para el producto y el envase, no copiados desde una receta doméstica.
La inactivación depende de tiempo, temperatura y resistencia del peligro, pero también de pH, grasa, sólidos, humedad y protección que ofrece la matriz. Medir solo la superficie puede ocultar una zona interior menos tratada. Enfriar después del calor forma parte de la seguridad y de la calidad: una demora puede permitir crecimiento, alterar textura o consumir energía adicional. La verificación combina registro del proceso, calibración, muestreo y revisión de desviaciones. Una lectura de temperatura sin saber dónde y cómo se tomó no demuestra que el lote completo recibió el tratamiento previsto.
Frío, congelación y agua disponible#
Refrigerar no esteriliza. Reduce la velocidad de muchas reacciones y del crecimiento de numerosos microorganismos, pero algunos sobreviven y ciertos organismos pueden multiplicarse en frío. Congelar inmoviliza gran parte del agua y frena el crecimiento; al descongelar, la actividad microbiana puede reanudarse. Además, la formación de cristales daña tejidos y modifica exudado, textura y apariencia. La inocuidad y la calidad después de una interrupción de la cadena de frío requieren conocer tiempo, temperatura, alimento y manipulación, no solo preguntar si el producto «sigue frío».
El manejo del frío consume energía y depende de una cadena: precooling, cámara, carga, puertas, transporte, exposición en venta y almacenamiento doméstico. Un equipo que marca la temperatura del aire no necesariamente representa el centro de un alimento grande. Sensores, alarmas, mantenimiento y registros permiten detectar fallos antes de que una desviación se vuelva un lote perdido. Las recomendaciones generales para conservar alimentos en refrigeración y congelación son útiles para el hogar, pero no sustituyen un proceso validado para productos comerciales (USDA FSIS, refrigeración y seguridad alimentaria; USDA FSIS, congelación y seguridad).
Secar no significa simplemente calentar hasta que el alimento «parezca seco». Lo relevante es la actividad de agua, una medida de cuánta agua queda disponible para crecimiento y reacciones, no el porcentaje total de humedad. La superficie puede secarse mientras el interior conserva humedad; una bolsa puede redistribuirla; un alimento higroscópico puede absorber agua del ambiente. El secado necesita controlar espesor, circulación, humedad del aire, velocidad, enfriamiento y envase. Una vez seco, el producto sigue expuesto a mohos, oxidación y absorción de humedad si el almacenamiento no protege la propiedad conseguida. La FAO explica la relación entre actividad de agua y estabilidad de frutas y hortalizas (FAO, consideraciones generales para conservación).
Sal, azúcar, ácidos y fermentación#
La sal y el azúcar pueden reducir la actividad de agua por efecto osmótico y cambiar la textura. La eficacia depende de concentración, distribución, tiempo, composición y temperatura; una capa externa no garantiza que el interior alcance la misma condición. Además, el producto puede seguir permitiendo microorganismos tolerantes y algunas alteraciones químicas. La conservación modifica el perfil nutricional y sensorial: reducir agua concentra otros componentes, mientras un lavado o una cocción posterior puede extraer sal o nutrientes.
Acidificar disminuye el pH, pero el valor medido debe representar el equilibrio del alimento. Un líquido ácido alrededor de trozos grandes no prueba que el centro haya alcanzado la misma acidez. Capacidad tampón, tamaño de partícula, mezcla, tiempo y temperatura importan. Los alimentos acidificados y los de baja acidez envasados herméticamente están sujetos a procesos programados y requisitos regulatorios específicos; la FDA señala que cada producto, tamaño de envase y método requieren una evaluación propia, no una regla de cocina general (FDA, alimentos acidificados y de baja acidez).
La fermentación es una transformación dirigida por microorganismos o enzimas que cambia acidez, gases, alcoholes, aromas, textura o digestibilidad. No toda fermentación produce la misma barrera ni excluye contaminación. Importan el cultivo o comunidad, el sustrato, el oxígeno, la temperatura, el tiempo, la sal, el recipiente y la higiene. Un proceso espontáneo puede tener una identidad cultural y sensorial valiosa, pero su variabilidad hace más difícil predecir el resultado. Un proceso estandarizado puede mejorar repetibilidad y, a la vez, alterar el perfil del producto o exigir equipos y controles que no están disponibles en todos los contextos.
La seguridad se construye combinando barreras y comprobando que cada una cumple su función. Calor, acidez, actividad de agua, frío, atmósfera y envase no se suman como puntos abstractos: interactúan con una matriz concreta. Una barrera debilitada —por ejemplo, un sellado defectuoso o una refrigeración interrumpida— puede cambiar el riesgo de todo el sistema. Por eso los procesos de conservación no deben presentarse como instrucciones universales para alimentos desconocidos.
386.3. Envases, atmósferas y vida útil#
El envase continúa el proceso#
Un envase separa el alimento del ambiente, pero también intercambia calor, vapor de agua, gases, luz y sustancias químicas. Vidrio, metal, papel, cartón, plásticos y laminados tienen barreras distintas y requieren cierres diferentes. La elección depende de acidez, grasa, humedad, oxígeno, luz, presión, tratamiento térmico, transporte, apertura y destino del residuo. Un material apto para un alimento frío puede no serlo para uno caliente, ácido o graso.
La integridad del cierre es una propiedad funcional. Una microfuga puede permitir entrada de aire o microorganismos sin que el envase pierda forma. Un sello mal formado, una tapa deformada, una costura dañada o una perforación durante transporte rompe la barrera. Las inspecciones visuales deben complementarse, según el caso, con pruebas de hermeticidad, control de torque o cierre, inspección de costuras, peso, vacío, presión y ensayos de compatibilidad. La inspección no debe abrir todos los envases de manera que destruya la evidencia del lote; se necesita un plan de muestreo y una respuesta a desviaciones.
Oxígeno, humedad y atmósfera#
El oxígeno favorece oxidación de grasas, pérdida de color, reacciones aromáticas y crecimiento de algunos organismos; la humedad modifica textura, apelmazamiento y actividad de agua. Una barrera contra oxígeno puede conservar aroma y limitar oxidación, pero no convierte en seguro un alimento contaminado. El vacío reduce un volumen de gas, pero no elimina por sí solo peligros y puede crear condiciones diferentes para microorganismos que toleran poco oxígeno. Las atmósferas modificadas deben diseñarse junto con el alimento, su temperatura, su microbiología y su cadena de distribución.
El material de envase puede transferir componentes al alimento. La migración depende de sustancia, contacto, tiempo, temperatura, grasa, superficie y uso previsto. También puede ocurrir lo inverso: el alimento absorbe oxígeno, agua o aromas a través del envase. La legislación sobre materiales en contacto y la documentación del proveedor son parte del control. «Apto para alimentos» no es una propiedad absoluta desligada del uso: hay que verificar la combinación concreta de material, producto y proceso.
Vida útil: varias curvas, una decisión#
La vida útil es el intervalo en que el alimento mantiene las propiedades y la seguridad definidas bajo condiciones especificadas. No es una fecha universal de la materia prima. Puede terminar por deterioro sensorial, pérdida nutricional, incumplimiento de textura, crecimiento microbiano, oxidación, daño del envase o cambio en la cadena de frío. El criterio más lento no siempre es el de mayor riesgo, y un panel sensorial no sustituye la evaluación de peligros.
Establecer vida útil exige describir producto, envase, proceso, condiciones de almacenamiento y uso después de abrir. Se observan cambios en el tiempo, se incluyen variaciones razonables y se define qué resultado obliga a retirar. Los ensayos acelerados pueden ayudar a comparar formulaciones, pero no reproducen automáticamente todos los mecanismos reales. Un estudio debe distinguir predicción, evidencia observada y margen de incertidumbre. La fecha impresa debe comunicar una decisión basada en esa evidencia, no tranquilizar mediante una precisión falsa.
La apertura cambia el sistema. Entra oxígeno, se rompe la barrera, se introduce una cuchara o una mano, se modifica la temperatura y se puede contaminar el resto. Por eso las instrucciones después de abrir son parte del diseño: tiempo, frío, cierre, utensilio, separación de crudos y cocidos y uso previsto. Un alimento estable sin abrir no mantiene necesariamente la misma vida útil una vez fraccionado.
El envase también tiene un costo ambiental y social. Más material puede prolongar la vida útil y reducir desperdicio, pero aumentar extracción, energía y residuos. Menos material puede facilitar reciclaje o reducir recursos y, a la vez, aumentar roturas o pérdidas. La comparación debe seguir el sistema completo: alimento evitado, material utilizado, transporte, almacenamiento, recuperación y disposición. No hay una jerarquía única que funcione para todos los productos.
386.4. Higiene, puntos críticos y trazabilidad#
Prerrequisitos antes del punto crítico#
Higiene no significa que cada trabajador se lave las manos y el resto quede resuelto. Incluye agua, drenaje, diseño sanitario, flujo de personas y materiales, limpieza, desinfección, control de plagas, mantenimiento, calibración, residuos, salud del personal, capacitación y proveedores. Las buenas prácticas crean condiciones en las que el proceso puede ser controlado. Si una superficie es inaccesible o una tubería retiene producto, añadir una inspección al final no corrige el diseño.
La separación entre zonas crudas y cocidas, húmedas y secas, sucias y limpias, reduce transferencia, pero no elimina la necesidad de verificar. El aire, el agua, el calzado, los condensados, los utensilios y las manos pueden atravesar fronteras. La limpieza retira suciedad; la desinfección reduce microorganismos bajo condiciones definidas; ninguna sustituye la otra. Concentración, tiempo de contacto, temperatura, compatibilidad de materiales y enjuague deben estar controlados. Mezclar químicos o improvisar una concentración introduce un peligro nuevo.
El sistema HACCP identifica peligros, medidas de control, límites críticos cuando corresponden, vigilancia, acciones correctivas, verificación y registros. Un punto crítico de control no es cualquier paso importante ni el lugar donde se toma una muestra: es una etapa en que el control resulta esencial para prevenir, eliminar o reducir un peligro a un nivel aceptable y donde la acción puede aplicarse. Temperatura, pH, actividad de agua, sellado o tiempo pueden ser variables críticas en un producto; sus límites dependen del proceso validado. La etiqueta HACCP no transforma un proceso sin evidencia en uno seguro.
Medir, corregir y aprender#
Vigilar un control significa observarlo con método y frecuencia suficiente para detectar desviaciones a tiempo. Un registro de «todo bien» no demuestra que el sensor funcionó, que la muestra fue representativa o que alguien tenía autoridad para detener la línea. La verificación puede incluir calibraciones, revisión de registros, inspección, análisis de producto, auditorías y evaluación de tendencias. Validar pregunta si la medida de control es capaz de lograr el resultado; verificar pregunta si se está aplicando como fue diseñado.
Cuando un límite se supera, la respuesta no debería ser borrar el registro o liberar el lote por costumbre. Hay que identificar producto afectado, aislarlo, evaluar el peligro, corregir la causa, decidir destino y revisar si otros lotes están implicados. Un sensor que deriva, una cámara con zonas calientes, una limpieza incompleta o un cambio de proveedor puede afectar más de una jornada. La investigación debe evitar culpar a una persona por un sistema que no ofrecía información, tiempo o autoridad suficientes.
La trazabilidad vincula materia prima, formulación, equipo, turno, envase, distribución y destino. Permite investigar, retirar y aprender. No significa que cada unidad tenga una historia infinita ni que guardar más datos sea siempre mejor. Significa conservar los vínculos necesarios para responder preguntas: qué entró, qué se hizo, qué salió, a quién se entregó y qué incertidumbre permanece. La identificación de lotes, la legibilidad, la protección de registros y los simulacros de retiro convierten la trazabilidad en una capacidad operativa, no en un archivo decorativo.
La inocuidad es una responsabilidad distribuida. El proveedor debe controlar su proceso; la planta debe recibir, transformar y verificar; el transportista debe conservar condiciones; el comercio debe manejar el producto; el consumidor necesita instrucciones comprensibles. Las cinco claves de la OMS —limpiar, separar crudos y cocidos, cocinar completamente, mantener temperaturas seguras y usar agua y materias primas seguras— ofrecen una guía pública, no un sustituto de los controles profesionales (OMS, Cinco claves para la inocuidad de los alimentos).
386.5. Nutrición, aceptabilidad y desperdicio#
Procesar también cambia lo que se come#
La nutrición no se reduce a conservar una cifra de proteína o vitamina. Cocinar puede ablandar tejidos, destruir antinutrientes, mejorar digestibilidad o degradar compuestos sensibles al calor, el agua, la luz y el oxígeno. Moler cambia superficie y velocidad de digestión; fermentar puede transformar componentes; secar concentra nutrientes por unidad de masa y también concentra sal o azúcar; lavar y hervir puede retirar sustancias solubles. El efecto depende del alimento, el proceso y la porción que finalmente se consume.
Una tabla de composición antes y después no basta si el rendimiento cambia. Hay que considerar pérdidas de agua, partes retiradas, aceite absorbido, caldo descartado, biodisponibilidad, tamaño de porción y almacenamiento. La fortificación o reformulación puede corregir una carencia y producir nuevos problemas de estabilidad, sabor, etiquetado o acceso. Las decisiones nutricionales deben apoyarse en el producto real y en la población destinataria, no en la idea de que «natural» y «procesado» son categorías nutricionales opuestas.
La aceptabilidad reúne sabor, aroma, textura, color, apariencia, conveniencia, precio, costumbre, confianza y adecuación cultural. Una intervención que reduce un peligro pero vuelve el alimento inaccesible puede empeorar su impacto. Al contrario, una mejora sensorial que aumenta consumo puede modificar exposición a sal, azúcar o energía. Las pruebas con consumidores aportan información sobre preferencia, no demuestran inocuidad ni valor nutricional. La formulación debe distinguir lo que la gente prefiere de lo que el alimento puede garantizar.
Menos desperdicio, no a cualquier costo#
El procesamiento puede evitar desperdicio al extender vida útil, usar partes comestibles, convertir excedentes, estabilizar cosechas o facilitar transporte. También puede generar cáscaras, huesos, suero, agua de lavado, recortes y productos fuera de especificación. El rendimiento de materia prima no es igual a aprovechamiento alimentario: una corriente secundaria puede ser comestible, alimento animal, ingrediente, residuo valorizable o carga contaminante según su composición y control.
Reducir desperdicio no justifica prolongar indefinidamente una vida útil ni redistribuir alimentos cuya inocuidad no puede demostrarse. La jerarquía práctica empieza por prevenir pérdidas, sigue por rediseñar compras y procesos, y después evalúa redistribución, transformación, alimentación animal, recuperación de materiales y tratamiento, respetando reglas sanitarias. Un alimento retirado por peligro no se vuelve apto por cambiarle la etiqueta o incorporarlo a otra receta.
La energía y el agua forman parte de la conservación. Calentar, enfriar, congelar, secar y limpiar consumen recursos; un proceso que evita una pérdida puede desplazar impactos hacia otra etapa. El agua de lavado puede transportar materia orgánica y microorganismos; reducirla sin rediseñar higiene puede aumentar riesgo. Recuperar calor o agua requiere separar corrientes y demostrar que no se transfiere contaminación. La eficiencia física nunca debe confundirse con inocuidad.
Un ejemplo construido resume el problema. Dos productos reducen el desperdicio de una cosecha: uno se seca y otro se congela. El primero necesita controlar actividad de agua, reabsorción de humedad, envase y mohos; el segundo necesita cadena de frío, energía y descongelación segura. El producto adecuado depende de materia prima, infraestructura, precio, transporte, uso culinario, pérdidas esperadas y capacidad de verificar. No hay una técnica «sostenible» fuera de su sistema.
Cierre y síntesis#
Procesar y conservar es administrar barreras. La materia prima trae variabilidad y peligros; el calor, el frío, el secado, la sal, el ácido y la fermentación modifican las condiciones en que deterioro y crecimiento pueden ocurrir; el envase prolonga o rompe esas barreras; la higiene, los puntos críticos y la trazabilidad convierten una intención de seguridad en evidencia revisable. Nutrición, aceptabilidad y desperdicio completan la decisión porque un alimento seguro que nadie puede comer, pagar o aprovechar no cumple todo su propósito.
La pregunta correcta no es cuánto dura un alimento en abstracto, sino bajo qué proceso, envase, temperatura, uso y evidencia mantiene la seguridad y la calidad definidas. Cada barrera tiene un modo de fallo; cada control necesita una medición; cada desviación necesita una respuesta y un destino. La inocuidad no se comprueba solo al final: se diseña desde la materia prima, se conserva durante la cadena y se comunica hasta el último uso.
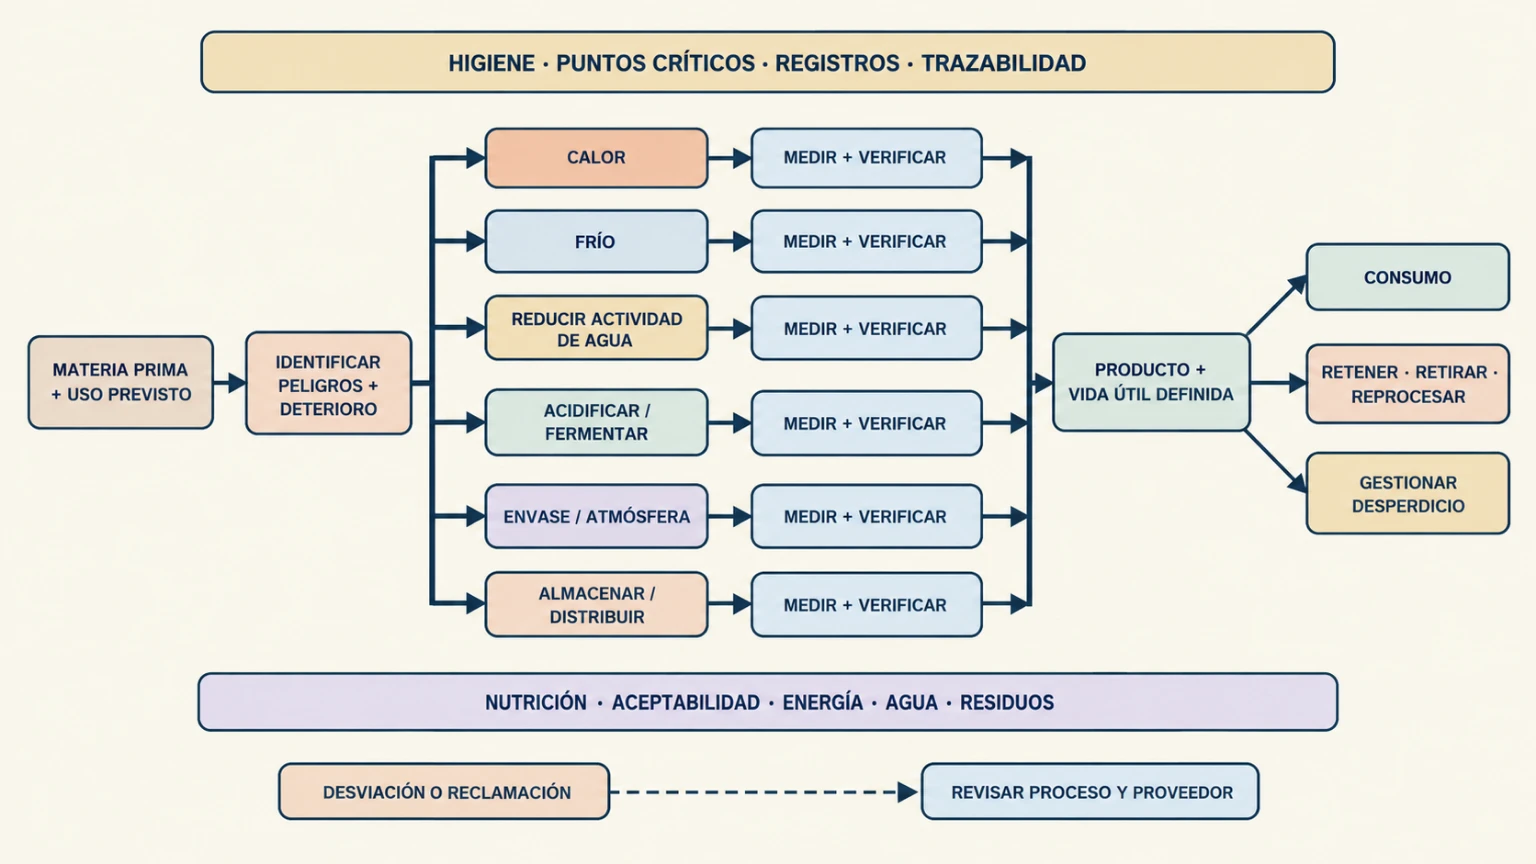
Clave de lectura. Las técnicas no forman una escalera universal: cada barrera controla mecanismos distintos y tiene fallos propios. Las mediciones, los registros y la trazabilidad conectan el proceso con decisiones sobre vida útil, consumo, retiro y desperdicio.
Preguntas de transferencia#
Sopa cocida y enfriamiento incierto#
Ejemplo construido. Una cocina prepara una olla grande de sopa, la deja enfriar lentamente y al día siguiente no observa olor extraño. ¿Qué información falta antes de servirla?
Mostrar respuesta razonada
Hay que reconstruir tiempo y temperatura, tamaño y profundidad del recipiente, condiciones de enfriamiento, higiene, recontaminación, almacenamiento y población destinataria. El olor no descarta patógenos. Si no puede demostrarse que se mantuvieron controles adecuados, no debe confundirse apariencia con inocuidad; la respuesta correcta es aplicar el procedimiento establecido para retener o desechar, no recalentar a ciegas.
Fruta seca con humedad en el envase#
Ejemplo construido. Un lote de fruta seca sale con textura correcta, pero semanas después aparecen zonas blandas y gotas en el interior del paquete. ¿Qué hipótesis deben compararse?
Mostrar respuesta razonada
Puede haber secado desigual, migración de humedad desde el centro, envase con barrera insuficiente, cierre defectuoso, condensación por cambios térmicos o almacenamiento húmedo. Deben analizarse actividad de agua y distribución de humedad, revisar el proceso y el envase y aislar lotes relacionados. Añadir más calor al siguiente lote sin localizar la causa podría endurecer la superficie y dejar humedad interna.
Frasco acidificado y receta copiada#
Ejemplo construido. Una pequeña empresa quiere envasar trozos vegetales en un líquido ácido usando el tiempo de calentamiento de otro producto. ¿Por qué no basta con copiar la receta?
Mostrar respuesta razonada
Cambian tamaño, acidez, capacidad tampón, proporción sólido-líquido, envase, llenado, tratamiento térmico y enfriamiento. El centro puede no alcanzar la condición prevista y un cierre defectuoso rompe la barrera. Los alimentos acidificados o de baja acidez herméticamente envasados requieren un proceso establecido para ese producto y presentación, con validación y requisitos regulatorios aplicables; no son una prueba doméstica de pH superficial.
Elegir entre secar y congelar#
Ejemplo construido. Una cooperativa debe conservar un excedente de fruta y puede invertir en secado o congelación. ¿Qué comparación sería más completa que preguntar cuál técnica dura más?
Mostrar respuesta razonada
Debe comparar materia prima y textura objetivo, actividad de agua y envase del producto seco, cadena de frío y energía del congelado, infraestructura, transporte, pérdidas, nutrientes, precio, uso posterior y capacidad de medir desviaciones. El secado puede reducir dependencia eléctrica pero exige controlar humedad y reabsorción; congelar puede conservar mejor ciertas propiedades, pero depende de una cadena continua. La elección se justifica por el sistema y la evidencia, no por una ventaja universal.
Fuentes y lecturas del capítulo#
FAO y OMS, Codex Alimentarius. General Principles of Food Hygiene (CXC 1-1969), revisión vigente y códigos relacionados. Marco internacional para buenas prácticas de higiene y HACCP. (Codex, códigos de prácticas).
Organización Mundial de la Salud. Five keys to safer food. Guía pública sobre limpieza, separación, cocción, temperaturas y materias primas seguras. (OMS, Cinco claves para la inocuidad).
Food and Agriculture Organization of the United Nations. General considerations for preservation of fruits and vegetables. Recurso técnico sobre actividad de agua, secado y estabilidad. (FAO, capítulo técnico).
U.S. Food and Drug Administration. Acidified & Low-Acid Canned Foods Guidance Documents & Regulatory Information. Orientación regulatoria sobre alimentos acidificados y de baja acidez en envases herméticos y procesos programados. (FDA).
U.S. Department of Agriculture, Food Safety and Inspection Service. Refrigeration & Food Safety y Freezing and Food Safety. Recursos oficiales sobre cadena de frío, congelación, descongelación y límites de uso doméstico. (USDA FSIS, refrigeración; USDA FSIS, congelación).
Centers for Disease Control and Prevention. Food Safety Basics. Síntesis institucional de contaminación, enfermedades transmitidas por alimentos y grupos de mayor riesgo. (CDC).