PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
378
Fundición, conformado, mecanizado y soldadura
Cómo el material líquido, deformado, cortado o unido adquiere forma, propiedades y límites de calidad
En este capítulo
Una carcasa que debe contener presión llega a un taller con una grieta en una esquina. Podría rehacerse por fundición, recortarse a partir de un bloque, forjarse desde un tocho o repararse mediante soldadura. Cada opción puede producir una forma parecida y, sin embargo, dejar una historia material distinta: porosidad o contracción en una fundición, flujo y orientación en una pieza forjada, tensiones y marcas de herramienta en un mecanizado, una zona afectada por el calor y tensiones residuales en una soldadura. La forma visible no basta para decidir si la pieza sirve.
Los procesos de fabricación convierten material, energía y movimiento en una geometría con propiedades. Fundir lleva el material a un estado líquido y lo solidifica en un molde; conformar lo deforma sin separarlo, mediante presión, rodillos o matrices; mecanizar retira material con una herramienta o abrasivo; soldar une partes con calor, presión o ambos, con o sin metal de aporte. Estas definiciones distinguen mecanismos, no garantizan resultados. Una misma aleación puede comportarse de modo diferente según la velocidad de enfriamiento, la deformación, la herramienta, la preparación de superficies y el tratamiento posterior.
El capítulo 377 explicó cómo las dimensiones, los ajustes, las uniones y los rodamientos convierten una forma en una relación funcional. Aquí se estudia cómo se obtiene esa forma y qué transformaciones quedan ocultas en ella. El capítulo 379 pasará a madera, papel y celulosa, materiales cuyo comportamiento depende de humedad, fibras y anisotropía; no conviene trasladar sin más categorías metalúrgicas a esos procesos. La pregunta de este capítulo es cómo elegir y controlar una ruta de fabricación según material, forma, volumen, calidad y posibilidad de verificar el resultado, sin prometer que una ruta sea superior en todos los casos.
378.1. Solidificación, moldes y defectos de fundición#
La fundición empieza con una ventaja geométrica: un líquido puede llenar una cavidad y producir una forma que sería difícil obtener mediante un bloque sólido. El molde define el contorno; el sistema de alimentación conduce el metal; los bebederos y canales regulan el flujo; los alimentadores aportan material mientras la pieza se contrae; los machos forman huecos interiores. La secuencia parece sencilla, pero el metal no llena un dibujo ideal. Fluye con turbulencia, pierde calor en contacto con el molde, puede atrapar gas u óxidos y cambia de volumen al solidificar.
La solidificación es un frente que avanza desde zonas más frías hacia regiones todavía líquidas. El orden y la velocidad dependen de composición, temperatura, extracción de calor, geometría y contacto con el molde. A medida que cristaliza el metal, el líquido restante puede enriquecerse en ciertos elementos; la microestructura final puede variar entre superficie y centro. Una sección gruesa tarda más en enfriarse que una delgada, y una unión entre espesores diferentes puede concentrar líquido y contraerse de forma desigual. No es necesario tratar cada grano para entender la decisión práctica: el diseño debe anticipar dónde solidifica primero, dónde falta material y dónde queda atrapado el calor.
Los defectos se entienden mejor como síntomas de una cadena. La porosidad por gas aparece cuando el gas disuelto o aspirado no puede salir antes de la solidificación. La porosidad por contracción aparece cuando el metal que solidifica necesita alimentarse y la ruta hacia un reservorio líquido se cierra. Una inclusión puede ser óxido, escoria, arena u otro material atrapado. Un misrun o falta de llenado ocurre cuando el flujo pierde fluidez antes de alcanzar toda la cavidad; una unión fría puede quedar entre frentes que se encuentran sin fusionarse adecuadamente. Grietas en caliente, desplazamiento del molde, erosión de arena y deformación tienen causas diferentes, aunque se parezcan en una inspección superficial.
La American Foundry Society enseña el análisis de defectos mediante una secuencia que separa describir el problema, reunir datos del proceso, clasificar la evidencia, proponer una corrección, ensayarla y evaluar el resultado (AFS, Casting Defect Analysis). La lección metodológica es importante: un defecto no se corrige cambiando al azar temperatura, arena o alimentación. Una cavidad puede deberse a contracción, gas o una combinación; una mancha superficial puede ser inclusión, reacción con el molde o limpieza deficiente. La fotografía orienta, pero no prueba por sí sola el mecanismo.
El molde también impone límites. La arena permite geometrías complejas y cambios de producción relativamente accesibles, pero su permeabilidad, humedad, resistencia y erosión influyen en la superficie y en los gases. Un molde permanente ofrece repetición y acabado distintos, pero exige extraer la pieza y justificar el costo del útil. La fundición a presión llena cavidades con velocidad y presión, aunque demanda matrices y control de porosidad; la cera perdida reproduce detalles finos, pero añade etapas y límites de tamaño. No hay una jerarquía fija entre arena, molde permanente, presión o inversión: la elección depende de aleación, volumen, espesor, tolerancia, acabado y defectos admisibles.
La contracción explica por qué una pieza fundida no conserva literalmente el volumen del líquido. El diseño de mazarotas, enfriadores y canales debe dirigir la solidificación y mantener alimentación donde haga falta. A veces una simulación de llenado y solidificación ayuda a localizar zonas críticas, pero el modelo necesita datos de material, molde y proceso; no reemplaza cortes, ensayos y seguimiento de producción. La experiencia de fundición es conocimiento acumulado, no intuición infalible.
La inspección puede ser visual, dimensional, metalográfica, radiográfica, ultrasónica, por líquidos penetrantes o por partículas magnéticas, según el defecto y el material. Cada método revela unas discontinuidades y deja otras fuera. Una radiografía puede mostrar porosidad volumétrica; un penetrante puede revelar una grieta abierta en superficie; un ensayo mecánico mide respuesta de una probeta, no garantiza que cada zona de la pieza sea idéntica. La aceptación debe relacionarse con función y norma, no con la fantasía de una pieza sin discontinuidades.
La fundición ofrece forma y eficiencia de material, pero hereda la historia térmica del llenado y la solidificación. El conformado parte de un sólido o semisólido y cambia su geometría mediante presión, con otra relación entre forma, microestructura y defectos.
378.2. Forja, laminado, extrusión y chapa#
El conformado plástico cambia la forma sin separar el material en virutas. Una pieza, tocho, lámina o polvo se somete a fuerzas que superan temporalmente su resistencia al flujo y lo hacen desplazarse. La operación puede ser en frío, tibia o caliente; la frontera útil depende del material, la velocidad, la herramienta y la finalidad, no de una única temperatura universal. Calentar suele reducir la fuerza necesaria y permitir mayores deformaciones, pero también puede producir oxidación, crecimiento de grano o cambios de fase. Deformar en frío puede mejorar resistencia por endurecimiento, aunque aumenta fuerzas y reduce ductilidad disponible.
En la forja, dados o martillos comprimen y desplazan un volumen. La forja abierta permite grandes cambios sucesivos con matrices simples; la forja en matriz cerrada aproxima una forma mediante cavidades que reciben el material, con posible rebaba que después se recorta. El flujo de metal puede orientar la microestructura y cerrar algunos defectos internos, pero también puede plegarse, quedar atrapado o producir una fibra desfavorable si el diseño de la matriz es incorrecto. La afirmación «forjado es siempre más fuerte» omite aleación, orientación, tratamiento térmico, defectos y dirección de carga.
El laminado pasa material entre rodillos que reducen espesor o cambian sección. Repetir pasadas permite producir chapa, placa, barra o perfiles y controlar, junto con la composición y el tratamiento térmico, una textura y una anisotropía determinadas. La lámina puede comportarse de manera diferente a lo largo y a través de la dirección de laminado. La reducción no es solo una operación de forma: cambia la microestructura, la rugosidad y las tensiones residuales. Los rodillos deben conservar separación, alineación, temperatura y acabado; una marca o una desviación puede repetirse a lo largo de toda una bobina.
La extrusión fuerza un tocho a atravesar una matriz. La sección que sale se aproxima a la abertura de la matriz, lo que hace útil el proceso para perfiles continuos y tubos. El material debe fluir de forma compatible con la fricción, la temperatura y la geometría del útil. La matriz, la lubricación y la velocidad condicionan defectos como grietas superficiales, líneas de flujo, falta de homogeneidad o deformación del perfil. Para una forma hueca, el mandril y el soporte interno deben resistir fuerzas y mantener alineación. Una sección aparentemente simple puede exigir un diseño de matriz costoso.
La chapa se corta, dobla, embute, estira o combina en operaciones sucesivas. Su espesor pequeño vuelve importantes el pandeo, el retorno elástico, la dirección de laminado y el radio de doblado. Al liberar la carga, parte de la deformación elástica se recupera; la matriz debe compensar ese retorno sin suponer que todos los lotes responderán igual. El embutido profundo puede adelgazar paredes, arrugar una brida o desgarrar el material si la geometría, el lubricante y la sujeción no distribuyen las tensiones.
El conformado usa herramientas que contactan áreas grandes y puede producir muchas piezas con poca merma, pero requiere matrices, prensas, rodillos o extrusoras y una ventana de proceso estable. Un cambio de lote, temperatura, lubricación o desgaste de matriz puede alterar dimensión y propiedades. El diseño para fabricación empieza aquí: una esquina imposible de llenar, una pared demasiado delgada o una transición brusca no se corrige siempre aumentando la fuerza.
La formación de la microestructura queda ligada al historial de deformación y enfriamiento. Un componente forjado puede necesitar tratamiento térmico posterior; una chapa puede requerir recocido entre etapas; una pieza extruida puede adquirir textura direccional. Estas operaciones no se ven en el contorno final, pero determinan ductilidad, tenacidad, fatiga y estabilidad dimensional. La verificación debe incluir, cuando la función lo exige, composición, dureza, microestructura, orientación y tensiones residuales, no solo dimensiones.
La selección del conformado se apoya en una relación entre forma, volumen y material. El curso de fabricación de OpenLearn resume este criterio al comparar laminado, extrusión y forja: una lámina favorece reducciones entre rodillos, un tubo puede obtenerse con una matriz adecuada y un eje sometido a alta carga puede requerir forja seguida de otras operaciones (The Open University, Manufacturing). Estas comparaciones son orientativas, no reglas sin contexto. Un prototipo, una reparación y un millón de piezas pueden elegir rutas distintas para el mismo dibujo.
El conformado se acerca a la forma final, pero rara vez elimina toda necesidad de corte, acabado o inspección. La secuencia siguiente retira material de manera selectiva y puede lograr superficies que la matriz no alcanza, aunque introduce sus propios límites térmicos, geométricos y de herramienta.
378.3. Arranque de viruta, abrasión y acabado#
El mecanizado separa material mediante una herramienta que penetra, cizalla y evacua una viruta, o mediante un abrasivo que actúa con muchos granos pequeños. El torno, la fresadora, la taladradora y la mandrinadora organizan movimientos diferentes; la rectificadora y los procesos de superacabado trabajan con remociones más pequeñas y otra escala de interacción. El propósito no es «quitar lo que sobra» de modo indiferente: se elige una trayectoria, una referencia, una profundidad, una velocidad y una herramienta para controlar forma, dimensión, textura y daño.
La viruta revela parte del proceso. Su forma depende de material, geometría de herramienta, espesor de corte, velocidad, fricción y refrigeración. Una herramienta roma puede aumentar fuerza y calor; una velocidad inadecuada puede producir vibración o desgaste; una sujeción flexible puede hacer que la pieza se mueva en lugar de que el corte sea estable. El filo no es una abstracción: tiene radio, ángulo, recubrimiento, tenacidad y una vida que cambia durante la operación.
El mecanizado de desbaste busca retirar volumen con productividad y dejar material para operaciones posteriores. El acabado busca aproximar una superficie funcional con menor variación, pero no existe un acabado bueno en abstracto. Una superficie para sellar, deslizar, adherir, retener lubricante o recibir un recubrimiento necesita topografía diferente. Un brillo visual no prueba una rugosidad adecuada; una textura medida en una dirección puede ocultar marcas en otra. El término «acabado» debe acompañarse de método y función.
La abrasión cambia la relación entre herramienta y pieza. En una muela, granos duros cortan, se fracturan o se desprenden; el aglutinante los sostiene y la estructura permite espacio para viruta y refrigerante. El desgaste y el embotamiento modifican el contacto. El rectificado puede mejorar dimensión y textura, pero el calor puede alterar una capa superficial, generar tensiones o producir quemado. El bruñido, el lapeado y el pulido trabajan sobre irregularidades menores y exigen una superficie previa compatible; no reparan cualquier error geométrico de la pieza.
La geometría final depende de una cadena de referencias. Una pieza sujetada por una cara deformada puede mecanizarse correctamente respecto de una referencia falsa. Un eje apoyado en un centro desalineado puede salir cónico. Una fresadora puede reproducir una trayectoria programada y acumular error de escala, inclinación, juego o temperatura. La medición en máquina ayuda a detectar deriva, pero debe distinguir el error del equipo de la forma real de la pieza. La máquina-herramienta del capítulo 376 aporta movimiento y rigidez; el proceso concreto decide cómo se usa esa capacidad.
El calor y la tensión residual también pertenecen al mecanizado. La energía de corte se reparte entre viruta, herramienta y pieza; la proporción cambia con el material y las condiciones. Refrigerar puede reducir temperatura y evacuar viruta, pero introduce choques térmicos, corrosión, contaminación o exigencias ambientales. Una pieza delgada puede deformarse al retirar material de una cara porque libera tensiones internas. El orden de operaciones —desbaste, estabilización, acabado— puede ser tan importante como el valor nominal de una pasada.
Las rutas de fabricación digital amplían formas, no eliminan la física. El control numérico y la fabricación asistida por computadora permiten generar trayectorias, simular colisiones y repetir programas; el código puede contener un error, el modelo puede omitir una sujeción y la herramienta real puede diferir de la simulada. Los procesos híbridos combinan deposición y mecanizado, o medición y corrección, pero cada etapa conserva sus modos de fallo.
La inspección del mecanizado puede usar palpadores, comparadores, máquinas de medición por coordenadas, perfilómetros, interferometría, microscopía o ensayos funcionales. La resolución de un instrumento no equivale a su incertidumbre ni a la capacidad de detectar todos los defectos. Un diámetro correcto en tres puntos no prueba redondez perfecta; una rugosidad media no describe toda la superficie. Medir debe responder a la función que se quiere proteger.
El arranque de viruta y la abrasión son valiosos porque permiten corregir forma con control local. También consumen tiempo, herramienta y material y pueden ocultar tensiones o daños si se prioriza solo la apariencia. Cuando dos piezas deben convertirse en una estructura, la unión térmica añade una transformación que no se limita a retirar o desplazar material.
378.4. Soldadura, brasado y zonas afectadas por calor#
La soldadura une partes mediante calor, presión o ambos y, en muchos procesos, funde parte del material base y puede añadir un metal de aporte. El cordón solidificado no es una simple línea pegada: tiene metal de soldadura, una frontera de fusión y material vecino cuya microestructura y propiedades cambiaron por el ciclo térmico. La zona afectada por el calor no se funde necesariamente, pero alcanza temperaturas que modifican propiedades; su extensión depende del material, la concentración de calor y el proceso (TWI, What is the Heat Affected Zone?).
El ciclo térmico importa porque calentar y enfriar altera expansión, transformación, dureza y tensiones. Una unión puede contraerse al enfriarse y deformar la estructura; un enfriamiento rápido puede formar fases frágiles en ciertos aceros; el hidrógeno, la humedad, la composición y la restricción pueden contribuir a grietas. El precalentamiento, la secuencia de pasadas, el aporte térmico, el control del consumible y el tratamiento posterior son medios para gestionar esas variables, no garantías universales. Una soldadura visualmente continua puede tener falta de fusión, porosidad, socavado o una zona afectada por el calor inadecuada.
La preparación de la junta es parte del proceso. Geometría, separación, limpieza, bisel, acceso y sujeción determinan si el calor alcanza las superficies y si el metal de aporte puede rellenar el volumen. Una junta muy restringida reduce movimiento durante la soldadura, pero aumenta tensiones; una junta libre puede deformarse. La especificación del procedimiento define variables esenciales y rangos que deben validarse para el material y el espesor. El soldador aporta habilidad, pero una habilidad excepcional no rescata un diseño de junta imposible ni un consumible incorrecto.
El brasado y la soldadura fuerte unen materiales sin fundir necesariamente las piezas base. Un metal de aporte fundido moja las superficies y fluye por capilaridad en una holgura adecuada; el brasado trabaja por encima del umbral que distingue la soldadura blanda y la elección del aporte depende de materiales, temperatura de servicio, limpieza, atmósfera y diseño de junta (TWI, diferencia entre soldadura, brasado y soldadura blanda). La temperatura menor del aporte puede reducir distorsión y unir metales distintos, pero no produce automáticamente una junta con la misma resistencia, temperatura de servicio o comportamiento frente a corrosión que una soldadura por fusión.
La clasificación ayuda a hablar con precisión. ISO 4063 asigna números de referencia a procesos de soldadura, brasado, soldadura blanda y corte, y advierte que la nomenclatura no cubre todas las variantes (ISO 4063:2023). El nombre del proceso no basta para especificar la calidad: también importan material base, aporte, posición, energía, protección gaseosa, preparación y criterio de aceptación. Una soldadura por arco, láser, resistencia o fricción puede ser correcta o defectuosa según la junta y el servicio.
La inspección combina observación, ensayos no destructivos y pruebas cuando corresponde. El examen visual detecta algunas discontinuidades de superficie; líquidos penetrantes revelan indicaciones abiertas; partículas magnéticas se aplican a ciertos materiales ferromagnéticos; ultrasonidos y radiografía muestran discontinuidades internas con sensibilidades diferentes. ISO 5817 establece niveles de calidad relacionados con imperfecciones en juntas soldadas por fusión de varios materiales, pero el nivel elegido debe responder a diseño, carga, ambiente, fatiga y consecuencias de fallo, no a una búsqueda abstracta del nivel más estricto (ISO 5817:2023).
La reparación por soldadura merece cautela. Añadir material a una grieta puede ocultarla sin eliminar su extremo, introducir una nueva zona afectada por el calor o cambiar la carga que recibe la pieza. Primero se identifica el material, la causa de la grieta, la extensión, el servicio y la posibilidad de desmontar o sustituir. Luego se prepara, se deposita, se inspecciona y, si corresponde, se mecaniza o trata. En estructuras críticas, la decisión pertenece a un procedimiento calificado y a una evaluación de integridad, no a la apariencia de un cordón.
Soldar, brasar y atornillar no son versiones de una misma técnica ordenadas por resistencia. Cada unión distribuye cargas, permite o impide desmontaje, tolera deformación y requiere inspección distinta. El proceso se elige por la función de la junta y por lo que se puede verificar después, no solo por el tiempo de aplicación.
378.5. Elegir proceso por material, forma, volumen y calidad#
Elegir un proceso es diseñar una cadena, no seleccionar un icono en una tabla. El primer dato es el material: composición, estado inicial, ductilidad, sensibilidad al calor, dureza, conductividad, porosidad, humedad y compatibilidad con el aporte o el molde. El segundo es la forma: volumen, espesor, huecos, radios, cambios de sección, accesibilidad, simetría y superficies funcionales. El tercero es el volumen de producción y la necesidad de cambiar de diseño. El cuarto es la calidad: dimensión, textura, propiedades mecánicas, hermeticidad, fatiga, apariencia, trazabilidad y posibilidad de inspección.
Una carcasa compleja de paredes relativamente uniformes puede favorecer fundición, pero si debe resistir fatiga y una ruta de porosidad sería crítica, puede requerir otra combinación de proceso y tratamiento. Un eje sencillo en grandes cantidades puede conformarse y después mecanizarse; una pieza única quizá se fabrique a partir de barra y se ajuste con más tiempo. Una chapa puede plegarse, estirarse o soldarse; un perfil continuo puede extruirse; una superficie funcional puede necesitar rectificado posterior. Las rutas híbridas son normales: fundir un preformado, forjar un volumen, mecanizar referencias, soldar un conjunto y tratar térmicamente una zona.
La calidad debe convertirse en criterios verificables. «Sin defectos» no es una especificación; hay que decir qué discontinuidades importan, qué tamaño o distribución es admisible, qué propiedad debe conservarse y cómo se detectará. Una porosidad interna puede ser irrelevante en una carcasa no presurizada y crítica en otra; una marca de herramienta puede ser aceptable en una cara oculta y peligrosa en un sello; una soldadura puede tolerar una imperfección estática que no resiste ciclos de fatiga. La aceptación nace de la función, el cálculo, el material, el servicio y el método de inspección.
El volumen cambia la economía de la decisión. Un molde o matriz costoso puede justificarse en series largas, pero no en un prototipo. El mecanizado flexible puede ser razonable para pocas piezas, aunque genere más viruta y tiempo por unidad. Una línea automatizada puede reducir variación después de estabilizarse y, a la vez, hacer caro un cambio. La producción no es solo cantidad: incluye demanda, mantenimiento, disponibilidad de herramientas, suministro de material, competencia del personal y capacidad de revalidar el proceso.
La sostenibilidad tampoco se resume en «menos material». La fundición puede aprovechar geometrías y reducir mecanizado, pero consume energía para fundir y genera arena o escoria que deben gestionarse. El conformado puede conservar continuidad del material y reducir desperdicio, pero requiere matrices y energía de deformación. El mecanizado produce viruta reciclable en ciertas cadenas, aunque extrae más volumen que el producto final. La soldadura puede reparar y unir sin fabricar una pieza completa, pero necesita consumibles, preparación, energía e inspección y puede alterar el material vecino. La comparación debe usar la misma frontera y considerar durabilidad, reparación y fin de vida.
La verificación debe planificarse desde el diseño. Una cavidad interna inaccesible puede hacer imposible inspeccionar un defecto; una junta con una sola cara accesible puede limitar el ensayo; una tolerancia exigente puede requerir una máquina de medición que no existe en la planta. El proceso, la geometría y la inspección forman un triángulo: cambiar uno desplaza los otros. Las máquinas-herramienta del capítulo 376 aportan referencias y movimiento; las tolerancias del capítulo 377 fijan relaciones; este capítulo aporta la historia de transformación que permite o limita ambos.
La elección madura incluye una ruta de contingencia. Si una fundición muestra porosidad, ¿puede cambiarse la alimentación, el molde o el proceso? Si una pieza conformada rebota más de lo esperado, ¿hay margen para compensar la matriz? Si un mecanizado libera tensiones, ¿puede reordenarse la secuencia? Si una soldadura no supera la inspección, ¿se repara sin multiplicar el daño? La respuesta depende de datos y pruebas, no de una lista universal. Diseñar capacidad de aprendizaje suele valer más que escoger inicialmente el proceso con mejor aspecto.
La idea que reúne las cinco secciones es que fabricar no significa imponer una forma una sola vez. Significa conducir una transformación y aceptar que cada ruta deja propiedades, defectos, tensiones y posibilidades de inspección. La fundición organiza flujo y solidificación; el conformado organiza deformación y orientación; el mecanizado organiza contacto y remoción; la soldadura organiza ciclos térmicos y continuidad. Ninguna produce intercambiabilidad automática ni calidad por decreto. La pieza es confiable cuando su proceso, su función y su verificación se sostienen mutuamente.
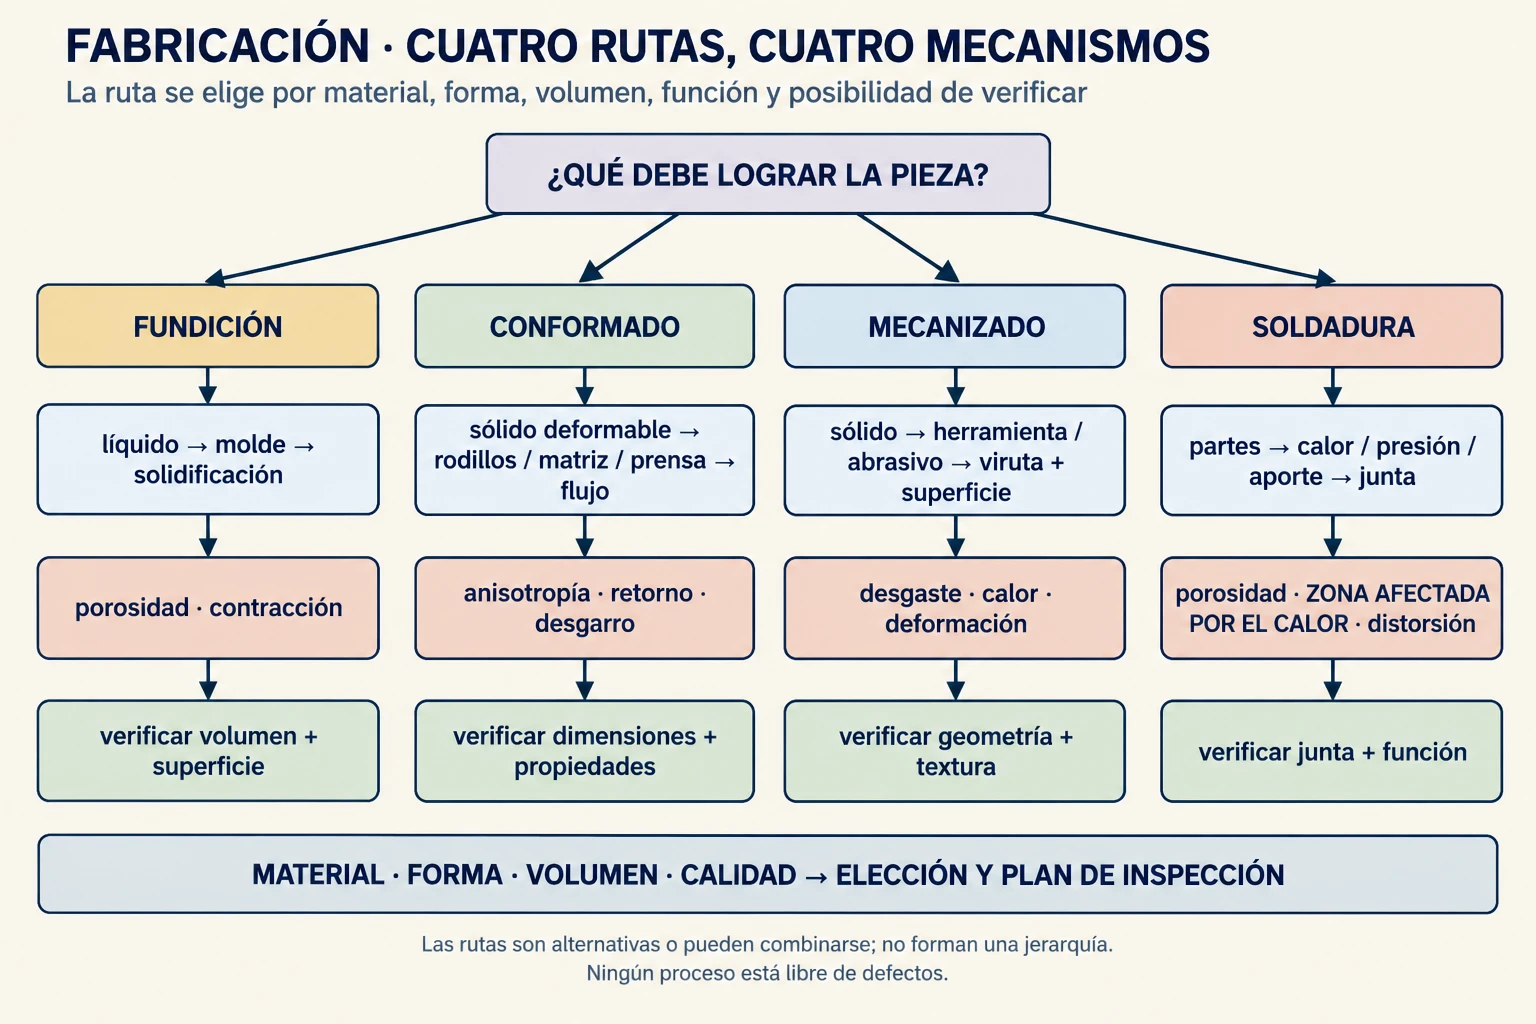
Clave de lectura. Las cuatro ramas parten de mecanismos distintos y terminan en criterios de verificación distintos. El diagrama no ordena los procesos por calidad, coste o modernidad: muestra por qué una elección depende de material, forma, volumen y función.
Preguntas de transferencia#
Una carcasa con poros internos#
Ejemplo construido. Una carcasa fundida tiene dimensiones exteriores correctas, pero una inspección revela porosidad en una zona que después recibirá presión. El equipo propone mecanizar más material para «eliminar el defecto». ¿Qué debe preguntarse antes?
Mostrar respuesta razonada
El mecanizado solo puede retirar material accesible desde la superficie y no convierte automáticamente una cavidad interna en una estructura sana. Hay que localizar tamaño, distribución y conexión de la porosidad, conocer la función de la zona y revisar llenado, alimentación y solidificación. Si la presión exige continuidad o hermeticidad, puede ser necesario rechazar, reparar mediante un procedimiento calificado o rediseñar el proceso. Las dimensiones externas correctas no demuestran integridad interna.
Elegir forja o mecanizado para un eje#
Ejemplo construido. Para una serie pequeña de ejes, una empresa compara comprar barras y mecanizarlas con encargar un tocho forjado y terminarlo. El proveedor afirma que la forja garantiza mayor resistencia. ¿Cómo se razona sin aceptar la afirmación como regla?
Mostrar respuesta razonada
Se comparan cargas, dirección de esfuerzos, material, flujo y orientación, tratamiento térmico, defectos, volumen, matriz, tiempo de entrega y operaciones posteriores. La forja puede orientar favorablemente el material y reducir volumen de mecanizado, pero una pieza forjada con mala matriz o tratamiento inadecuado no cumple por el simple nombre del proceso. Para una serie pequeña, el coste y la trazabilidad de la matriz pueden superar su ventaja. La decisión debe apoyarse en propiedades requeridas y evidencia del proceso.
Reparar una grieta mediante soldadura#
Ejemplo construido. Una viga de acero presenta una grieta junto a una soldadura antigua. Se propone cubrirla con un cordón nuevo y esmerilar la superficie. ¿Qué información falta?
Mostrar respuesta razonada
Falta conocer la causa y longitud de la grieta, el material, el estado de la soldadura anterior, las cargas estáticas y cíclicas, la restricción, la accesibilidad y el procedimiento de reparación. Esmerilar puede ocultar la indicación sin eliminar el extremo ni la zona afectada. Deben identificarse la grieta y sus causas, preparar la junta, calificar variables y elegir inspección adecuada. Si la estructura es crítica, la reparación necesita evaluación de integridad y no puede validarse por apariencia.
Una pieza perfecta en el dibujo#
Ejemplo construido. Un diseño contiene muchas superficies con tolerancias estrechas y especifica que la pieza se fabrique «por el método más preciso». La planta no dispone de medición para verificar algunas superficies. ¿Qué debe cambiar primero: la máquina o la especificación?
Mostrar respuesta razonada
Primero debe aclararse qué superficies son funcionales y qué desempeño se necesita. Una tolerancia sin método de verificación puede ser una exigencia ficticia; una máquina más precisa no resuelve la ausencia de referencias, sujeción o medición. El diseño debe conectar función, proceso e inspección: relajar lo que no aporta valor, cambiar la ruta o invertir en capacidad de medición según el caso. La precisión no se declara en el plano; se produce y se demuestra.
Fuentes y lecturas del capítulo#
MIT OpenCourseWare, Michael Tarkanian. Modern Blacksmithing and Physical Metallurgy. Curso universitario que relaciona composición, estructura, procesamiento y propiedades mediante prácticas de fundición, mecanizado y soldadura. (MIT OpenCourseWare).
American Foundry Society. Casting Defect Analysis. Procedimiento de análisis de causas y correcciones para defectos de fundición, con atención a gas, óxidos, arena, contracción y alimentación. (AFS Institute).
The Open University. Manufacturing. Material docente sobre fundición, conformado, extrusión, laminado, forja, corte, mecanizado, brasado y soldadura, útil para comparar rutas según forma y volumen. (OpenLearn).
International Organization for Standardization. ISO 4063:2023, Welding, brazing, soldering and cutting — Nomenclature of processes and reference numbers. Nomenclatura internacional para distinguir procesos de unión y corte. (ISO).
International Organization for Standardization. ISO 5817:2023, Welding — Fusion-welded joints in steel, nickel, titanium and their alloys — Quality levels for imperfections. Marco para relacionar niveles de calidad e imperfecciones con juntas soldadas, sin sustituir diseño ni criterios de servicio. (ISO Online Browsing Platform).
TWI. What is the Heat Affected Zone? y What is the Difference Between Welding, Brazing and Soldering? Explicaciones técnicas sobre ciclos térmicos, zona afectada por el calor, metal de aporte y capilaridad. (TWI, HAZ; TWI, unión térmica).