PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
384
Reactores, transferencia y cambio de escala
Cuando la reacción depende tanto de la materia como del lugar y el tiempo
En este capítulo
Un matraz pequeño puede producir un producto uniforme mientras se agita en un baño de laboratorio, y la misma reacción puede fallar en un tanque grande. En el matraz, el calor sale rápido por la pared y una gota de reactivo se dispersa enseguida. En el tanque, el centro puede calentarse, una zona puede quedar pobre en reactivo y el tiempo que cada porción permanece dentro puede variar mucho. La receta química no cambió; cambiaron las distancias, las superficies, la circulación y la capacidad de retirar calor.
Un reactor es un sistema en el que una o varias transformaciones químicas o biológicas ocurren bajo condiciones que se intentan controlar. Su diseño relaciona composición, temperatura, presión, tiempo, mezcla, superficies, catalizador y separación del producto. La transferencia de calor y masa no son operaciones posteriores: determinan qué condiciones ve realmente cada porción del material. El cambio de escala no consiste en multiplicar volúmenes y conservar proporciones geométricas sin más.
Este capítulo explica cómo pasar de una reacción ideal a un proceso verificable. Distingue velocidad de reacción y equilibrio, volumen de residencia y tiempo de contacto, control de temperatura y seguridad térmica. Compara reactores discontinuos, continuos y catalíticos sin convertirlos en un catálogo de equipos. Después sigue el calor, la masa y la mezcla hasta los gradientes y puntos calientes. El capítulo 383 trata balances y operaciones de mezcla, separación y purificación; aquí esos balances sirven para entender el entorno de reacción. El capítulo 385 se ocupará de fermentación y biotecnología de procesos; los microorganismos aparecen aquí solo como ejemplo de reacción sensible, no como protocolo biológico.
384.1. Cinética, equilibrio y tiempo de residencia#
La cinética describe con qué rapidez cambia una composición bajo condiciones dadas. Una tasa de reacción depende de concentración, temperatura, presión, catalizador, superficie y mecanismo. En un modelo elemental puede escribirse como (r=kC_A^n), donde (r) es la tasa, (C_A) una concentración, (n) un orden aparente y (k) una constante que cambia con la temperatura. No es una ley universal: el orden y la constante proceden de datos y del rango en que el modelo representa el sistema. La base de cinética química del NIST reúne valores publicados junto con rangos de temperatura, presión, método y datos de incertidumbre; no convierte un valor de otro experimento en una garantía para una planta diferente.
La dependencia térmica de (k) suele representarse mediante una relación de tipo Arrhenius, (k=Aexp(-E_a/RT)). La intuición es más importante que la fórmula: aumentar temperatura puede acelerar una reacción, pero también acelerar rutas secundarias, descomposición o generación de calor. La temperatura que maximiza conversión en un ensayo puede empeorar selectividad o seguridad en un reactor con peor evacuación térmica. La tasa observada puede incluir resistencias de transferencia, desactivación del catalizador o mezcla incompleta, no solo química intrínseca.
El equilibrio describe la composición hacia la que tiende un sistema reversible dadas temperatura, presión y actividades. No significa que la reacción se detenga en sentido microscópico: las velocidades directa e inversa pueden igualarse. Un catalizador modifica la rapidez con que se alcanza el equilibrio, pero no desplaza por sí mismo la composición de equilibrio. Retirar un producto, cambiar temperatura o presión y elegir un disolvente puede afectar conversión, pero cada intervención introduce costes, residuos y riesgos. Confundir «más rápido» con «más producto» lleva a diseños incompletos.
La conversión, selectividad y rendimiento responden preguntas distintas. Conversión es la fracción de reactivo que desaparece; selectividad compara cuánto de lo transformado acaba en el producto deseado; rendimiento combina producción útil con material alimentado. Una reacción puede convertir mucho y ser poco selectiva, o ser selectiva pero dejar demasiado reactivo sin transformar. La evaluación debe especificar base de cálculo, estado estacionario o transitorio, pureza, pérdidas y medición. Una cifra sin esas condiciones no permite comparar reactores.
El tiempo de residencia es el tiempo característico que el material pasa en el reactor. En un modelo ideal continuo puede aproximarse por ( au=V/Q), volumen dividido por caudal, pero esa razón media no dice cuánto permanece cada elemento. En un reactor real existe una distribución de tiempos de residencia: algunos elementos salen pronto por cortocircuito y otros quedan en recirculaciones o zonas muertas. La distribución puede medirse con un trazador o inferirse de un modelo validado. El mismo tiempo medio puede producir conversiones distintas si cambia la distribución.
En un reactor discontinuo, el tiempo se sigue desde la carga hasta la descarga y el estado cambia continuamente. En uno continuo, la alimentación y la salida mantienen un flujo y el estado puede alcanzar un régimen estacionario, aunque arranques, paradas y perturbaciones sigan siendo críticos. En un reactor semicontinuo, una alimentación gradual controla calor o concentración, pero añade una trayectoria temporal que debe validarse. Ningún modo es intrínsecamente más seguro o eficiente: depende de inventario, calor, viscosidad, toxicidad, variabilidad y capacidad de control.
La evidencia experimental debe separar propiedad del material, dato cinético y desempeño del reactor. Un ensayo de botella con agitación intensa puede medir una reacción rápida en condiciones homogéneas. Una planta debe demostrar que mezcla, temperatura, presión y análisis mantienen las condiciones dentro de los límites y que las desviaciones tienen respuesta segura. La inferencia que conecta ambos niveles necesita un modelo, ensayos intermedios y márgenes justificados; la recomendación de operar una condición no puede derivarse solo de una curva bonita.
384.2. Reactores discontinuos, continuos y catalíticos#
El reactor discontinuo carga materiales, permite que evolucionen bajo un programa de temperatura, mezcla o alimentación y descarga al final o en etapas. Es flexible para productos variados y campañas pequeñas, pero acumula todo el inventario durante parte del ciclo y atraviesa estados transitorios. Calentar, enfriar, añadir un reactivo o detener una reacción no es instantáneo. Una reacción exotérmica puede seguir liberando calor después de cortar la alimentación, y un sólido que se deposita puede cambiar la transferencia y la mezcla.
El reactor continuo alimenta y retira material mientras opera. Puede ofrecer flujo estable, menor inventario por unidad de producción y buena integración con etapas aguas abajo, pero una perturbación puede propagarse por la línea y alcanzar varias unidades. Las válvulas, bombas, sensores, líneas de alivio y sistemas de control son parte del reactor como sistema. El estado estacionario no elimina el riesgo: una obstrucción, pérdida de enfriamiento o cambio de composición puede desplazar el proceso a una región no prevista.
Los reactores de flujo pistón idealizan un material que avanza con mezcla transversal y poco intercambio axial; los de tanque agitado continuo idealizan una composición uniforme dentro del volumen. Son modelos que ayudan a razonar, no fotografías de cada equipo. En un tubo real puede haber dispersión axial, zonas de recirculación o deposición. En un tanque real puede haber estratificación, vórtices, espuma o regiones mal agitadas. La elección del modelo debe contrastarse con mediciones de trazador, temperatura, composición y caudal.
Un catalizador acelera una ruta al ofrecer un camino de menor barrera energética o una superficie de reacción distinta, y puede mejorar selectividad. No se consume en la reacción global de manera ideal, pero puede desactivarse por envenenamiento, ensuciamiento, sinterización, lixiviación o cambios de fase. En catalizadores sólidos, la reacción puede estar limitada por difusión dentro de poros o por transferencia desde el fluido. La tasa observada disminuye entonces aunque la química superficial siga siendo capaz de reaccionar. Diseñar un lecho catalítico exige considerar caída de presión, distribución de flujo, temperatura y regeneración.
La operación catalítica introduce perfiles. Un punto caliente puede acelerar la reacción, agotar selectividad y dañar el catalizador; una zona fría puede dejar reactivo sin convertir. Un lecho empacado puede canalizarse si la distribución de alimentación es mala o si las partículas se rompen. Un catalizador líquido o suspendido puede separarse del producto y requerir una etapa de recuperación. La elección no se reduce a «con catalizador se necesita menos energía»: el catalizador también requiere fabricación, manejo, recuperación y disposición.
La selección del reactor empieza por peligros y función. Se identifican calor de reacción, presión, toxicidad, inflamabilidad, incompatibilidades, corrosión, polimerización no deseada, descomposición y sensibilidad a contaminación. Después se eligen condiciones que produzcan el producto con controlable inventario y transferencia. Una unidad de menor volumen puede reducir consecuencias, pero aumentar número de conexiones y complejidad de control. Una operación continua puede limitar inventario y, al mismo tiempo, hacer más rápida la propagación de una desviación.
La seguridad de proceso no es una alarma añadida al final. OSHA describe la gestión de seguridad de procesos como un programa que integra tecnología, procedimientos y prácticas de gestión para procesos con sustancias peligrosas. El análisis de peligros revisa qué puede desviarse, qué salvaguardas independientes existen, qué ocurre si fallan y cómo se comprueba su disponibilidad. Los diagramas de flujo y de tuberías, los límites de operación, los procedimientos de arranque y parada, el mantenimiento y la formación forman un sistema de control; ninguno sustituye a los demás.
384.3. Transferencia de calor y masa#
La reacción solo experimenta la temperatura que tiene el material en su punto, no la que muestra un controlador remoto. El calor puede generarse por reacción, mezclado, compresión, cambio de fase o fricción, y puede entrar o salir por paredes, serpentines, camisas, evaporación o corrientes. La capacidad de retirar calor depende de área, coeficiente global, diferencia de temperatura, ensuciamiento, agitación y propiedades del fluido. Al aumentar volumen, el calor generado suele crecer con el volumen, mientras que el área disponible para evacuarlo no crece en la misma proporción si se conserva una geometría semejante.
Un balance térmico relaciona acumulación, generación y transferencia. Si la generación supera durante suficiente tiempo la retirada, la temperatura sube; si la reacción se acelera con temperatura, puede aparecer una realimentación positiva. La HSE explica el peligro de reacción descontrolada como una situación en la que el calor generado supera la capacidad de perderlo, y señala que puede aparecer en reactores discontinuos, recipientes de almacenamiento, destilación o secado. El concepto es general: no se limita a una clase de equipo ni se resuelve con una única alarma.
La transferencia puede estar limitada por conducción a través de una pared, convección entre fluido y superficie, radiación o cambio de fase. En un fluido viscoso, agitar puede mejorar el intercambio y también aumentar potencia, cizallamiento y calentamiento. Una camisa bien dimensionada puede perder eficacia cuando se deposita una capa o cuando cambia la viscosidad. El diseño y la verificación deben considerar la condición limpia y la condición ensuciada, el arranque, la parada y la pérdida parcial de servicios.
La transferencia de masa aparece cuando un reactivo debe desplazarse entre fases, atravesar una película, disolverse, evaporarse, difundirse en un poro o llegar a una superficie catalítica. La tasa global puede estar limitada por reacción, película externa, difusión interna o una combinación. Aumentar agitación puede reducir la película externa, pero no elimina una resistencia dentro de un sólido ni cambia una reacción lenta. En sistemas gas-líquido, tamaño de burbuja, retención de gas, coalescencia y presión afectan el área interfacial; en líquido-sólido, mojado, distribución de partículas y canalización son decisivos.
Las propiedades cambian durante la reacción. Una mezcla puede volverse más viscosa, liberar gas, precipitar sólidos, formar espuma o cambiar densidad. El modelo de transferencia que funcionó al inicio puede no representar el final. Por eso un escalado que iguala velocidad de agitación o potencia por volumen no garantiza el mismo campo de mezcla. Es necesario observar variables que conectan con la función: temperatura local, composición, tamaño de partículas, concentración de oxígeno u otro gas, presión, espuma y calidad del producto.
La medición debe tener resolución temporal y espacial adecuada. Un termopar lento puede ocultar un pico; un sensor colocado cerca de la pared puede no ver el centro; una muestra tomada de una línea bien mezclada puede no representar una zona muerta. Los sensores requieren calibración, diagnóstico de deriva y una respuesta definida cuando faltan datos. La redundancia no consiste solo en instalar dos instrumentos idénticos en el mismo punto: la independencia de ubicación, principio y alimentación puede ser más importante.
La simulación ayuda a explorar, pero no convierte supuestos en evidencia. Un modelo de dinámica de fluidos puede estimar recirculaciones; uno de transferencia puede predecir perfiles; un modelo cinético puede proyectar conversión. Cada uno depende de propiedades, condiciones de frontera, geometría y simplificaciones. La verificación compara predicciones con trazadores, temperaturas, composiciones, caídas de presión y pruebas a escala intermedia. Si el modelo falla en la variable que gobierna seguridad o calidad, no debe conservarse por inercia.
384.4. Mezcla, gradientes y puntos calientes#
Mezclar es reducir diferencias espaciales y temporales entre porciones de un sistema. No significa que toda molécula recorra el mismo camino ni que una hélice grande garantice uniformidad. La mezcla tiene escalas: circulación global, remolinos intermedios y difusión molecular. Un reactivo puede dispersarse rápidamente a escala del tanque y reaccionar antes de distribuirse a escala microscópica. La reacción rápida hace especialmente importante dónde y cómo se alimenta un componente.
Los gradientes son diferencias de concentración, temperatura, pH, composición de fases o velocidad. Algunos son funcionales: una zona de alta concentración puede ser necesaria en una alimentación localizada; otros producen subproductos, precipitación, corrosión o una calidad variable. Un sensor que informa el promedio puede ocultar máximos locales. La comprobación debe buscar la variable que causa el daño, no solo la media que resulta cómoda de registrar.
Un punto caliente es una región cuya temperatura supera significativamente el entorno y puede acelerar reacción, desactivar catalizador, deformar equipo o iniciar descomposición. Puede originarse por mala transferencia, acumulación de sólidos, exoterma localizada, aislamiento defectuoso, pérdida de circulación o una lectura engañosa. Aumentar simplemente el enfriamiento global no siempre resuelve la causa: un canal puede evitar que el refrigerante llegue a la zona y una reacción puede producir calor más rápido de lo que una superficie puede retirarlo.
Los puntos fríos también importan. Un reactivo puede condensar, cristalizar, aumentar viscosidad o quedar sin convertir. Una pared fría puede acumular sólidos y reducir área; una zona de entrada fría puede producir un pulso de composición cuando se calienta. El control debe considerar ambos extremos y las transiciones. «Mantener la temperatura media» no garantiza que no existan límites locales peligrosos.
La geometría y la posición de los impulsores, deflectores, serpentines, entradas y salidas forman parte del proceso. Cambiar un impulsor por otro de igual diámetro pero distinta forma puede alterar circulación, potencia y cizallamiento. Mover una boquilla puede reducir tiempo de mezcla o crear una descarga sobre una pared. El rediseño debe documentar qué se conserva —caudal, energía por masa, patrón de flujo, tiempo de mezcla, transferencia— y qué se permite cambiar. No es seguro improvisar estos cambios en un reactor con materiales reactivos.
El control automático necesita límites y estados de fallo. Una alarma puede avisar; una interlock puede impedir una acción; un sistema de alivio puede reducir presión; una parada de emergencia puede llevar el proceso a un estado menos peligroso. Son capas distintas y deben ser independientes en la medida que exige el riesgo. La guía de OSHA sobre análisis de peligros pide revisar qué puede salir mal, qué controles aplican y las consecuencias de su fallo. La verificación incluye pruebas funcionales, intervalos, registros, bypass autorizados y recuperación después de una parada.
La seguridad de un reactor también depende de acciones humanas. La interfaz debe mostrar tendencia, límites, calidad del dato y causa de una alarma, no inundar al operador con avisos simultáneos. Los procedimientos de arranque, alimentación, limpieza y emergencia deben describir estados y criterios de detención. Formación y simulación permiten practicar una desviación sin probarla con sustancias reales. Investigar incidentes y casi incidentes evita tratar una alarma repetida como una característica normal del proceso.
384.5. Escalar sin suponer que la geometría no importa#
Escalar puede significar aumentar lote, caudal, capacidad de transferencia, número de unidades o duración de campaña. La pregunta correcta no es «¿cuántas veces más grande es el tanque?», sino «¿qué relación debe conservarse para que la química, la calidad y la seguridad sigan siendo comparables?». Se pueden conservar tiempo de mezcla, potencia por volumen, velocidad de punta, fuerza de cizalla, número de Reynolds, transferencia de oxígeno, flujo térmico o distribución de tiempos de residencia, pero no todos a la vez. Cada criterio favorece una variable y sacrifica otra.
La similitud geométrica es útil para ordenar hipótesis, pero el mundo introduce límites. Un tanque más grande puede tener mayor distancia de mezcla, menor relación superficie/volumen, diferente espesor de pared, otra rigidez, más tiempo de respuesta del control y una distribución de temperatura distinta. Una tubería más larga añade caída de presión y tiempo de residencia; una válvula que funciona en laboratorio puede cavitar o no cerrar en planta. Un lecho catalítico más alto acumula calor y presión de manera diferente a uno corto.
El escalado robusto usa etapas y preguntas de salida. En laboratorio se mide cinética, equilibrio, propiedades, estabilidad, calor de reacción y comportamiento de fases. En una escala intermedia se valida mezcla, transferencia, alimentación, sensores, limpieza y respuesta a perturbaciones. En planta se verifica rendimiento, estabilidad, emisiones, mantenimiento y salvaguardas. Una campaña de producción no debe ser el primer experimento de una condición térmica o una alimentación nueva. La escala intermedia no elimina incertidumbre, pero revela mecanismos que un matraz oculta.
El cambio de escala puede requerir rediseño, no una regla de proporción. Si el reactor pequeño tiene mucha superficie de enfriamiento relativa, el grande puede necesitar serpentines internos, alimentación distribuida, mayor capacidad de emergencia o una reacción más lenta. Si la mezcla es el límite, puede ser preferible dividir el inventario entre varios reactores, usar una alimentación semicontinua o cambiar la secuencia. Si la separación posterior domina la calidad, la conversión no debe optimizarse aislada del tren completo.
La verificación combina balances, ensayos, instrumentación, análisis de producto y revisión de peligros. Se comparan conversión, selectividad, distribución de tiempos, perfiles térmicos, presión, consumo, emisiones y variación entre lotes. Los balances deben cerrarse con tolerancias explícitas: una pérdida aparente puede ser muestreo, evaporación, reacción secundaria o medición. La incertidumbre se comunica; no se convierte un intervalo amplio en una cifra única porque facilite el informe.
La gestión del riesgo necesita diseño y operación. OSHA 29 CFR 1910.119 exige, para los procesos cubiertos en su ámbito, información de seguridad del proceso, análisis de peligros, procedimientos, formación, integridad mecánica, gestión del cambio y revisión previa a la puesta en marcha. El alcance legal varía por jurisdicción y sustancia, pero la lógica es general: cambiar volumen, temperatura, composición, catalizador, software o secuencia puede modificar el peligro y exige revisar la base de diseño y las salvaguardas.
Una escala mayor aumenta también consecuencias si falla una barrera. La protección contra sobrepresión, la contención, la detección, la ventilación, el aislamiento de energía y el plan de emergencia deben considerar inventario, escenarios y rutas de exposición. No basta con instalar un alivio cuyo tamaño se copie de otra unidad; su base debe cubrir las desviaciones creíbles y descargar de manera compatible con el material y el entorno. El capítulo no ofrece presiones, caudales ni recetas operativas: esas decisiones requieren ingeniería de proceso, datos de propiedades, normativa, revisión independiente y autorización competente.
El aprendizaje no termina en la puesta en marcha. El desempeño real alimenta modelos, mantenimiento y cambios futuros. Un sensor que deriva, una bomba que pierde caudal, un catalizador que envejece o un operador que encuentra una maniobra más rápida son señales de que el proceso vivo se aparta del diseño documental. Registrar condiciones, investigar desviaciones y actualizar el análisis de peligros preserva conocimiento. El cambio de escala es por tanto un ciclo de hipótesis, ensayo, verificación, control y revisión.
Un reactor convierte materia en producto solo cuando la reacción y su entorno permanecen dentro de condiciones conocidas. Cinética y equilibrio dicen qué podría ocurrir; residencia, mezcla y transferencia determinan qué ve cada porción; control y salvaguardas limitan las desviaciones; verificación y escalado comprueban que el modelo sigue siendo válido. El tamaño no es una propiedad neutral. Al crecer una unidad, crecen las distancias, el inventario, los tiempos de respuesta y la obligación de demostrar que la geometría no ha cambiado la física relevante.
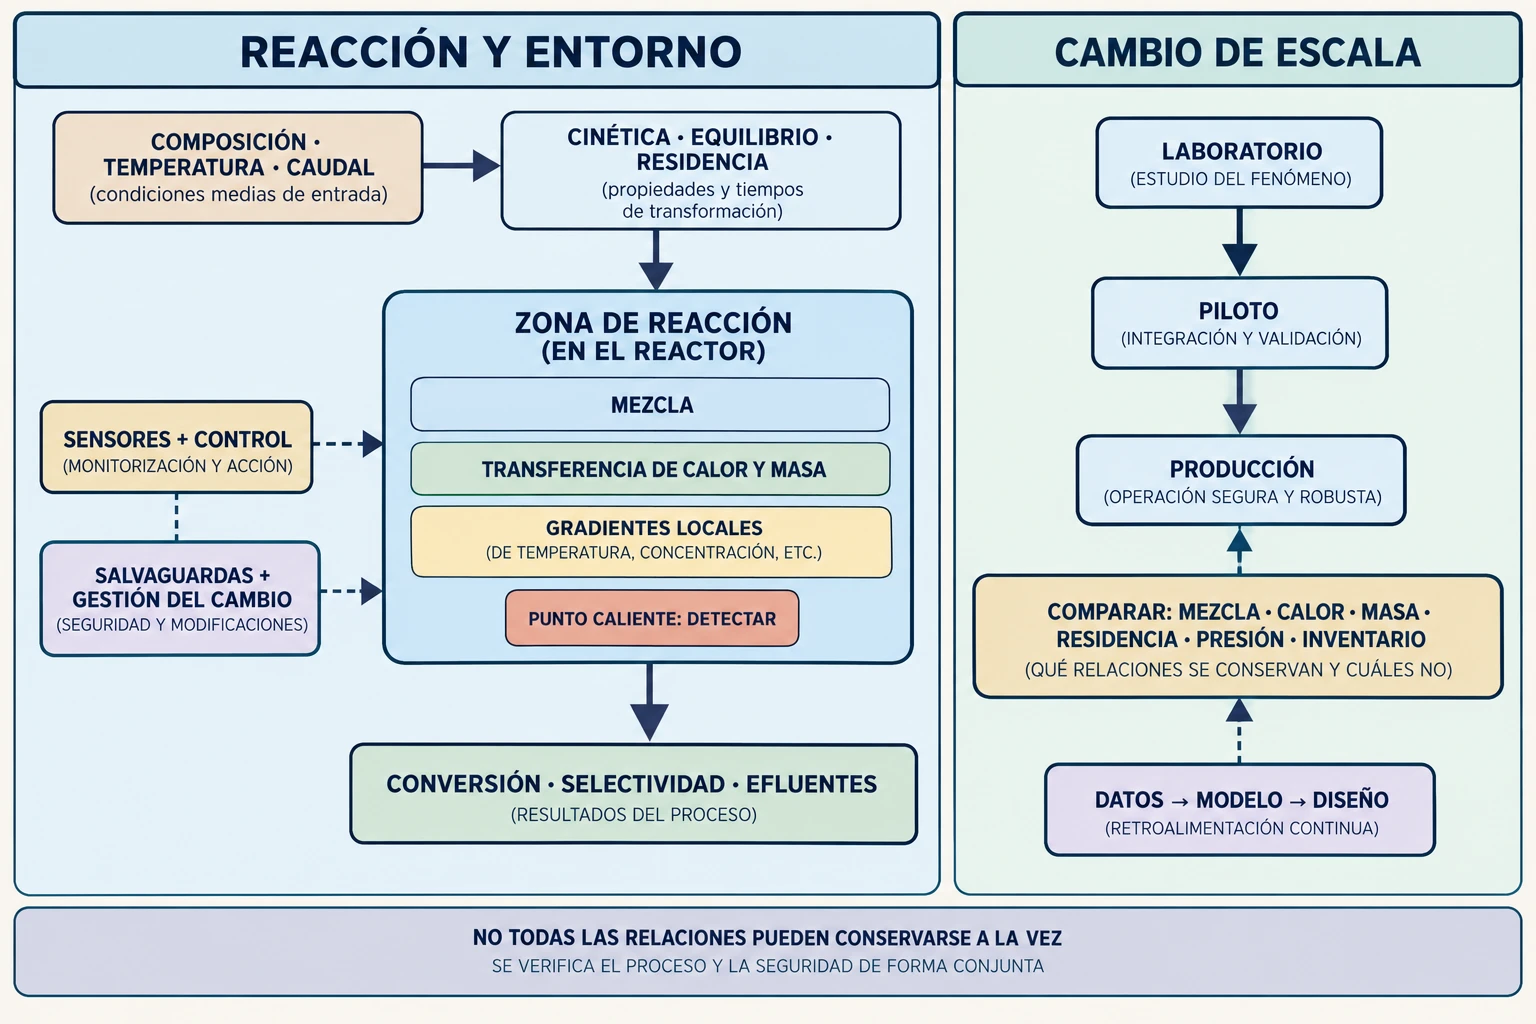
El escalado conserva relaciones funcionales, no una apariencia geométrica. Una media de temperatura o de mezcla puede ocultar un gradiente local; por eso los datos, los modelos, las salvaguardas y la gestión del cambio forman un circuito de comprobación.
Preguntas de transferencia#
El lote que se calienta al aumentar volumen#
Caso. Una reacción funcionó en un recipiente pequeño, pero el lote mayor sube de temperatura aunque el controlador indique el mismo valor medio. ¿Qué debe analizarse antes de cambiar el programa térmico?
Mostrar respuesta razonada
Hay que revisar calor de reacción, relación superficie/volumen, capacidad real de enfriamiento, mezcla, ubicación y respuesta de sensores, acumulación de reactivo y posibles reacciones secundarias. El valor medio puede ocultar un punto caliente y la reacción puede acelerarse con temperatura. Se requieren datos calorimétricos, prueba de transferencia y análisis de peligros; aumentar o reducir temperatura sin entender la generación y retirada de calor puede agravar el evento.
La misma conversión, distinto producto#
Caso. Dos reactores alcanzan la misma conversión, pero uno produce más subproductos. ¿Por qué no basta con comparar el porcentaje convertido?
Mostrar respuesta razonada
La conversión no informa selectividad, distribución de tiempos de residencia, gradientes de concentración o temperatura ni desactivación del catalizador. Deben compararse composición local y de salida, alimentación, mezcla, temperatura, presión y tiempo de contacto, con métodos analíticos que distingan productos. El reactor que convierte más reactivo no es necesariamente el que entrega más producto útil ni el que opera con menor riesgo.
Una escala mayor con zonas muertas#
Caso. En una planta se detectan depósitos y material sin reaccionar en una zona que no aparecía en el laboratorio. ¿Cómo se formula la investigación?
Mostrar respuesta razonada
Se estudian geometría, entradas, circulación, viscosidad, sólidos, posición del impulsor, tiempos de residencia y cambios de propiedades durante la reacción. Un trazador, perfiles de concentración y una inspección segura pueden distinguir zona muerta, canalización o precipitación. Copiar velocidad de agitación o instalar un impulsor arbitrario no demuestra similitud; el rediseño debe vincularse al mecanismo observado y validarse antes de operar con material peligroso.
La alarma que se repite#
Caso. Una alarma de alta temperatura aparece en cada arranque y el equipo aprende a silenciarla. ¿Qué debería ocurrir?
Mostrar respuesta razonada
La repetición indica una desviación del diseño o una alarma mal configurada, no una condición normal que pueda ignorarse. Deben revisarse causa, ubicación y calibración del sensor, procedimiento de arranque, límites, respuesta requerida y consecuencias del fallo. La solución puede ser rediseñar la secuencia, mejorar transferencia, ajustar una alarma con base técnica o añadir una salvaguarda independiente; nunca se debe anular por costumbre sin evaluación y autorización documentadas.
Fuentes y lecturas del capítulo#
National Institute of Standards and Technology (NIST). Chemical Kinetics Database. Datos publicados de cinética de reacciones en fase gaseosa con rangos experimentales, métodos y parámetros de incertidumbre. (NIST).
Massachusetts Institute of Technology OpenCourseWare. 10.37 Chemical and Biological Reaction Engineering. Material académico sobre reactores, balances, cinética y tiempo de residencia. (MIT OpenCourseWare).
Health and Safety Executive (HSE). Reaction / Product Testing. Medidas técnicas para identificar y controlar peligros de reacción, incluidos escenarios de descontrol térmico. (HSE).
Occupational Safety and Health Administration (OSHA). Process Safety Management. Marco de gestión de peligros para procesos con sustancias químicas altamente peligrosas: información, análisis, procedimientos, integridad y cambio. (OSHA).
Occupational Safety and Health Administration (OSHA). 29 CFR 1910.119, Process Safety Management of Highly Hazardous Chemicals. Texto regulatorio estadounidense sobre análisis de peligros, procedimientos, revisión previa, formación, integridad mecánica y gestión del cambio. (OSHA).
National Institute of Standards and Technology (NIST). NIST Chemistry WebBook. Propiedades termodinámicas, termoquímicas y espectroscópicas útiles para construir modelos y balances, con límites de aplicabilidad. (NIST Chemistry WebBook).