PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
385
Fermentación industrial y biotecnología de procesos
Cómo una actividad biológica se convierte en un proceso controlable, separable y responsable
En este capítulo
Una misma corriente de azúcares puede alimentar una levadura que produzca etanol, una bacteria que sintetice un ácido orgánico o una célula modificada que fabrique una proteína. El recipiente no decide por sí solo el resultado. Importan el organismo, su estado fisiológico, la composición del medio, el oxígeno, la temperatura, la alimentación y la recuperación. Una perturbación pequeña puede cambiar el rendimiento, la pureza o la facilidad de separación.
En el lenguaje cotidiano, fermentar suele significar transformar alimentos sin oxígeno. En ingeniería de procesos, el término también designa el cultivo controlado de microorganismos o células para obtener biomasa, metabolitos, enzimas, proteínas, materiales o intermediarios. No todo proceso biotecnológico es una fermentación en sentido estricto, y no toda fermentación industrial busca un alimento. La denominación útil es la que hace visible qué organismo realiza qué transformación, en qué ambiente y con qué destino.
Este capítulo se sitúa entre dos vecinos. El capítulo 384 explica cinética, reactores, transferencia de calor y masa y cambio de escala; aquí esos fundamentos se leen desde la variabilidad de un sistema vivo, sus requisitos de contención y el vínculo entre cultivo y producto. El capítulo 386 tratará procesamiento, conservación e inocuidad de alimentos; aquí los alimentos pueden aparecer como contexto, pero el foco está en la biotecnología de procesos, no en recetas ni en controles sanitarios de una categoría alimentaria. La pregunta dominante es cómo convertir una actividad biológica variable en un proceso observado, protegido y escalable sin suponer que el control elimina la incertidumbre.
385.1. Organismo, sustrato, producto y ambiente#
El punto de partida no es el tanque, sino una relación biológica. Un organismo —una bacteria, levadura, hongo, célula animal o vegetal— toma nutrientes, obtiene energía y dirige parte de su metabolismo hacia crecimiento, mantenimiento o formación de un producto. El sustrato reúne las fuentes que hacen posible esa actividad: carbono, nitrógeno, sales, oligoelementos, agua y, según el caso, precursores o inductores. El producto puede ser la propia biomasa, un metabolito que la célula excreta, una molécula que se acumula dentro de ella o una transformación de una materia prima.
La palabra «producto» oculta destinos distintos. Un ácido orgánico o un alcohol puede ser el objetivo principal; una enzima puede secretarse al medio; una proteína recombinante puede quedarse dentro de la célula y exigir una etapa posterior de ruptura; un microorganismo puede ser el biocatalizador reutilizable, no el material que se vende. El lugar donde se encuentra el producto modifica la cosecha, las impurezas y el coste de separación. Por eso el diseño del cultivo y el de la recuperación deben pensarse juntos desde el principio.
Tres magnitudes ayudan a no confundir objetivos. El título o concentración describe cuánto producto hay por volumen de caldo; el rendimiento relaciona producto formado con sustrato consumido; la productividad añade el tiempo y pregunta a qué velocidad se obtiene. Aumentar una no garantiza aumentar las otras. Un cultivo puede alcanzar mucha concentración pero tardar demasiado, consumir una gran fracción del sustrato en biomasa o producir una mezcla difícil de purificar. En procesos industriales, la métrica relevante depende de la función y del límite que encarece el conjunto.
El organismo cambia mientras se cultiva. En una primera fase puede multiplicarse rápidamente; después puede entrar en limitación de nutrientes, acumular productos inhibidores, activar respuestas de estrés o cambiar la expresión de la molécula buscada. En algunos procesos el crecimiento y la producción coinciden; en otros conviene separar una fase de expansión de otra de producción. La idea de que una célula «trabaja» a velocidad constante es una simplificación: la edad, la densidad, la morfología y el historial de alimentación modifican su estado.
El ambiente no es un fondo pasivo. El pH afecta la actividad de enzimas, el transporte a través de membranas y la forma química de sustratos y productos. La temperatura altera la velocidad de reacción, la estabilidad de proteínas y la composición de subproductos. El oxígeno disuelto depende de transferencia desde el gas, consumo celular, mezcla y presión; el dióxido de carbono puede acumularse y modificar el cultivo. La osmolaridad, la viscosidad, la espuma y las fuerzas de cizalla también pueden influir, especialmente cuando aparecen agregados o células sensibles.
Esta dependencia hace que una condición útil para una cepa no sea una regla para todas. Una bacteria aerobia, una levadura facultativa, un hongo filamentoso y una célula animal difieren en demanda de oxígeno, tolerancia a cizalla, producción de calor y sensibilidad a impurezas. Incluso dos líneas celulares relacionadas pueden responder de manera distinta al mismo medio. La selección del organismo es una decisión de proceso: incluye estabilidad genética, capacidad de crecer en el sustrato disponible, perfil de impurezas, seguridad, facilidad de separación y posibilidad de conservar un banco reproducible.
El proceso puede operar por lotes, con alimentación gradual o en continuo. En un lote, se carga un medio y la composición evoluciona con el cultivo. En un proceso alimentado, se agregan sustratos para evitar limitaciones o excesos y orientar el metabolismo. En un proceso continuo, entran medio y salen caldo a una tasa que mantiene, idealmente, un estado sostenido. Ninguna modalidad es intrínsecamente superior: cambia la forma de gestionar contaminación, estabilidad, inventario, tiempo de residencia, perturbaciones y recuperación.
La evidencia se construye combinando señales. Una medición de oxígeno disuelto es una señal física; un cambio en la relación entre consumo de sustrato y producción de dióxido de carbono es una inferencia sobre metabolismo; el título medido al final confirma solo una parte del recorrido. Los balances de masa y energía, el análisis de metabolitos, la viabilidad cuando corresponde y la caracterización del producto permiten distinguir una desviación de alimentación, una limitación de transferencia o una alteración del organismo. La señal no es la causa: hay que identificar el mecanismo que la conecta con el resultado.
Esta primera distinción lleva a la siguiente. Antes de regular el cultivo hay que poder iniciarlo con una población adecuada y mantener fuera aquello que compite, contamina o cambia el proceso. La reproducibilidad empieza antes de que el agitador se ponga en marcha.
385.2. Inóculos, esterilidad y contaminación#
Un inóculo es la población que inicia un cultivo. No es solo un volumen: importa su identidad, concentración, estado fisiológico, edad, adaptación al medio y trazabilidad. Una cadena de expansión permite pasar de un banco conservado a un volumen que pueda sembrar el proceso, pero cada transferencia puede introducir deriva, selección de subpoblaciones o contaminación. Mantener un banco maestro y un banco de trabajo, con acceso y registros controlados, reduce la necesidad de multiplicar indefinidamente una población que puede cambiar.
La esterilidad y el control de biocarga no son sinónimos. Esterilidad significa ausencia de microorganismos viables según un método y un contexto de ensayo; control de biocarga significa mantener la cantidad y tipo de microorganismos dentro de límites compatibles con un proceso que quizá no sea estéril. Un cultivo alimentario, una producción de enzimas técnica y una proteína destinada a uso farmacéutico no tienen el mismo régimen. La decisión depende del organismo, del producto, de la etapa, del riesgo para el usuario y de la capacidad de detectar y retirar contaminantes.
En los procesos donde la contaminación compromete el producto, la protección abarca medio, recipientes, aire, gases, conexiones, superficies, personal y datos. Esterilizar o sanitizar el equipo no corrige una conexión mal diseñada; filtrar el aire no impide una transferencia abierta; limpiar un tanque no demuestra que una junta o una válvula sean accesibles. Las guías de buenas prácticas para ingredientes farmacéuticos subrayan que los sistemas cerrados o contenidos, el control de materias primas y la vigilancia de parámetros deben elegirse según el riesgo y la etapa, no como una lista idéntica para todo proceso (FDA, Q7A, sección sobre cultivo celular y fermentación).
La contaminación puede ser visible o silenciosa. Un organismo ajeno consume sustrato y oxígeno, genera ácidos o gases, modifica la espuma y altera el título. Un bacteriófago puede destruir una población bacteriana sin producir un aspecto evidente. Una levadura o bacteria adventicia puede cambiar el perfil de impurezas y hacer más difícil la separación. También existe la contaminación cruzada entre campañas: restos de un producto o de otra línea celular pueden aparecer sin que el cultivo pierda inmediatamente su aspecto normal. El control no consiste en mirar el caldo y declarar que parece sano.
La respuesta a una sospecha de contaminación debe proteger a personas, ambiente, producto y evidencia. Se aísla la corriente según los procedimientos autorizados, se preservan registros y muestras representativas, se identifica el agente cuando sea necesario y se evalúa el impacto sobre el lote y sobre equipos compartidos. Después se investiga la causa —materia prima, conexión, procedimiento, mantenimiento, error de registro o falla de barrera— y se decide si el material se descarta, se reprocesa cuando esté justificado o se somete a una evaluación formal. No es apropiado dar una receta universal de rescate: la decisión depende del agente, el producto, la normativa y las consecuencias.
La contención une bioseguridad y diseño. La bioseguridad busca evitar exposición accidental o liberación; la bioprotección añade la prevención de usos indebidos, pérdidas o accesos no autorizados. La Organización Mundial de la Salud recomienda una evaluación de riesgo basada en el agente, el procedimiento, la exposición y el contexto, en vez de aplicar un nivel fijo sin considerar la actividad (WHO, Laboratory biosafety manual, cuarta edición). Para organismos con ácidos nucleicos recombinantes o sintéticos, las guías institucionales pueden exigir revisión de un comité y medidas de contención a escala, como explican las NIH Guidelines. Estas referencias no sustituyen la regulación local ni autorizan operar fuera de una instalación competente.
La contención no termina en el cultivo. El caldo, los filtros, los recipientes, las muestras, los residuos y los datos pueden conservar material viable o información sensible. Un derrame es una interrupción de producción y una exposición potencial; una purga sin tratamiento puede ser un problema ambiental; una etiqueta incompleta puede convertir una muestra en un riesgo de trazabilidad. La gestión responsable incluye rutas de residuos, respuesta a incidentes, entrenamiento, mantenimiento y registros que permitan reconstruir qué ocurrió.
Con un inóculo adecuado y barreras proporcionales, aún queda la dificultad de mantener un ambiente que las células experimentan como una distribución espacial y temporal, no como el valor único que aparece en la pantalla. Esa diferencia es el centro del bioreactor.
385.3. Bioreactores, aireación, agitación y control#
Un bioreactor es un sistema donde una transformación biológica se realiza con condiciones de mezcla, transferencia, temperatura, alimentación, contención y medición diseñadas para una función. Puede ser un tanque agitado, una columna de burbujas, un sistema de circulación, un lecho para células inmovilizadas o un reactor de fermentación en estado sólido. La geometría ofrece posibilidades y límites: un tanque que mezcla bien un caldo diluido puede comportarse de otra manera cuando la biomasa aumenta la viscosidad o cuando aparecen filamentos.
En un cultivo aerobio, el oxígeno debe pasar desde una fase gaseosa al líquido y de ahí a las células. Una relación útil es:
donde la tasa de transferencia de oxígeno (OTR) depende del coeficiente volumétrico de transferencia
Airear y agitar consumen energía. Más gas puede mejorar transferencia y aumentar espuma; más agitación puede reducir gradientes y aumentar cizalla, calor y potencia; elevar presión puede favorecer solubilidad, pero introduce exigencias mecánicas y una posible acumulación de dióxido de carbono. La energía de proceso no es un indicador aislado de calidad: debe compararse con transferencia obtenida, estabilidad del cultivo, calor que debe retirarse, mantenimiento y resultado del producto. Un proceso que maximiza productividad en el tanque puede ser menos conveniente si exige una separación intensiva o produce un caldo difícil de tratar.
La mezcla no hace que cada célula experimente el promedio del tanque. Un sensor puede registrar un pH estable mientras una zona próxima a la alimentación recibe transitoriamente una concentración alta de sustrato. Puede haber bolsas con poco oxígeno, diferencias de temperatura, regiones de espuma o tiempos de circulación distintos. Las células atraviesan esos gradientes y responden con cambios de crecimiento, expresión y subproductos. Los modelos de escala deben considerar la distribución de experiencias, no solo conservar la forma geométrica del recipiente.
El control comienza con variables y objetivos explícitos. Temperatura, pH, oxígeno disuelto, presión, espuma, caudal de alimentación, composición del gas y nivel de líquido pueden medirse o inferirse. Un controlador compara una señal con una referencia y modifica una variable manipulada, pero la acción solo es sensata si la medición representa el estado relevante y la respuesta del equipo es conocida. Una sonda de pH puede tener deriva; una señal de oxígeno puede depender de calibración, ensuciamiento y posición; una medición de biomasa puede llegar tarde o ser indirecta.
La retroalimentación no equivale a comprensión. Si un controlador aumenta aire cada vez que baja el oxígeno, puede topar con una limitación de transferencia, generar espuma o cambiar el equilibrio de gases sin resolver el consumo. Si corrige el pH con demasiada rapidez, puede modificar osmolaridad y composición del medio. Una regla automática puede mantener una cifra y empeorar una variable no medida. El diseño de control debe declarar qué se protege, qué se sacrifica temporalmente, qué límites son de seguridad y qué señales hacen necesario detener o investigar el proceso.
Los sensores necesitan una historia de mantenimiento. Calibrar, verificar, limpiar, reemplazar y revisar conexiones no son tareas administrativas separadas del proceso: determinan si una señal merece confianza. Una junta degradada puede introducir contaminación o fuga; un sello desgastado puede alterar presión; una válvula que se mueve de forma irregular puede convertir un lazo estable en una oscilación. El mantenimiento planificado reduce fallas previsibles, pero también debe existir mantenimiento correctivo, análisis de causa y vigilancia de componentes que fallan con frecuencia. No se debe conservar un equipo «en servicio» solo porque aún enciende.
La separación entre parámetro crítico de proceso y atributo crítico de calidad resulta útil. El primero es una condición cuya variación puede afectar el producto —por ejemplo, una ventana de temperatura, pH, alimentación o aireación—; el segundo es una propiedad del producto que importa para su función, identidad, pureza, potencia o estabilidad. La relación no siempre es unívoca: varios parámetros pueden compensarse parcialmente y un mismo parámetro puede afectar varios atributos. La validación debe mostrar el vínculo, no inferirlo porque una pantalla permaneció verde.
El cambio de escala hace visible la diferencia entre valor medio y experiencia local. El tiempo de mezcla puede crecer, el calor puede retirarse con otra facilidad, el oxígeno puede transferirse de manera distinta y la alimentación puede recorrer una fracción mayor del volumen antes de diluirse. El capítulo 384 desarrolla los fundamentos de transferencia y escalado; aquí basta conservar el principio: escalar no es agrandar una geometría, sino demostrar que organismo, equipo, medición y producto siguen conectados. Los modelos de escala reducida son valiosos cuando reproducen las limitaciones relevantes, no cuando solo imitan el volumen.
El control de proceso es por tanto una práctica de observación, decisión y aprendizaje. La pregunta no es si el cultivo está «bajo control» como sello binario, sino qué distribución de estados se produce, qué señales la anticipan, qué fallas son detectables y qué margen de respuesta queda antes de que el producto o la contención se comprometan.
385.4. Separación y purificación del producto#
El caldo de fermentación no es el producto. Contiene agua, células o restos celulares, sustrato residual, sales, metabolitos, proteínas, ácidos nucleicos, partículas, espuma y posibles contaminantes. Cosecha designa la salida o concentración inicial del producto y de la biomasa; purificación separa impurezas hasta el nivel exigido por el uso. Un producto técnico, una enzima para una reacción industrial, un ingrediente alimentario y una proteína terapéutica no requieren el mismo grado de pureza ni toleran los mismos residuos.
La localización del producto organiza la ruta. Si se secreta al medio, se puede retirar biomasa y conservar el líquido, aunque también se acumulan impurezas solubles. Si queda dentro de la célula, hay que liberar el contenido y después separar fragmentos, ácidos nucleicos y proteínas del hospedador. Si se asocia a una membrana, una partícula o un polímero, la operación debe conservar esa estructura. El método de cultivo influye en la viscosidad y la carga de impurezas, de modo que la «mejor» fermentación no se elige sin mirar su etapa posterior de separación.
Las operaciones concretas de filtración, centrifugación, extracción, adsorción, cromatografía, cristalización y secado pertenecen al repertorio general de separación que el capítulo 383 explicará con más detalle. Aquí interesa su relación con la biología. Un caldo con baja concentración de producto exige mover y tratar mucho volumen; una proteína sensible puede perder actividad con temperatura, interfaz gas-líquido o cizalla; una corriente con partículas finas puede cegar una membrana; una impureza que se parece al producto puede exigir una separación más selectiva. La recuperación no es un apéndice posterior: retroactúa sobre la elección del organismo y el modo de cultivo.
La concentración importa porque afecta agua, energía y equipos. Revisiones de bioprocesamiento han señalado que separar corrientes acuosas diluidas puede dominar costes y huella ambiental; aumentar el título puede reducir el volumen que debe concentrarse, pero hacerlo con alimentación o densidad excesivas puede crear inhibición, calor, viscosidad o impurezas (revisión sobre título, energía y agua en separación). El compromiso depende del producto, el sustrato, la escala y las tecnologías disponibles.
La purificación debe proteger la identidad además de retirar contaminantes. Un producto puede tener la misma masa y una forma molecular distinta; una enzima puede perder plegamiento; una proteína recombinante puede llevar modificaciones que alteren actividad; un metabolito puede isomerizarse. Las especificaciones y los ensayos deben seguir atributos relevantes: identidad, potencia o actividad, pureza, impurezas relacionadas, carga microbiana, endotoxinas cuando proceda, residuos de proceso y estabilidad. La guía Q7A de la FDA recomienda identificar atributos críticos y parámetros que puedan afectarlos, y documentar investigaciones cuando un resultado se salga de especificación; no reduce la calidad a una sola prueba final.
La trazabilidad une cultivo y separación. Si baja la recuperación, conviene preguntar si el organismo produjo menos, si el producto quedó dentro de la biomasa, se adsorbió a una superficie, se degradó durante la cosecha o si cambió el método analítico. Si aumenta una impureza, pueden haber cambiado el metabolismo, la materia prima, el tiempo de residencia o la limpieza. El balance de masa ayuda a localizar pérdidas, pero no sustituye caracterizar la corriente.
La recuperación de materiales laterales debe tener una función demostrable. La biomasa puede ser un coproducto, un residuo sujeto a tratamiento o un material cuya composición limite su uso. El agua de lavado puede recircularse solo si la calidad, los contaminantes acumulativos y la bioseguridad lo permiten. Los solventes, gases y nutrientes residuales pueden tener valor o riesgo distintos. La energía contenida en una corriente no convierte automáticamente su incineración o digestión en una opción mejor: hay que comparar emisiones, transporte, tratamiento, sustitución y demanda real.
El proceso de separación también puede generar riesgos. Abrir recipientes antes de inactivar el organismo, aerosoles de una operación de ruptura, filtros saturados y residuos húmedos pueden exponer al personal o al ambiente. El diseño debe considerar contención, limpieza y mantenimiento, además de rendimiento. La purificación puede remover células y microorganismos, pero no se debe asumir que elimina todas las formas de riesgo sin una demostración específica. Una barrera posterior no justifica relajar las barreras anteriores.
Por eso el producto se define junto con la ruta que lo hace utilizable. La fermentación se juzga por lo que produce, pero también por lo que deja, por la facilidad de medirlo y por la posibilidad de separar sin degradarlo. La última sección reúne esas decisiones con variabilidad, escalado y bioseguridad.
385.5. Bioseguridad, variabilidad y escalado#
La variabilidad de un bioproceso tiene fuentes que se relacionan. Cambian la cepa, el banco, el lote de medio, el agua, el gas, la geometría, el sensor, el operador, la temperatura ambiente y el tiempo de espera. Un cultivo puede ser reproducible bajo unas condiciones y sensible a una perturbación que nunca apareció en el laboratorio. Un promedio de título dentro de los límites puede ocultar un cambio de impurezas o una pérdida de estabilidad. Las decisiones deben mirar distribuciones, tendencias y mecanismos, no solo la aprobación de unidades aisladas.
La validación no demuestra que la biología sea idéntica para siempre: demuestra que el proceso produce resultados consistentes dentro de condiciones justificadas. La guía de la Agencia Europea de Medicamentos distingue caracterización, verificación de consistencia, parámetros operativos y atributos del producto, y pide considerar materias primas y cambios de escala (EMA, guía de validación de procesos biotecnológicos). La evidencia debe cubrir varias corridas y seguirse durante el ciclo de vida.
El escalado responsable identifica las limitaciones dominantes en laboratorio, las variables medibles en piloto y los atributos que no deben variar. Un modelo puede conservar potencia por volumen, tiempo de mezcla, transferencia de oxígeno o eliminación de calor, pero ninguna regla conserva todo a la vez; la elección debe declarar qué riesgo se prioriza y cómo se verificará.
La bioseguridad se mantiene durante la expansión. Las barreras y niveles de contención se eligen por una evaluación del agente, el huésped, la modificación, la vía de exposición, la escala y la consecuencia de una liberación. Una cepa de bajo riesgo a pequeña escala puede requerir medidas adicionales cuando el volumen aumenta o se generan aerosoles. También cuentan el acceso a bancos, secuencias y registros, los cambios de diseño y la respuesta a incidentes. Las guías de la OMS presentan la evaluación de riesgo como un proceso documentado, revisable y dependiente del contexto, no como una etiqueta que elimina el análisis.
El mantenimiento es una condición de escalabilidad. Sondas, filtros, juntas, agitadores y software necesitan vigilancia, repuestos, capacitación y registros que permitan reemplazarlos o repararlos antes de comprometer producto o contención. La intervención debe evaluarse porque puede cambiar el estado validado del proceso; encender el equipo no demuestra que su función siga siendo confiable.
La energía debe evaluarse en el conjunto: airear, agitar, calentar, enfriar, limpiar, esterilizar, separar y secar consumen recursos en momentos distintos. Recuperar calor puede reducir una demanda, pero no hace aprovechable cualquier corriente. Una operación de alta densidad puede reducir el volumen de separación y aumentar la carga de transferencia y refrigeración. La comparación incluye producto útil, duración, rendimiento, pureza, agua, efluentes, residuos, emisiones y alternativas disponibles. Así se evita la teleología de suponer que «biológico» significa automáticamente más limpio o mejor: el proceso puede ahorrar temperatura y exigir mucha agua o purificación, y una materia prima renovable puede requerir pretratamiento y transporte.
La retroalimentación de operación, laboratorio, mantenimiento y destino del producto completa el aprendizaje. Una desviación puede llevar a rediseñar el impulsor, modificar la alimentación o cambiar el organismo; una pérdida en filtración puede revelar un problema de morfología o de superficie. La acción correctiva debe vincular señal, causa plausible, cambio realizado y evidencia posterior. Reajustar un parámetro hasta que el título suba contiene el síntoma, pero no demuestra que la capacidad mejoró.
La síntesis puede expresarse como una cadena con bucles. El organismo transforma sustrato en producto dentro de un ambiente imperfectamente distribuido. Sensores, control y separación determinan qué fracción llega a ser útil; bioseguridad y mantenimiento mantienen las condiciones de trabajo. El escalado es satisfactorio cuando esas relaciones se vuelven gobernables, no cuando el tanque grande se parece al pequeño.
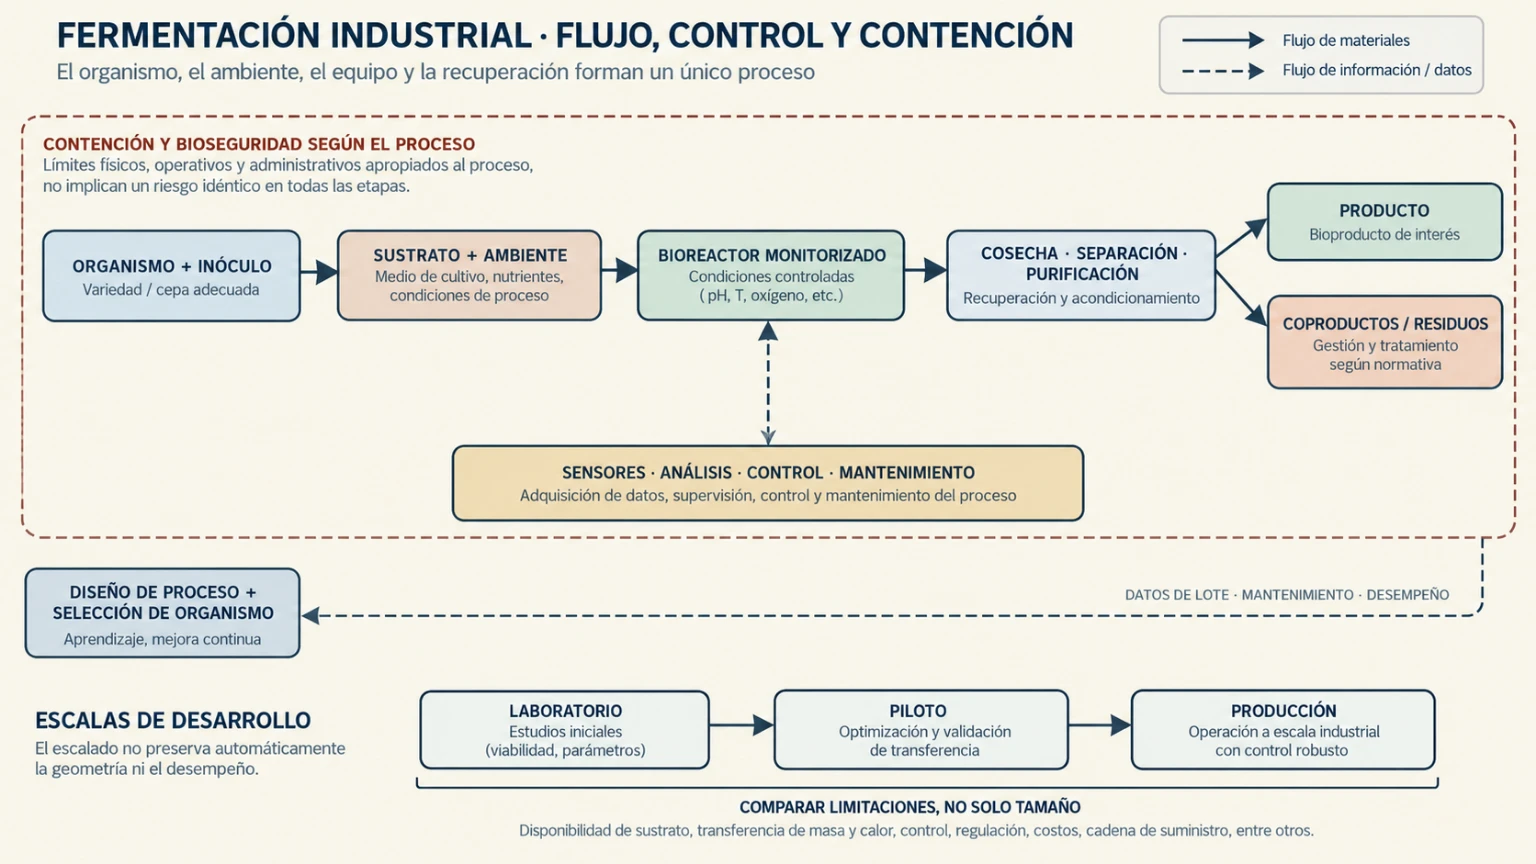
Clave de lectura. Las flechas continuas siguen materia y producto; las discontinuas devuelven información sobre proceso, equipo y uso. El borde de contención no significa riesgo idéntico en todas las escalas, y la salida de residuos no implica recuperación automática.
Preguntas de transferencia#
El cultivo que pierde oxígeno al escalar#
Ejemplo construido. Un cultivo aerobio mantiene oxígeno disuelto estable en un reactor de laboratorio, pero cae de forma intermitente en una planta piloto. El equipo propone duplicar la velocidad de agitación sin más análisis. ¿Qué debería examinarse?
Mostrar respuesta razonada
La caída puede reflejar menor transferencia, mayor consumo, gradientes, acumulación de dióxido de carbono, cambio de viscosidad, una sonda mal situada o una alimentación que crea demanda local. Hay que comparar OTR y OUR, tiempos de mezcla, potencia, aireación, calor, cizalla, posición y respuesta del sensor. Aumentar agitación puede reducir gradientes, pero también aumentar energía, espuma y daño celular. La decisión debe demostrar qué limitación domina y cómo afecta al producto, no conservar una cifra por analogía geométrica.
Contaminación detectada cerca de la cosecha#
Ejemplo construido. Un análisis encuentra un organismo ajeno cuando el título del producto ya parece adecuado. Se propone filtrar el caldo y liberar el lote porque el producto final no muestra un cambio visible. ¿Qué inferencia falla?
Mostrar respuesta razonada
La filtración puede retirar células y dejar metabolitos, toxinas, endotoxinas, virus o cambios de producto que no se ven. El lote debe aislarse, preservarse la evidencia, identificarse el contaminante cuando sea necesario y evaluarse impacto, origen, contención y requisitos del uso final. La decisión puede ser descarte, reproceso validado o disposición condicionada, pero no se deduce de la apariencia ni del título. La investigación debe incluir equipo, conexiones, materias primas, mantenimiento y campañas anteriores.
Mucho producto, poca recuperación#
Ejemplo construido. Dos cultivos producen el mismo título. En uno, la recuperación final es baja porque el producto se degrada durante la cosecha. ¿Por qué no basta con aumentar el título del cultivo?
Mostrar respuesta razonada
Un título mayor puede aumentar la fracción recuperada, pero también elevar viscosidad, impurezas, calor o degradación. Primero hay que localizar la pérdida: producto intracelular o extracelular, adsorción, ruptura, temperatura, pH, tiempo de espera o método analítico. Después pueden compararse cambios en organismo, cosecha y estabilización, midiendo pureza, actividad y rendimiento global. La métrica adecuada es producto útil por recursos y tiempo, no concentración antes de separar.
Una cepa modificada para una instalación nueva#
Ejemplo construido. Una empresa quiere trasladar un microorganismo recombinante de un laboratorio a un reactor de mayor volumen. Considera suficiente repetir el protocolo porque la cepa ya funcionó a pequeña escala. ¿Qué falta?
Mostrar respuesta razonada
Cambian exposición, volumen, transferencia de oxígeno, contención, residuos, acceso a bancos, posibilidades de liberación y consecuencias de una falla. Se necesita una evaluación de riesgo que considere organismo, modificación, proceso y entorno; revisión institucional y regulatoria cuando corresponda; diseño de barreras, mantenimiento, respuesta a incidentes y verificación de identidad y estabilidad. El escalado debe demostrar desempeño y contención, no solo reproducir una receta.
La fermentación industrial se entiende mejor como un sistema de relaciones que como una tecnología única. Un organismo no entrega un producto estable sin un ambiente, un equipo, una barrera y una ruta de recuperación; un bioreactor no corrige una mala selección de sustrato; una purificación no convierte cualquier cultivo en un material seguro. El control organiza mediciones y decisiones, pero deja incertidumbres que deben hacerse explícitas. Esa es la condición para escalar con responsabilidad.
Fuentes y lecturas del capítulo#
World Health Organization. WHO good manufacturing practices for biological products, Annex 2, TRS No. 999 (2016). Marco de buenas prácticas para productos biológicos, desde materiales iniciales y bancos hasta control y producto terminado. (WHO).
U.S. Food and Drug Administration. Q7A Good Manufacturing Practice Guidance for Active Pharmaceutical Ingredients. Orientación sobre cultivo celular y fermentación, parámetros críticos, contaminación, cosecha, purificación, validación y documentación. (FDA).
European Medicines Agency. Process validation for the manufacture of biotechnology-derived active substances and data to be provided in the regulatory submission (EMA/CHMP/BWP/187338/2014). Criterios para caracterización, verificación de consistencia, variabilidad de materias primas y cambios de escala. (EMA).
World Health Organization. Laboratory biosafety manual, cuarta edición (2020). Marco basado en evaluación de riesgo, contención, mantenimiento, descontaminación y respuesta para trabajo con agentes biológicos. (WHO).
National Institutes of Health, Office of Science Policy. NIH Guidelines for Research Involving Recombinant or Synthetic Nucleic Acid Molecules (edición de abril de 2024). Referencia para prácticas, supervisión institucional y contención de organismos con ácidos nucleicos recombinantes o sintéticos, incluida la escala grande. (NIH OSP).
Garcia-Ochoa, F. y Gomez, E. “Bioreactor scale-up and oxygen transfer rate in microbial processes: An overview”. Biotechnology Advances 27 (2009): 153–176. Revisión de transferencia gas-líquido, OTR, OUR,
Pothakos, V., Debeer, N., Debonne, I., Rodriguez, A., Starr, J. N. y Anderson, T. “Fermentation Titer Optimization and Impact on Energy and Water Consumption during Downstream Processing”. Chemical Engineering & Technology 41 (2018): 2358–2365. Relaciona título de fermentación, separación, consumo de agua y energía en procesos de productos a granel. (DOI: 10.1002/ceat.201800279).
Crater, J. S. y Lievense, J. C. “Scale-up of industrial microbial processes”. FEMS Microbiology Letters 365 (2018), fny138. Revisión de variables dependientes de escala, materias primas, transferencia, calor, residuos y rendimiento industrial. (DOI: 10.1093/femsle/fny138).