PARTE XXXV · Ingeniería, materiales y diseño de sistemas
391
Especificaciones, tolerancias y documentación técnica
Convertir necesidades de diseño en referencias, documentos y decisiones verificables
En este capítulo
En la recepción de una pieza, el modelo tridimensional dice una cosa, el plano PDF conserva una revisión anterior y la lista de materiales nombra un componente que ya no se fabrica. Cada documento parece razonable por separado. Juntos producen una pregunta incómoda: ¿qué objeto se especificó, cuál se fabricó y cuál se debe aceptar? El problema no es solo administrativo. Una cota sin referencia puede ser ambigua; una tolerancia sin método puede ser imposible de verificar; una interfaz sin versión puede hacer que dos piezas conformes no ensamblen.
Una especificación no es una descripción completa de la realidad ni un deseo expresado con vocabulario técnico. Es una representación acordada de características, límites, condiciones y métodos mediante los que se comprobará si un producto, proceso o documento satisface una necesidad. La documentación técnica mantiene esa representación disponible para diseñar, fabricar, inspeccionar, comprar, integrar, mantener y retirar. Su autoridad depende de la identificación, el contexto y la configuración que la acompañan.
El capítulo 390 explicó cómo pensar bajo restricciones, formular requisitos, probar modelos y administrar márgenes. Aquí el foco es la infraestructura documental que hace transferible ese razonamiento: referencias, cotas, tolerancias, planos, esquemas, listas de materiales, planes de inspección, estándares, interfaces y cambios. El capítulo 392 abordará cómo la estructura de los materiales se relaciona con sus propiedades y usos; en este capítulo solo se consignan materiales cuando su identificación, compatibilidad o condición forman parte de una especificación. La pregunta dominante es cómo escribir y gobernar una especificación para que otra persona pueda interpretarla, medirla, cuestionarla y mantenerla sin inventar supuestos ocultos.
391.1. De la necesidad a una especificación verificable#
Una necesidad comienza en el uso y no en el formato del documento. «Que el conjunto no se suelte», «que sea reparable en el lugar previsto» o «que no exponga a una persona a una energía peligrosa» son enunciados útiles, pero todavía no dicen qué se observará. Un requisito traduce una necesidad en una condición que debe cumplirse; una especificación la expresa mediante características, valores o clases, condiciones de operación, método de verificación, autoridad y regla de decisión. La cadena puede atravesar varias capas: función, desempeño, arquitectura, pieza, proceso y registro.
El paso de necesidad a requisito no consiste en elegir un número atractivo. Primero se delimita el contexto: quién usará el objeto, con qué cargas, durante qué intervalo, en qué ambiente, con qué mantenimiento y frente a qué consecuencias de fallo. Después se separa lo esencial de lo preferible. «Debe encajar» puede requerir una envolvente geométrica, una orientación, una precarga y un comportamiento bajo temperatura; «preferimos que pese menos» puede ser un objetivo que compite con resistencia o reparabilidad. Si ambas frases se escriben como límites con el mismo rango de obligatoriedad, se vuelve difícil decidir cuando entren en conflicto.
Una especificación verificable responde, al menos, a seis preguntas:
- ¿Qué característica representa el requisito y qué queda fuera de ella?
- ¿Cuál es el valor nominal, intervalo, clase o condición que se exige?
- ¿En qué estado, ambiente y configuración se debe comprobar?
- ¿Con qué método, resolución, incertidumbre y punto de observación se decide?
- ¿Qué documento, versión o estándar define las reglas de interpretación?
- ¿Quién acepta, retiene, concede una desviación o solicita una revisión?
Un límite no sustituye a una función. Un diámetro dentro de tolerancia puede ser necesario para el montaje y, sin embargo, no demostrar que un eje soportará una carga cíclica. Del mismo modo, una temperatura máxima escrita en una hoja no prueba que el equipo disipe calor en todas las orientaciones. La especificación debe declarar si la característica es una medición directa, un indicador o un sustituto de desempeño. Cuando es un sustituto, la relación debe validarse en el rango de uso y revisarse si cambian geometría, proceso o entorno.
Conviene distinguir requisito, especificación, criterio de aceptación y procedimiento. El requisito dice qué debe lograrse. La especificación fija la característica y sus condiciones. El criterio establece cómo se clasifica la evidencia, incluidos los casos próximos al límite y las mediciones con incertidumbre. El procedimiento explica cómo tomar la medición o ejecutar la prueba. Una orden como «cumplir la norma vigente» deja sin resolver qué edición, cláusulas aplicables, excepciones, anexos y fecha de efecto. Una especificación útil hace explícita esa selección o remite a un documento controlado.
La medición también exige definir su mensurando. «Longitud» puede variar según los puntos de contacto, la fuerza aplicada, la temperatura, el apoyo y la orientación. Una superficie flexible no tiene el mismo resultado libre que fijada en un útil; un conjunto con holgura no tiene la misma posición antes y después de apretar. Una especificación que no delimita el mensurando permite que dos inspectores obtengan números incompatibles sin que ninguno haya cometido una aritmética equivocada.
La incertidumbre no invalida la especificación. Indica cuánto puede variar razonablemente el conocimiento sobre el mensurando bajo unas condiciones y un método. El JCGM 100:2008 ofrece reglas para expresar esa incertidumbre; la regla de decisión debe establecer si se usa una banda de guarda, una probabilidad de conformidad, una medición confirmatoria o una disposición técnica. Si un resultado cercano al límite se convierte automáticamente en «dentro» por redondeo, o en «fuera» ignorando la incertidumbre, la decisión no es reproducible.
Esta traducción debe contemplar seguridad y límites de autoridad. Un documento puede decir que una cubierta resiste una condición, pero no autoriza a saltarse un resguardo durante pruebas; un plano puede identificar una conexión, pero no reemplaza un procedimiento de aislamiento de energía. Las instrucciones de operación segura, los límites de uso y las advertencias tienen que estar vinculados a la configuración que describen. Separar «documentación de diseño» de «documentación de seguridad» no debe crear dos versiones incompatibles de la realidad.
El resultado no es una lista de números, sino una proposición comprobable: bajo ciertas condiciones, esta característica se medirá de esta manera y se decidirá con esta regla. La sección siguiente muestra cómo las referencias, cotas y tolerancias hacen visible la geometría que esa proposición necesita.
391.2. Referencias, cotas y cadenas de tolerancias#
Una cota necesita un origen y una convención. Las referencias —datums, ejes, planos, puntos o sistemas de coordenadas— establecen desde dónde se localiza una característica y cómo se orienta. Un marco de referencia geométrico no es necesariamente una superficie perfecta disponible para apoyar una pieza: es una intención que debe traducirse en elementos reales, útiles, simuladores y métodos de inspección. Si el plano mide desde un borde en una estación y el montaje posiciona desde tres apoyos distintos, la misma cifra puede describir dos geometrías diferentes.
Las tolerancias expresan variación admisible respecto de una condición nominal o de una relación geométrica. Pueden limitar tamaño, orientación, localización, forma o batimiento; las reglas exactas dependen del sistema adoptado. ISO 1101:2017 define el lenguaje simbólico y las reglas de interpretación para la especificación geométrica de productos, mientras ASME Y14.5 proporciona otro sistema ampliamente utilizado para comunicar intención de diseño, ajuste, forma, función e intercambiabilidad. No se deben mezclar símbolos o reglas de sistemas distintos sin declarar cómo se resuelve la diferencia.
Una tolerancia no es un elogio de precisión. Un límite muy estrecho puede aumentar coste, desperdicio y sensibilidad a temperatura sin mejorar la función; uno demasiado amplio puede permitir juego, interferencia o desalineación. La elección debe partir del requisito funcional y de la capacidad real de fabricación y medición. El nominal tampoco es necesariamente el valor «mejor» que toda pieza debe alcanzar: organiza la geometría y permite razonar sobre el intervalo. El proceso puede tener un objetivo interno más estrecho que el intervalo contractual, pero esa diferencia debe documentarse.
Las cadenas de tolerancias conectan dimensiones y relaciones que contribuyen a una condición de conjunto: holgura, precarga, posición de un conector o alineación de una superficie. La suma lineal de extremos es una cota de peor caso bajo supuestos explícitos; un análisis estadístico puede estimar otra distribución si las variables son suficientemente independientes, estables y representativas. Ni una suma de máximos ni una media estadística es una propiedad automática del ensamblaje. La correlación entre operaciones, los límites truncados, el ajuste selectivo, la deformación y las condiciones de montaje pueden cambiar el resultado.
Un procedimiento de tolerancias debe declarar la variable de salida, las entradas que contribuyen, sus signos, dependencias, distribución asumida y criterio de riesgo. Si una holgura se obtiene restando dos dimensiones, el orden importa; si la misma herramienta produce ambas, sus errores pueden estar correlacionados; si una unión se aprieta, el contacto puede redistribuir la posición. La pregunta no es «¿cuánto suman las tolerancias?» sino «¿qué estados de ensamblaje son posibles y qué consecuencia tiene cada uno?».
La inspección puede usar calibres funcionales, máquinas de medición por coordenadas, útiles, patrones o métodos manuales. Cada elección observa una definición particular de conformidad. Un calibre pasa/no pasa puede verificar una envolvente funcional con rapidez, pero no revelar qué componente de la geometría está cerca del límite. Un sistema de coordenadas puede producir muchos decimales y aun así sufrir error de alineación, fijación o estrategia de palpado. La documentación debe conservar método, programa o configuración y condiciones relevantes, no solo el valor final.
El redondeo merece una regla. Si el límite es 5,00 y el resultado se redondea a dos decimales, «5,00» podría provenir de un valor ligeramente por encima o por debajo. El número mostrado no debe tener más autoridad que la resolución e incertidumbre que lo sustentan. La regla de decisión puede exigir conservar el valor sin redondear, declarar la incertidumbre y usar una zona de guarda. La elección es de gobernanza técnica y riesgo, no un detalle tipográfico.
También hay tolerancias no geométricas: composición, rugosidad, presión, caudal, fuerza, respuesta eléctrica, tiempo o contenido de humedad. Su lógica es análoga: mensurando, condiciones, instrumento, límites, método y consecuencia. La tolerancia de una pieza puede depender de otra; una rosca, un conector o un sellado no se especifica solo por una dimensión aislada. En la frontera con el capítulo 392, un material se identifica por una designación, condición o tratamiento solo cuando esa información es necesaria para que la pieza cumpla su función; explicar por qué su microestructura produce una propiedad pertenece al capítulo de materiales.
Una buena cadena de tolerancias deja ver qué se ha supuesto. Si la incertidumbre de medición consume una parte importante del intervalo, quizá el requisito deba expresarse con otra característica o método. Si la probabilidad de interferencia depende del ajuste de dos proveedores, la interfaz necesita una condición común y una prueba de compatibilidad. Si un cambio de proceso altera la correlación entre dimensiones, el análisis debe revisarse aunque cada dimensión individual siga dentro de especificación.
La referencia y la tolerancia son, por tanto, un lenguaje de relación. El próximo problema es conservar ese lenguaje cuando pasa del modelo a los documentos que personas y sistemas distintos usarán.
391.3. Planos, esquemas, listas de materiales y versiones#
Un plano selecciona qué relaciones son necesarias para fabricar e inspeccionar; no es una fotografía exhaustiva del objeto. Las vistas, cortes, escalas, unidades, símbolos, notas generales, tolerancias por defecto, referencias, zonas, cajetín y estado de revisión forman un sistema. Omitir una nota puede ser más grave que omitir una cota visible si cambia el método de interpretación. La legibilidad incluye contraste, tamaño, orden de lectura y ausencia de cruces que obliguen a adivinar.
Un modelo digital puede contener la definición geométrica, atributos, tolerancias y anotaciones de producto; un plano bidimensional puede conservar una vista contractual o facilitar ciertos procesos. ISO 16792:2021 trata prácticas para preparar, revisar y presentar datos de definición digital, incluidos enfoques basados en modelo tridimensional o en modelo acompañado de dibujo. La decisión de usar uno u otro no es una competición de formatos: debe indicar qué representación es autoritativa, cómo se leen las anotaciones y qué información no está contenida.
La anotación en el modelo no elimina la necesidad de contexto. Una tolerancia puede estar asociada a una cara, pero el inspector necesita saber el sistema de coordenadas, la condición de fijación y la revisión del archivo. Una vista exportada a PDF puede perder capas, unidades o referencias. El intercambio requiere comprobar que la traducción conservó geometría, unidades, atributos, relaciones y metadatos. Un archivo que abre en el software receptor no necesariamente conserva la intención de diseño.
Los esquemas cumplen otra función. Un diagrama funcional muestra señales, flujos, estados o dependencias; un plano de conexión fija posiciones, terminales, polaridades, protecciones y referencias. Una línea en un esquema no significa necesariamente una tubería física ni una distancia; una representación espacial no garantiza el comportamiento lógico. La leyenda, la convención de símbolos y la separación entre función y realización evitan que una persona use el documento equivocado para tomar una decisión.
La lista de materiales (BOM) es una estructura de composición y efectividad, no solo una lista de compras. Debe distinguir piezas, subconjuntos, cantidades, unidades, identificadores, revisiones, alternativas autorizadas, consumibles, software o documentación necesaria. Una misma pieza puede tener variantes por configuración, número de serie, mercado o fecha; una sustitución puede ser compatible para una carga y no para otra. La relación entre BOM, plano, modelo, especificación de compra y orden de fabricación debe ser recuperable.
Las designaciones de material, tratamiento o acabado se consignan con la precisión necesaria para la función y la aceptación. No basta «acero» o «plástico» si una condición concreta determina ajuste, resistencia, aislamiento o compatibilidad; pero tampoco se debe fijar una marca, composición o proceso sin justificar que sea una restricción necesaria. La selección y el comportamiento del material se desarrollan en el capítulo 392. Aquí la exigencia es que la documentación no deje una condición esencial escondida en la memoria de una persona.
Una versión no es solo un número que aumenta. El identificador debe permitir distinguir revisiones, variantes, estado de aprobación y fecha de efecto. Un archivo de trabajo, un documento liberado, una copia para fabricación y una imagen en una orden deben poder relacionarse sin ambigüedad. El nombre «final_v7» no dice si está aprobado, qué reemplaza, qué unidades se afectaron o si las piezas ya fabricadas deben modificarse.
La documentación también tiene un ciclo de uso. Fabricación necesita instrucciones y criterios accesibles en el puesto; inspección requiere características y métodos; compras necesita equivalencias y condiciones de recepción; mantenimiento necesita configuración instalada y límites de intervención; seguridad necesita advertencias y estados de energía. Un único plano no puede sustituir a todos esos documentos. La coherencia se logra mediante referencias controladas, no mediante repetir texto en muchas copias que luego divergen.
Documentar límites es parte de documentar el objeto. Si el modelo no contiene un requisito de acabado, si el esquema no muestra una protección que se monta por separado o si la BOM omite un útil necesario, la ausencia debe declararse y resolverse, no compensarse con una conversación informal. La transparencia reduce la dependencia de copias privadas y hace posible que un cambio posterior encuentre todas las representaciones afectadas.
Del documento se pasa a la decisión de conformidad. La sección siguiente describe cómo convertir características y riesgos en un plan de inspección sin confundir una medición cómoda con una evidencia suficiente.
391.4. Planes de inspección y criterios de aceptación#
Un plan de inspección responde a qué se observa, cuándo, con qué método, sobre qué población o unidad, por quién y con qué regla se decide. No es una lista de todo lo que podría medirse. Se priorizan características críticas para seguridad, función, interfaz, regulación o prevención de errores; se asignan puntos de control que detecten el fallo antes de que se vuelva costoso o peligroso. Una inspección final no corrige un diseño ambiguo ni vuelve seguro un proceso que nunca controló su condición crítica.
El plan identifica la característica y su fuente: cota, requisito funcional, estándar, contrato, análisis de riesgo o instrucción de integración. Define el mensurando, unidades, puntos o zonas, estado de la pieza, temperatura o carga si son relevantes, instrumento, resolución, calibración, útil, frecuencia y registro. En un examen visual, el ambiente y la iluminación también pueden formar parte del método. En un ensayo, se especifican preparación, secuencia, duración, límites y qué hacer si el método no es válido.
La frecuencia depende del riesgo y de la evidencia, no de una preferencia universal por muestrear o inspeccionar el cien por ciento. Un lote homogéneo y estable puede admitir un plan de muestreo que debe justificarse; una barrera de seguridad, una característica no recuperable o un cambio de proceso puede requerir control unitario o una prueba de funcionamiento. El muestreo debe declarar la población, la selección y la posibilidad de subgrupos. Diez unidades consecutivas no representan automáticamente un lote grande ni varias fuentes.
Los criterios de aceptación deben anticipar resultados ambiguos. «Dentro de tolerancia» exige saber cómo tratar valores próximos al límite, redondeo, incertidumbre, indicaciones débiles, datos faltantes, equipo fuera de calibración y discrepancias entre métodos. Una regla conservadora puede proteger frente a falsa aceptación, pero aumenta falsos rechazos; una banda amplia puede reducir estos últimos y dejar pasar más riesgo. El equilibrio debe corresponder a la consecuencia, el conocimiento metrológico y la autoridad que acepta el riesgo.
Una decisión puede ser conforme, no conforme, indeterminada o sujeta a investigación. La categoría indeterminada no es un fracaso del inspector: puede indicar que la evidencia no permite una clasificación defendible. Repetir una medición sin cambiar la fuente de incertidumbre no crea información nueva. Si el equipo se movió, la superficie se contaminó o el objeto fue alterado, la repetición debe registrarlo. Cuando una prueba es destructiva, la disposición de la pieza y la inferencia al lote deben quedar explícitas.
El plan también determina qué pasa después. Una no conformidad se identifica, se retiene o se segrega cuando corresponde, y se vincula con lote, unidad, orden, documento y resultado. La reparación, el reproceso, la concesión o el descarte requieren autoridad y evaluación de consecuencias. El cambio no debe borrar el resultado original. Si la pieza se acepta bajo una desviación, se registra qué requisito no cumple, por qué el uso sigue siendo seguro o aceptable, durante cuánto tiempo y quién lo autorizó.
La competencia y la independencia de quien inspecciona importan, pero no convierten la decisión en infalible. ISO/IEC 17025:2017 ofrece un marco para competencia, imparcialidad y operación consistente de laboratorios; su alcance debe coincidir con el método y la condición concreta. Una medición en planta puede ser adecuada si su sistema está validado para el uso, pero no se debe invocar una acreditación para un método o rango no cubierto.
Los planes de inspección se revisan cuando cambian el diseño, la herramienta, el proveedor, el método, el software, el ambiente o el modo de fallo conocido. Una característica que antes era indicativa puede dejar de serlo; una nueva interfaz puede requerir un control que no existía. La retroalimentación debe volver al requisito y al documento, no permanecer como una nota aislada en el informe de turno.
La aceptación es una decisión situada. «Aprobado» solo significa que, respecto de los requisitos y reglas de esa configuración, la evidencia es suficiente. No significa que el objeto sea superior, inmune a todos los fallos o apto para un uso distinto. Al pasar ahora a estándares e interfaces, se amplía la pregunta: ¿cómo pueden documentos, equipos y organizaciones distintas interpretar el mismo contrato sin depender de una conversación privada?
391.5. Estándares, interfaces e interoperabilidad#
Un estándar puede definir vocabulario, símbolos, geometría, ensayo, formato, proceso o requisitos de gestión. Invocarlo sin indicar alcance, edición y cláusulas aplicables no elimina la ambigüedad. Una especificación debe declarar si el estándar es obligatorio, informativo o una referencia de método; qué excepciones se admiten; qué términos se redefinen; y qué ocurre si una edición posterior cambia una regla. «Según ISO» no es una identificación suficiente.
La interoperabilidad ocurre en una relación, no en un archivo. Dos sistemas pueden intercambiar un formato digital y perder unidades, tolerancias, referencias o semántica; dos conectores con el mismo aspecto pueden tener polaridades o límites eléctricos incompatibles. Un contrato de interfaz define, según el caso, envolvente, puntos de montaje, datum, conector, unidades, señales, cargas, temperatura, secuencia, latencia, estado de fallo, permisos, mantenimiento y criterios de compatibilidad. No todas las interfaces necesitan todas esas variables, pero las omitidas no deben quedar implícitas.
Es útil separar cuatro niveles. La interfaz física fija dónde y cómo se unen los objetos. La funcional fija qué comportamiento debe producir una parte respecto de la otra. La informacional fija nombres, unidades, codificación, versión y momento de intercambio. La operacional fija secuencias, condiciones previas, alarmas y recuperación. Un dispositivo puede ser físicamente intercambiable y fallar funcionalmente; una API puede conservar nombres de campos y cambiar el significado de un valor; una pieza puede encajar y no cumplir el margen térmico de la integración.
La compatibilidad se demuestra con casos representativos. Una prueba de interfaz debe identificar configuraciones, extremos de tolerancia, secuencia de montaje, instrumentos, cargas y criterio de aceptación. Una declaración de «compatible con versión anterior» necesita enumerar qué funciones se conservan, qué límites cambian y qué adaptador o configuración se requiere. La conformidad de cada proveedor con su plano no prueba por sí sola la conformidad del conjunto si las referencias, acumulaciones o estados no fueron coordinados.
Los documentos intercambiados entre organizaciones necesitan un acuerdo de autoridad. Puede existir un modelo maestro, un dibujo contractual o una especificación de interfaz; todos los demás artefactos deben identificarse como derivados, copias para fabricación, vistas de inspección o documentación auxiliar. ISO 16792:2021 es relevante aquí porque trata la preparación y presentación de datos de definición digital, pero no convierte un modelo en una autoridad universal: la organización debe definir qué contiene, cómo se revisa y cómo se verifican las transferencias.
La seguridad se juega en los bordes. Una interfaz mal documentada puede invertir una señal, permitir una carga no prevista, eliminar una protección o hacer que un mantenimiento se ejecute sobre una configuración distinta. El control debe incluir estados degradados, límites de energía, bloqueo de cambios no autorizados y una vía para reportar incompatibilidades. En sistemas conectados, también se debe proteger la integridad y procedencia de los archivos: un documento válido de una revisión anterior puede ser peligroso cuando se presenta como vigente.
391.6. Control de cambios y configuración#
El control de configuración mantiene una relación auditable entre lo que se aprobó, lo que se fabricó, lo que se instaló y lo que se mantiene. ISO 10007:2017 ofrece directrices para planificación, identificación de la configuración, control de cambios, registro de estado y auditoría a lo largo del ciclo de vida. Una configuración no es únicamente una carpeta: es un conjunto identificado de productos, documentos, software, parámetros, interfaces y reglas que deben funcionar juntos.
Primero se establece una línea base: una versión declarada de requisitos, modelo, planos, BOM, pruebas, normas aplicables y condiciones de efecto. Después, un cambio se registra como propuesta con motivo, problema, elementos afectados, análisis de impacto, riesgos, pruebas, aprobadores y fecha de aplicación. La revisión debe preguntar no solo «¿qué línea del plano cambió?», sino «¿qué tolerancias, útiles, proveedores, ensayos, repuestos, instrucciones y configuraciones instaladas podrían quedar incompatibles?».
La identificación de estado distingue propuesto, en revisión, aprobado, liberado, obsoleto, supersedido y retirado. Una revisión aprobada no debe llegar a fabricación antes de su fecha de efecto; una revisión obsoleta puede conservarse como evidencia sin seguir siendo una instrucción. Para productos serializados, la efectividad puede depender de número de serie, lote, orden, lugar o fecha. El registro debe permitir saber qué unidades recibieron el cambio y cuáles conservan la versión anterior.
Las urgencias no justifican el cambio invisible. Un desvío temporal o una corrección de seguridad puede aprobarse por una vía acelerada, pero debe conservar motivo, autoridad, alcance, vencimiento y plan de regularización. La copia que se modifica en el puesto sin actualizar el repositorio crea una configuración no gobernada. La auditoría no busca que nunca haya cambios: comprueba que la organización pueda reconstruir qué se decidió y por qué.
Hay tres estados que conviene no confundir: as-designed, lo que define el diseño aprobado; as-built, lo que se fabricó y verificó; y as-maintained, lo que quedó instalado tras reparaciones o modificaciones autorizadas. Un producto puede estar conforme con su diseño y diferir de él por una concesión documentada; otro puede haber sido modificado físicamente sin que su registro se actualizara. La seguridad de una intervención depende de saber cuál de esos estados se tiene delante.
La configuración vincula las partes del capítulo. Una revisión de la necesidad puede cambiar un requisito; una nueva cadena de tolerancias puede cambiar un plano; una interfaz puede obligar a actualizar una BOM y un plan de inspección; un cambio de material puede exigir repetir una prueba. El valor del control no está en multiplicar firmas, sino en evitar que cada documento cuente una historia distinta. La figura resume esa cadena: una necesidad se vuelve especificación, la geometría se referencia y tolera, los documentos la distribuyen, la inspección produce evidencia, la interfaz coordina actores y el cambio devuelve información a la línea base.
La disciplina documental tiene un límite que debe declararse: ninguna especificación anticipa todos los usos, deterioros o interacciones. Cuando la evidencia no cubre un estado, se registra la incertidumbre y se limita la autorización, en lugar de prometer intercambiabilidad total. La ingeniería puede construir un lenguaje común; no puede abolir las condiciones que ese lenguaje debe nombrar.
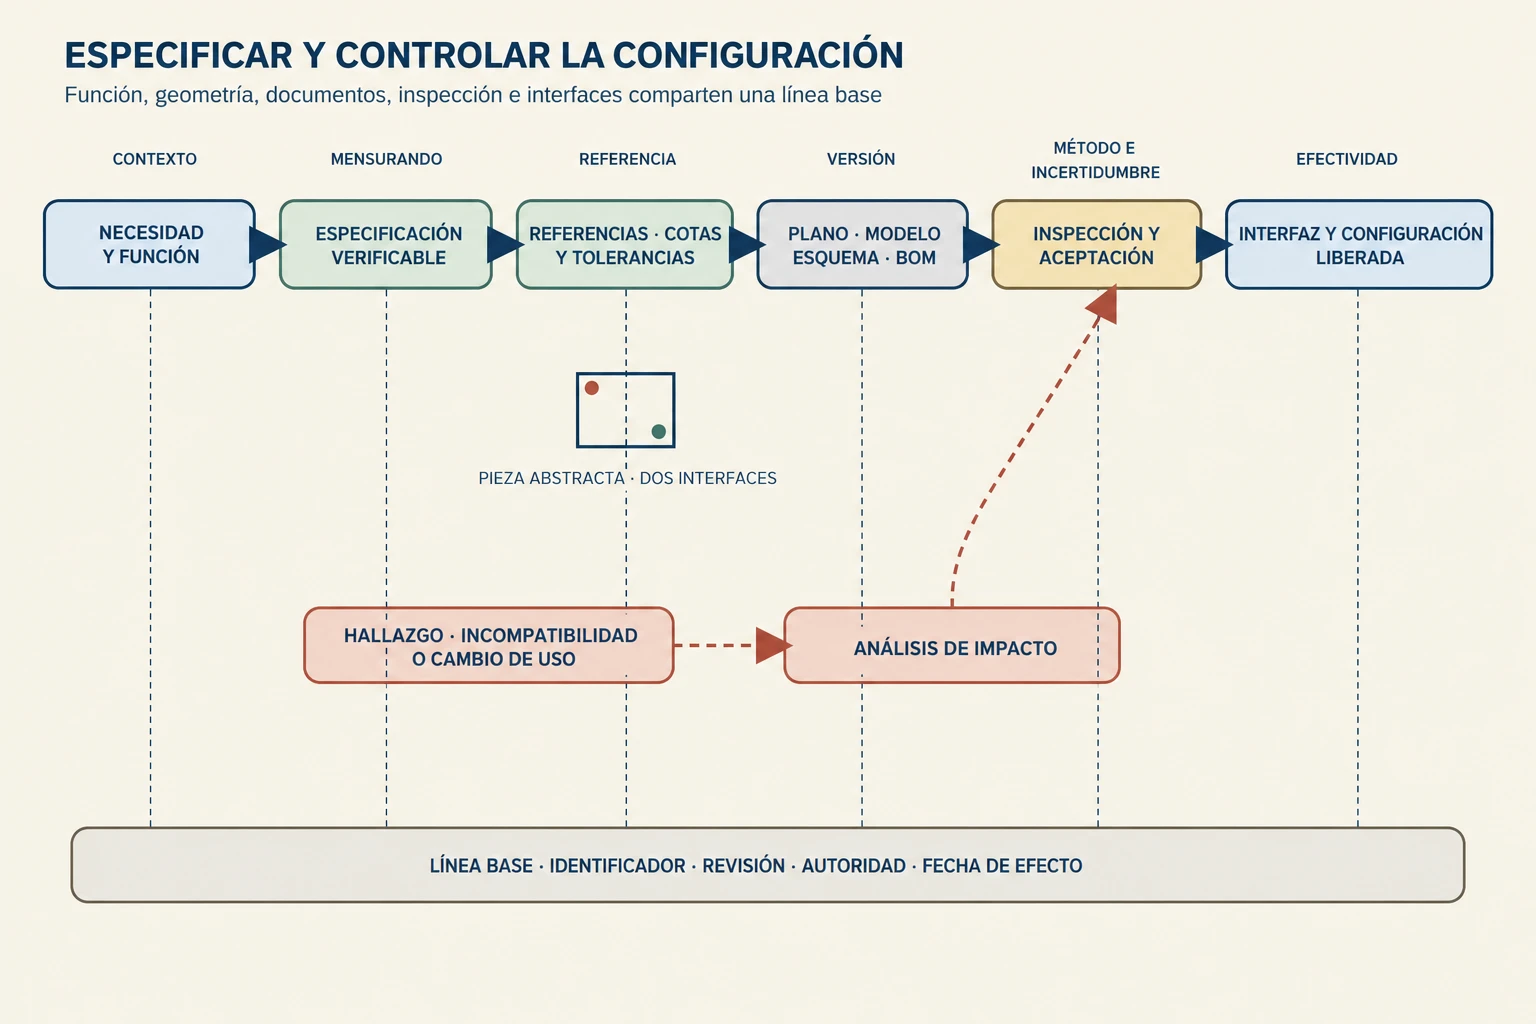
Clave de lectura. Las capas no son sustitutas: un documento puede conservar una geometría y no probar su función; una inspección puede encontrar una desviación y no autorizar un cambio; una interfaz compatible depende de la configuración, la versión y las condiciones declaradas.
Preguntas de transferencia#
El modelo nuevo y la BOM anterior#
Caso. Un proveedor entrega un modelo tridimensional con una revisión superior a la que aparece en el plano y en la lista de materiales. La pieza parece encajar. ¿Puede liberarse por inspección visual?
Mostrar respuesta razonada
No. Primero hay que identificar la línea base vigente, la autoridad de la definición digital, la fecha de efecto y las unidades, tolerancias e interfaces que cambiaron. Debe bloquearse la liberación hasta reconciliar modelo, plano, BOM, orden y plan de inspección; si ya se fabricaron unidades, se determina su configuración y se evalúa el impacto. Que una pieza encaje es evidencia parcial, no prueba de conformidad con una revisión.
Dos piezas conformes que no ensamblan#
Caso. Cada proveedor demuestra que sus dimensiones están dentro de los límites de su propio plano, pero el conjunto presenta interferencia. ¿Dónde buscar?
Mostrar respuesta razonada
Hay que reconstruir el marco de referencia y la cadena de tolerancias de la interfaz: datums distintos, tolerancias geométricas no coordinadas, estados de montaje, deformación, acumulación o una revisión incompatible. Se comprueba el mensurando y la condición real de ensamblaje antes de estrechar tolerancias. Si la función depende de una relación de conjunto, esa relación debe figurar en la especificación y en la prueba de compatibilidad; dos conformidades aisladas no crean intercambiabilidad.
Una medición en el borde#
Caso. Un resultado queda justo dentro del límite después de redondearlo, pero la incertidumbre del método alcanza ambos lados. Producción pide aceptarlo porque el número mostrado es conforme. ¿Qué corresponde?
Mostrar respuesta razonada
Se aplica la regla de decisión definida para ese mensurando, no una regla improvisada de redondeo. Hay que conservar el valor sin redondear, revisar estado, calibración, fijación y método, y determinar si procede una medición confirmatoria, una banda de guarda o una retención. La decisión depende del riesgo de falsa aceptación y de la función; «dentro» en la pantalla no elimina la incertidumbre.
Cambio urgente en un documento liberado#
Caso. Para corregir una incompatibilidad en campo, una persona modifica un PDF y lo envía por correo, sin actualizar la BOM ni el modelo. ¿Qué debería ocurrir?
Mostrar respuesta razonada
La corrección puede ser técnicamente necesaria, pero el procedimiento deja una configuración no gobernada. Debe registrarse el cambio, su motivo, alcance, autoridad, unidades afectadas, pruebas y fecha de efecto; luego se actualizan los artefactos relacionados y se marcan como obsoletas las copias anteriores. Mientras tanto, la instrucción temporal debe tener identificación y vencimiento. La rapidez puede cambiar la ruta de aprobación, no eliminar la trazabilidad ni ocultar qué quedó instalado.
Una especificación es una promesa limitada y comprobable: declara qué relación importa, cómo se observará, con qué tolerancia, en qué configuración y quién puede decidir. Los documentos vuelven esa promesa transportable entre diseño, fabricación, inspección, proveedores e integración. El control de cambios la mantiene honesta cuando la realidad, el uso o la evidencia obligan a revisarla. Su calidad no se mide por la cantidad de planos ni por la estrechez de una cota, sino por la capacidad de producir decisiones reproducibles y de mostrar cuándo ya no se puede sostener una equivalencia.
Fuentes y lecturas del capítulo#
International Organization for Standardization. ISO 1101:2017, Geometrical product specifications (GPS) — Geometrical tolerancing — Tolerances of form, orientation, location and run-out. Lenguaje simbólico y reglas para especificar e interpretar tolerancias geométricas. (ISO 1101).
American Society of Mechanical Engineers. ASME Y14.5-2018 (R2024), Dimensioning and Tolerancing. Principios, símbolos, definiciones y reglas para comunicar intención de diseño, forma, ajuste, función e intercambiabilidad. (ASME Y14.5).
International Organization for Standardization. ISO 16792:2021, Technical product documentation — Digital product definition data practices. Prácticas para preparar, revisar y presentar datos digitales de definición de producto, incluidos modelos y anotaciones. (ISO 16792).
International Organization for Standardization. ISO 10007:2017, Quality management systems — Guidelines for configuration management. Orientaciones para planificar, identificar, controlar cambios, registrar estados y auditar configuraciones durante el ciclo de vida. (ISO 10007).
Joint Committee for Guides in Metrology. JCGM 100:2008, Evaluation of measurement data — Guide to the expression of uncertainty in measurement; y JCGM 106:2012, Evaluation of measurement data — The role of measurement uncertainty in conformity assessment. Marcos para expresar incertidumbre y relacionarla con decisiones de conformidad. (JCGM 100; JCGM 106).
International Organization for Standardization / International Electrotechnical Commission. ISO/IEC 17025:2017, General requirements for the competence of testing and calibration laboratories. Requisitos de competencia, imparcialidad, métodos, equipos, registros y operación consistente de laboratorios. (ISO/IEC 17025).