PARTE XXXIV · Manufactura, procesos, oficios y mantenimiento
375
Herramientas, talleres y trabajo material
Hacer visible el saber que guía una mano y una herramienta
En este capítulo
Una persona intenta ajustar una pieza de madera a un marco. La sierra corta demasiado, el tornillo de banco deja una marca y la escuadra parece correcta hasta que la luz revela una holgura. Cambiar de herramienta puede resolver una parte del problema, pero no sustituye elegir dónde apoyar la pieza, cómo leer la fibra, cuándo medir y qué señal indica que se está forzando el material. El trabajo material ocurre en ese acoplamiento entre mano, herramienta, objeto, espacio y juicio.
Una herramienta no es sólo un objeto que amplifica fuerza. Su mango, masa, filo, ángulo, alcance y punto de apoyo transforman un movimiento en corte, golpe, sujeción, medida o unión. El taller no es sólo el lugar donde se guardan instrumentos: distribuye luz, ruido, polvo, recorridos, superficies de referencia y posibilidades de detener una tarea. El oficio tampoco es una colección de secretos inexplicables: combina conceptos que pueden enseñarse con sensibilidades adquiridas al observar, tocar, escuchar y corregir.
La OSHA advierte que las herramientas manuales y eléctricas pueden causar lesiones graves si se usan o mantienen de manera inadecuada. La norma de diseño de maquinaria ISO 12100 organiza la evaluación y reducción de riesgos desde el diseño, no sólo mediante protección personal. La OIT considera el aprendizaje en el trabajo y los aprendizajes de calidad una combinación de formación práctica, conocimiento y protección de derechos. Estas fuentes no convierten todos los talleres en iguales: ayudan a distinguir principios de seguridad y aprendizaje de recetas locales.
Este capítulo sigue una pregunta: ¿cómo se convierte una intención material en una operación controlable, y cómo se conserva el juicio necesario para repetirla o modificarla? El capítulo 376 desarrollará las máquinas-herramienta que fabrican herramientas; el 377 tratará tolerancias, intercambiabilidad, uniones y rodamientos. Aquí se explica el núcleo común del trabajo con herramientas y talleres, sin ofrecer instrucciones peligrosas para operaciones específicas. Evidencia será una marca, medición, ajuste, registro, observación o prueba de funcionamiento; inferencia, una interpretación provisional de lo que ocurrió; recomendación, una decisión condicionada por material, herramienta, escala, experiencia y norma aplicable.
375.1. Cortar, golpear, sujetar, medir y unir#
Toda operación material empieza con una relación entre una pieza, una acción y un resultado esperado. Cortar separa material siguiendo una trayectoria; golpear transmite energía en un intervalo corto; sujetar resiste movimiento no deseado; medir compara una magnitud con una referencia; unir mantiene piezas relacionadas mediante forma, fricción, deformación, adhesión o un elemento intermedio. Estas categorías se superponen: una mordaza sujeta para que el corte sea controlable; una medición decide cuánto cortar; una unión falla si la superficie o la herramienta no respetan su función.
El filo no «muerde» de cualquier manera. Su geometría dirige fuerzas, separa viruta o fibra, evacua material y produce una superficie. Un filo agudo puede reducir esfuerzo en un material adecuado, pero ser frágil frente a un golpe lateral; un filo con más material detrás puede resistir abuso y exigir otra fuerza. La acción, la dureza relativa, la dirección de fibra, la velocidad y la estabilidad de la pieza interactúan. Decir «más afilado siempre es mejor» confunde facilidad inicial con adecuación al trabajo.
Golpear también es una relación de energía y apoyo. Un martillo, maza o punzón transmite fuerza mediante masa, velocidad, alineación y superficie de contacto. El golpe puede deformar una pieza, introducir un elemento, separar un encaje o dañar un borde. Una herramienta de golpe no debe convertirse en sustituto de una sujeción: si la pieza salta, la energía puede dirigirse a una persona o a otra superficie. La selección depende del material, la tarea, el control y la posibilidad de detener el movimiento.
Sujetar parece pasivo, pero determina la calidad del trabajo. Una mordaza, sargento, plantilla o apoyo debe resistir las fuerzas previstas sin deformar la pieza ni crear un punto de aplastamiento. Sujetar demasiado puede marcar o cerrar una junta; sujetar poco permite vibración, desplazamiento y corte irregular. La posición de la sujeción importa: una pieza estable en un extremo puede girar alrededor de ese punto cuando recibe una fuerza lateral. La buena práctica no es «apretar fuerte», sino impedir los grados de libertad que la tarea no puede tolerar.
Medir no significa mirar un número. Una medida responde a una pregunta: ¿qué dimensión, ángulo, masa, nivel o posición importa para esta operación? Una regla, escuadra, calibre, plomada, nivel o galga tiene resolución, error, referencia y modo de contacto. La lectura puede cambiar si la superficie está sucia, si se ejerce presión, si la temperatura altera el material o si la referencia no es la misma que se usó al comenzar. La precisión de un instrumento no corrige una pregunta mal formulada.
Unir requiere que dos piezas permanezcan relacionadas bajo las cargas, movimientos y ambiente previstos. Un tornillo, clavo, remache, pasador, encaje, soldadura, adhesivo o amarre no cumple la misma función. Algunos permiten desmontaje; otros distribuyen carga; otros sellan, guían o sólo posicionan. El capítulo 377 desarrollará geometrías de ajuste y uniones; aquí basta comprender que una unión comienza antes del elemento final: depende de superficies, preparación, alineación, herramienta y secuencia.
Escena construida. Una persona intenta reparar una pata suelta golpeando un taco que no está apoyado ni alineado. El golpe marca la superficie y desplaza la pieza. La decisión correcta pasa por identificar qué debe moverse, qué debe permanecer inmóvil, qué unión se busca y qué evidencia indicará que el ajuste es suficiente. La herramienta adecuada no compensa una tarea mal planteada.
Evidencia. Marcas de corte, rebabas, fibras arrancadas, deformación, juego, escuadra, esfuerzo percibido y comportamiento tras una prueba. Cada señal puede tener varias causas; una superficie lisa no prueba que la unión tenga la resistencia necesaria.
Inferencia. Si el corte se desvía sólo al final, puede haber liberación de tensión, sujeción insuficiente, geometría del filo o cambio de fibra. Si el golpe deforma el elemento en vez de moverlo, la energía, el apoyo o la herramienta pueden ser inadecuados. Se debe probar una explicación antes de aumentar fuerza.
Recomendación. Describir primero la operación —qué se separa, mueve, compara o mantiene— y después elegir herramienta, apoyo y referencia. Medir en etapas y detenerse ante señales de daño, desplazamiento o pérdida de control. No usar una herramienta fuera de su función nominal ni convertir experiencia anecdótica en procedimiento universal.
375.2. Banco, fragua, torno y organización del espacio#
El banco es una superficie de referencia y una estructura de trabajo. Su altura, rigidez, profundidad y relación con la pieza determinan la postura, el alcance y la dirección de las fuerzas. Un banco que se mueve convierte una operación fina en una lucha contra el espacio; uno demasiado bajo obliga a curvar la espalda; uno demasiado alto eleva hombros y reduce control. La organización material no es decoración: hace visibles los instrumentos, reduce búsquedas y evita que una herramienta cortante quede debajo de la pieza que se levanta.
La fragua concentra calor, combustible, aire, metal y herramientas de golpe. Su lógica de trabajo exige separar material caliente de rutas de paso, disponer de superficies para apoyar y enfriar de manera prevista y controlar humo, chispas y materiales combustibles. La pieza cambia de color, dureza y forma con la temperatura, pero el color no es una medida universal de temperatura ni una autorización para manipularla sin protección. El conocimiento del oficio interpreta señales junto con material, proceso y equipo.
El torno sujeta una pieza y la hace girar mientras una herramienta trabaja respecto a ella; en un taller puede servir para dar forma, perforar, pulir o producir una superficie circular. Su principio revela por qué espacio y sujeción importan: el movimiento rotatorio arrastra ropa, cabello, virutas y herramientas si se acercan a la zona activa. No se trata aquí de enseñar velocidades, montajes o parámetros —reservados para formación específica—, sino de comprender que la geometría del espacio debe mantener manos y objetos fuera de trayectorias peligrosas y permitir detener la energía.
La distribución del taller hace visibles dependencias. Las herramientas de medición necesitan protección contra golpes y suciedad; abrasivos y filos requieren separación; materiales largos necesitan espacio de entrada y salida; los residuos deben tener rutas que no crucen el trabajo limpio; los extintores, interruptores y salidas deben poder alcanzarse. La organización también incorpora tiempo: preparar, realizar, limpiar, inspeccionar y guardar son fases diferentes. Comprimirlas en una sola acción aumenta errores y deja peligros activos.
Un taller puede ser doméstico, escolar, comunitario, industrial, rural o móvil. No todos tienen la misma energía, ventilación, presupuesto o autoridad. El principio transferible no es copiar una distribución, sino hacer explícitos flujos de personas, piezas, energía, polvo, calor, ruido y residuos. La herramienta que funciona en un banco fijo puede ser insegura en una obra; una práctica aprendida en una fragua abierta puede requerir otros controles en un espacio cerrado.
Escena construida. En un taller compartido, la pieza de una persona ocupa la única zona de medición y otra deja una herramienta caliente junto a virutas secas. Ningún error depende de falta de habilidad individual: el espacio no distingue estados de trabajo. Separar zonas, nombrar superficies, señalizar condiciones temporales y reservar un lugar de enfriamiento modifica el sistema de trabajo.
Evidencia. Observación de recorridos, tiempos de búsqueda, vibración del banco, incidentes, acumulación de residuos, visibilidad, ruido, temperatura, estado de herramientas y accesibilidad de paradas. Un plano ordenado no demuestra que el espacio funcione durante una tarea real.
Inferencia. Si los errores se concentran al cambiar de operación o de turno, puede faltar una transición visible entre estados; si una superficie se llena de herramientas, el problema puede ser de capacidad o secuencia, no de «desorden personal».
Recomendación. Diseñar el taller desde flujos y modos de fallo: entrada, apoyo, operación, medida, limpieza, almacenamiento y emergencia. Ajustar banco y espacio a la persona y a la pieza; separar calor, filo, polvo, ruido y residuos. No fijar una altura, una disposición o un material de superficie como solución universal.
375.3. Material de herramienta y geometría del filo#
El material de una herramienta debe sobrevivir al trabajo que se le pide. Dureza ayuda a conservar un filo o resistir desgaste, pero puede acompañarse de fragilidad; tenacidad permite soportar golpes y deformaciones, pero puede perder forma con más rapidez; resistencia al calor, corrosión y fatiga importan según el entorno. Una herramienta no se evalúa por «acero» como etiqueta única: composición, tratamiento, geometría, acabado, tamaño y uso cambian el comportamiento.
El filo es una zona geométrica donde convergen superficies y fuerzas. Su ángulo de incidencia, cuña, bisel, radio de borde, longitud y orientación influyen en penetración, fricción, evacuación de material y estabilidad. Un borde extremadamente fino puede cortar con poco esfuerzo en un material apropiado y dañarse al tocar un nudo, un metal duro o una superficie lateral. Un borde robusto puede exigir más fuerza y durar más bajo impactos. La geometría debe corresponder a la acción y al material, no a una preferencia abstracta por «afilado».
El desgaste cuenta una historia. Un filo puede perder material, redondearse, mellarse, oxidarse o acumular residuos; cada modo cambia la fuerza, la superficie y la trayectoria. Aumentar la presión para compensar un filo romo puede producir deslizamiento, calentamiento y pérdida de control. Afilado y mantenimiento no son rituales: restablecen una geometría, eliminan daño o deciden que la herramienta ya no debe seguir en servicio. El resultado debe comprobarse con un método seguro y apropiado a la herramienta, no con una prueba sobre la mano.
El mango y la interfaz también son parte de la herramienta. Transmiten fuerza, absorben vibración, orientan la mano y determinan cuánto control se conserva si la pieza se atasca. Un mango resbaladizo, roto o demasiado pequeño puede convertir una operación conocida en una trayectoria inesperada. La forma que permite precisión puede no ser la misma que reduce vibración o soporta un golpe. Ergonomía no significa comodidad superficial: relaciona postura, repetición, fuerza, duración, contacto y recuperación.
La selección de material puede producir externalidades. Tratamientos térmicos, recubrimientos, aceites, abrasivos y residuos de afilado requieren manejo; una herramienta que dura más puede reducir sustituciones y, a la vez, ser difícil de reparar. Las decisiones de compra deben considerar disponibilidad de repuestos, posibilidad de afilar, reparabilidad, compatibilidad con el taller y gestión al final de vida. No hay una jerarquía ambiental universal separada del uso real.
Escena construida. Un cuchillo de taller pierde capacidad de corte y la persona aumenta la fuerza. El material de la pieza exige una geometría distinta y el borde tiene una mella. Cambiar ángulo sin inspeccionar puede quitar material útil o debilitar el borde. La secuencia razonada es detener, examinar, identificar el modo de desgaste, restaurar o sustituir con un método seguro y probar en la pieza, no en el cuerpo.
Evidencia. Tipo de material, dureza o tratamiento declarados, desgaste visible, temperatura, vibración, acabado, fuerza requerida y vida de servicio bajo una tarea definida. Una especificación del fabricante no sustituye la inspección del ejemplar; dos herramientas con el mismo nombre pueden diferir en geometría y estado.
Inferencia. Si una herramienta corta bien al inicio y pierde control al calentarse, el desgaste, la expansión, el residuo o la sujeción son hipótesis; si se rompe con un golpe lateral, la fragilidad y la dirección de carga importan. No se concluye que todo fallo sea «mala técnica».
Recomendación. Elegir material, filo, mango y mantenimiento en conjunto con la pieza, el movimiento y el entorno. Registrar qué geometría funciona y bajo qué condiciones; retirar herramientas melladas, agrietadas o con mangos inseguros. No dar ángulos, tratamientos o métodos de afilado como recetas independientes del fabricante, la herramienta y la formación.
375.4. Seguridad, orden, iluminación y extracción#
La seguridad del taller comienza antes del contacto con la pieza. Se identifican fuentes de energía, partes móviles, bordes, proyecciones, calor, polvo, vapores, ruido, posturas, cargas y residuos. Después se pregunta qué control puede eliminar o aislar el peligro, qué información necesita la persona y qué protección queda como última capa. La OSHA exige que herramientas manuales y eléctricas se mantengan en condición segura y que las partes móviles peligrosas estén protegidas en su ámbito regulatorio; otras jurisdicciones tienen reglas propias.
El orden no es una virtud moral. Es una condición de percepción y control. Una viruta en el suelo puede hacer resbalar; una herramienta en una superficie de referencia puede alterar una medida; un cable cruzado puede crear un tropiezo; un material mal apilado puede caer; una pieza caliente sin señal puede tocarse. El orden efectivo se diseña para el estado real de trabajo y para devolver cada elemento a un lugar reconocible, no para fotografiar un taller vacío.
La iluminación permite ver la línea, el borde, la textura, la escala y las manos; también puede producir reflejos, sombras engañosas o destellos. Una máquina en movimiento puede parecer detenida bajo ciertas condiciones de luz, y una superficie brillante puede ocultar una grieta. La luz debe corresponder a la tarea y combinarse con contraste, limpieza y posición; aumentar intensidad sin controlar reflejos no garantiza mejor percepción.
La extracción controla polvo, humo, vapores y partículas en la fuente. Una campana mal situada, un filtro saturado o una corriente que cruza la zona respiratoria pueden dar la apariencia de ventilación sin reducir exposición. El NIOSH ofrece listas de comprobación para maquinaria de carpintería que incluyen desconexión, montaje, resguardos y condiciones de equipos. La extracción no sustituye limpieza, mantenimiento, selección de material ni protección respiratoria cuando la evaluación indique que aún existe exposición.
La protección personal debe ser compatible con la operación. Guantes pueden proteger frente a abrasión y ser peligrosos cerca de partes rotatorias; gafas no sustituyen una barrera frente a una proyección; protección auditiva no permite ignorar una alarma; una mascarilla no corrige una fuente sin extracción. La decisión depende del peligro, ajuste, tarea, norma, entrenamiento y posibilidad de retirar el equipo sin acercar la mano a la zona activa.
La seguridad también incluye detener. Un interruptor accesible, desconexión y bloqueo durante mantenimiento, zona de exclusión, comunicación y autoridad para parar hacen que una respuesta prudente sea posible. La OSHA explica que los resguardos deben proteger sin crear peligros nuevos y que los controles deben considerar el punto de operación, la transmisión de energía y los mandos. La prevención falla cuando el procedimiento seguro requiere ignorar una meta de producción o improvisar con un equipo no diseñado para la tarea.
Escena construida. En una mesa de corte, el polvo se acumula, la luz produce reflejo y una extensión cruza el paso. La persona usa gafas, pero sigue expuesta a un sistema mal dispuesto. Reubicar extracción, corregir iluminación, ordenar el cableado, retirar residuos y verificar resguardos reduce varias rutas de daño a la vez. El equipo personal permanece como capa, no como solución única.
Evidencia. Inspecciones, mediciones de polvo y ruido, registros de mantenimiento, pruebas de parada, observación de posturas, incidentes y casi incidentes. Una extracción encendida no prueba captura en el punto de generación; una lista firmada no prueba que el resguardo funcione.
Inferencia. Si la exposición se concentra al limpiar, cambiar herramienta o vaciar un colector, esas transiciones son parte del proceso y necesitan control. Si las personas retiran un resguardo para cumplir el trabajo, debe revisarse el diseño, la capacidad y la autoridad, no sólo sancionar la conducta.
Recomendación. Aplicar la jerarquía de controles, mantener resguardos, extracción, iluminación y orden como componentes del proceso y probarlos bajo condiciones reales. Entrenar para reconocer límites y detener. No ofrecer una lista de equipo personal como receta universal ni operar una herramienta cuyo estado, protección o finalidad no estén claros.
375.5. Aprendizaje del oficio y conocimiento tácito#
Un oficio se aprende haciendo, pero «hacer» no significa repetir movimientos sin comprenderlos. Una persona experta observa cómo una fibra cambia, escucha el contacto del filo, siente una vibración, anticipa una deformación y decide cuándo detenerse. Parte de ese saber puede expresarse en reglas; otra parte aparece como discriminación perceptiva adquirida con muchas comparaciones. Llamarlo conocimiento tácito no significa que sea misterioso o imposible de enseñar: significa que todavía no está completamente formulado en instrucciones explícitas.
El aprendizaje empieza por tareas acotadas y seguras. La persona aprendiz observa, imita, recibe una explicación, prueba, compara el resultado con un criterio y ajusta. La demostración debe hacer visibles decisiones que un experto ejecuta sin hablar: por qué apoya la pieza allí, cómo lee una marca, qué señal detiene la operación y cómo verifica una unión. Mostrar sólo el movimiento final transmite una coreografía, no el juicio que la hace adaptable.
La práctica necesita retroalimentación. Una superficie, una medida, una viruta, un sonido o una deformación sirven como señales; el aprendiz debe aprender qué información contienen y qué alternativas existen. La corrección oportuna evita fijar un error, pero la corrección humillante reduce preguntas y fomenta ocultar fallos. El buen maestro no sólo demuestra habilidad: construye condiciones para que la persona pueda decir «no sé», parar y pedir ayuda.
El aprendizaje informal puede transferir competencias y sostener economías locales, pero también reproducir explotación, exclusión y malos hábitos. La OIT señala que los aprendizajes informales suelen basarse en observación, imitación y repetición, pero pueden carecer de estructura, seguridad, estándares y reconocimiento. Su Recomendación 208 propone acuerdos, formación estructurada, remuneración o compensación, inclusión, seguridad y reconocimiento de aprendizajes previos.
Documentar el oficio no significa convertirlo en una lista rígida. Fotografías, vídeos, dibujos de proceso, vocabularios locales, muestras, historias de reparación y criterios de aceptación pueden conservar variantes y permitir enseñar. La documentación también debe indicar quién autoriza, qué conocimiento puede compartirse, qué parte es comercial o culturalmente restringida y cómo se atribuye. Un manual que elimina el contexto puede facilitar la copia y perder la razón de una práctica.
La certificación formal y la competencia real no son idénticas. Un diploma puede demostrar que se completó una ruta; una persona sin título puede dominar una operación; una persona experta puede no saber enseñar ni trabajar con seguridad. La evaluación debe observar desempeño, comprensión, adaptación, cuidado de herramientas, diagnóstico de fallos y capacidad de detener, con criterios claros y sin excluir por género, edad, discapacidad, lengua o procedencia.
Escena construida. Un aprendiz repite la presión de un maestro hasta que la herramienta vibra. El maestro puede decir «más suave», pero la frase no basta. Debe mostrar cómo cambia el apoyo, qué señal revela la vibración, qué riesgo impone continuar y cómo probar una alternativa. El saber tácito se vuelve enseñable cuando se hacen visibles percepción, decisión y límite.
Evidencia. Comparación de resultados, demostraciones, observación de decisiones, registros de errores y reparaciones, entrevistas con maestros y aprendices y evaluación de seguridad. La rapidez inicial no mide dominio; una pieza correcta obtenida por azar no demuestra comprensión transferible.
Inferencia. Si una persona trabaja bien con un material pero falla al cambiar su dirección o escala, puede haber aprendido una secuencia ligada al ejemplo, no el mecanismo. Si sólo mejora cuando el maestro está presente, faltan criterios explícitos para autoevaluarse.
Recomendación. Enseñar herramienta, material, señal, decisión y límite como una unidad. Combinar práctica guiada con explicación, registro y evaluación; proteger a aprendices y reconocer competencias previas. No romantizar el secreto del maestro ni sustituir un oficio vivo por un manual que borra variaciones, derechos y contexto.
El taller reúne una cadena de decisiones: formular la operación, apoyar la pieza, seleccionar la herramienta, leer el material, medir, hacer, observar la respuesta, detenerse y corregir. La seguridad no se añade después del trabajo material; la geometría del filo, la distribución del espacio, la iluminación, la extracción y la posibilidad de parar forman parte de la calidad. El aprendizaje no consiste sólo en conservar un gesto, sino en conservar la capacidad de juzgar cuándo ese gesto deja de servir.
Esa es la continuidad que permite pasar de un oficio a otros sistemas de manufactura: hacer visible la relación entre herramienta, material, medida, fuerza, espacio y decisión. El capítulo siguiente podrá profundizar en máquinas que fabrican herramientas; este capítulo deja la base humana y material que permite usarlas sin confundir precisión con seguridad, experiencia con autoridad incuestionable ni tradición con una receta única.
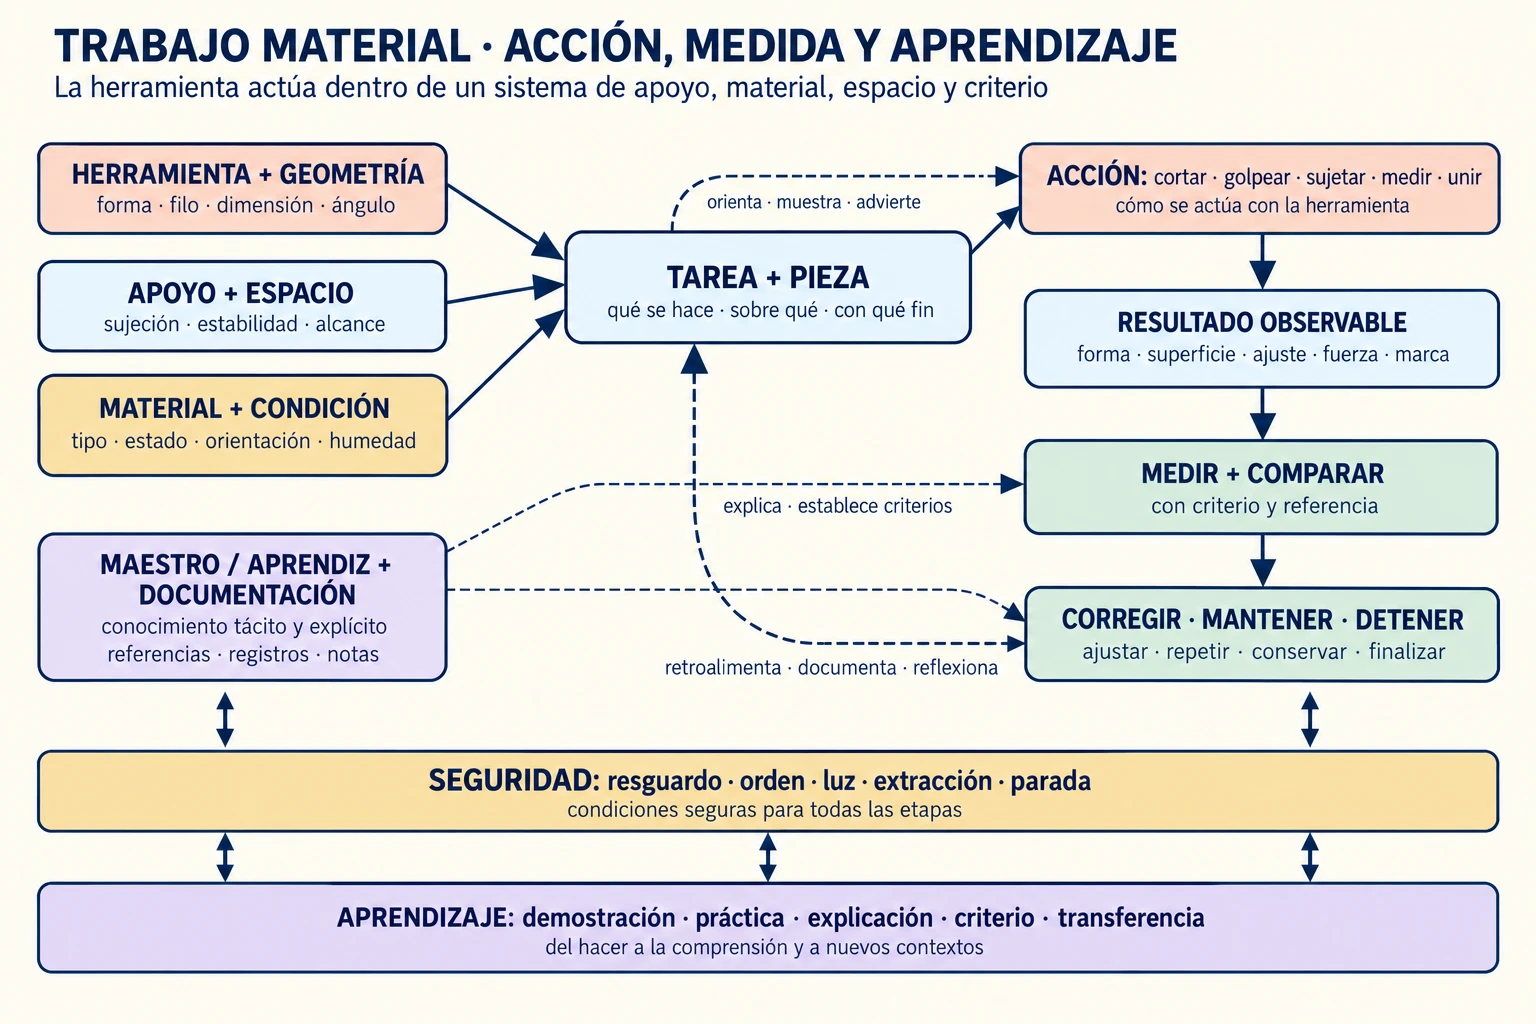
El trabajo material no es un movimiento aislado. La herramienta actúa sobre una pieza dentro de un espacio organizado; la medida y las señales del resultado permiten corregir, detener y convertir la experiencia en conocimiento transferible.
Preguntas de transferencia#
La herramienta más afilada siempre produce el mejor corte. ¿Es correcto?#
Mostrar respuesta razonada
No. El resultado depende del material, la dirección de fibra, la geometría del filo, el apoyo, la fuerza y el estado de la herramienta. Un borde muy fino puede dañarse con un golpe lateral o una pieza dura; uno más robusto puede ser adecuado para otra tarea. Hay que observar desgaste, superficie y control, no aplicar una preferencia universal.
Un taller está perfectamente ordenado, pero las personas siguen tropezando. ¿Qué falta analizar?#
Mostrar respuesta razonada
El orden visual no prueba que los flujos sean seguros. Se observan recorridos reales, cables, piezas largas, cambios de tarea, iluminación, residuos, salidas y ubicación de paradas. Puede existir una disposición limpia pero incompatible con el trabajo. La corrección debe rediseñar el flujo y verificarlo durante la operación, no sólo volver a ordenar.
Un aprendiz reproduce el movimiento del maestro, pero no puede adaptarlo a otro material. ¿Qué no aprendió?#
Mostrar respuesta razonada
Probablemente adquirió una secuencia ligada a un ejemplo, no el mecanismo: cómo el material responde, qué señales indican exceso de fuerza, cómo apoyar y cuándo detenerse. La enseñanza debe hacer explícitos criterios, variaciones y límites, y luego evaluar una tarea nueva. Repetir una pieza correcta no demuestra comprensión transferible.
Un resguardo dificulta la operación y alguien propone retirarlo temporalmente. ¿Es una mejora de productividad?#
Mostrar respuesta razonada
No debe decidirse así. Se identifica el peligro, se detiene el equipo, se consulta el diseño y la norma aplicable y se busca un resguardo competente que no cree un riesgo nuevo. Retirarlo transfiere la protección a la atención humana y puede exponer a partes móviles, proyecciones o energía residual. La solución es rediseñar o reparar, no normalizar la omisión.
Fuentes y lecturas del capítulo#
Las escenas del marco, el taller compartido, el filo y el aprendiz son ejemplos construidos. Las fuentes sostienen principios de herramientas, resguardos, evaluación de riesgos, carpintería segura y aprendizaje del oficio; no sustituyen la formación práctica, las instrucciones del fabricante ni la normativa de cada país.
- Occupational Safety and Health Administration (OSHA). Hand and Power Tools. Peligros generales, normas aplicables y controles para herramientas manuales y eléctricas.
- Occupational Safety and Health Administration (OSHA). 29 CFR 1926.300: General requirements for hand and power tools. Condición segura, resguardos y requisitos de herramientas en construcción dentro de su ámbito estadounidense.
- Occupational Safety and Health Administration (OSHA). Woodworking: Machine Hazards — Point of Operation. Riesgos en el punto de operación, resguardos, formación, mantenimiento y control de máquinas de carpintería.
- Occupational Safety and Health Administration (OSHA). Machine Guarding: General Requirements. Principios de resguardo, partes móviles, puntos de operación y bloqueo durante mantenimiento.
- National Institute for Occupational Safety and Health (NIOSH), CDC. Woodworking Machinery General Requirements. Lista técnica de comprobación sobre máquinas, desconexión, montaje, guardas y condiciones de equipos.
- International Organization for Standardization. ISO 12100:2010 — Safety of machinery: General principles for design, risk assessment and risk reduction. Terminología, evaluación de riesgos y reducción de riesgos desde el diseño.
- International Labour Organization. Recommendation 208: Quality Apprenticeships. Aprendizaje estructurado, acuerdos, inclusión, remuneración, seguridad y reconocimiento de competencias.
- International Labour Organization. Promoting quality apprenticeships in the informal economy. Observación, imitación, repetición, límites de aprendizajes informales y vías de mejora.